




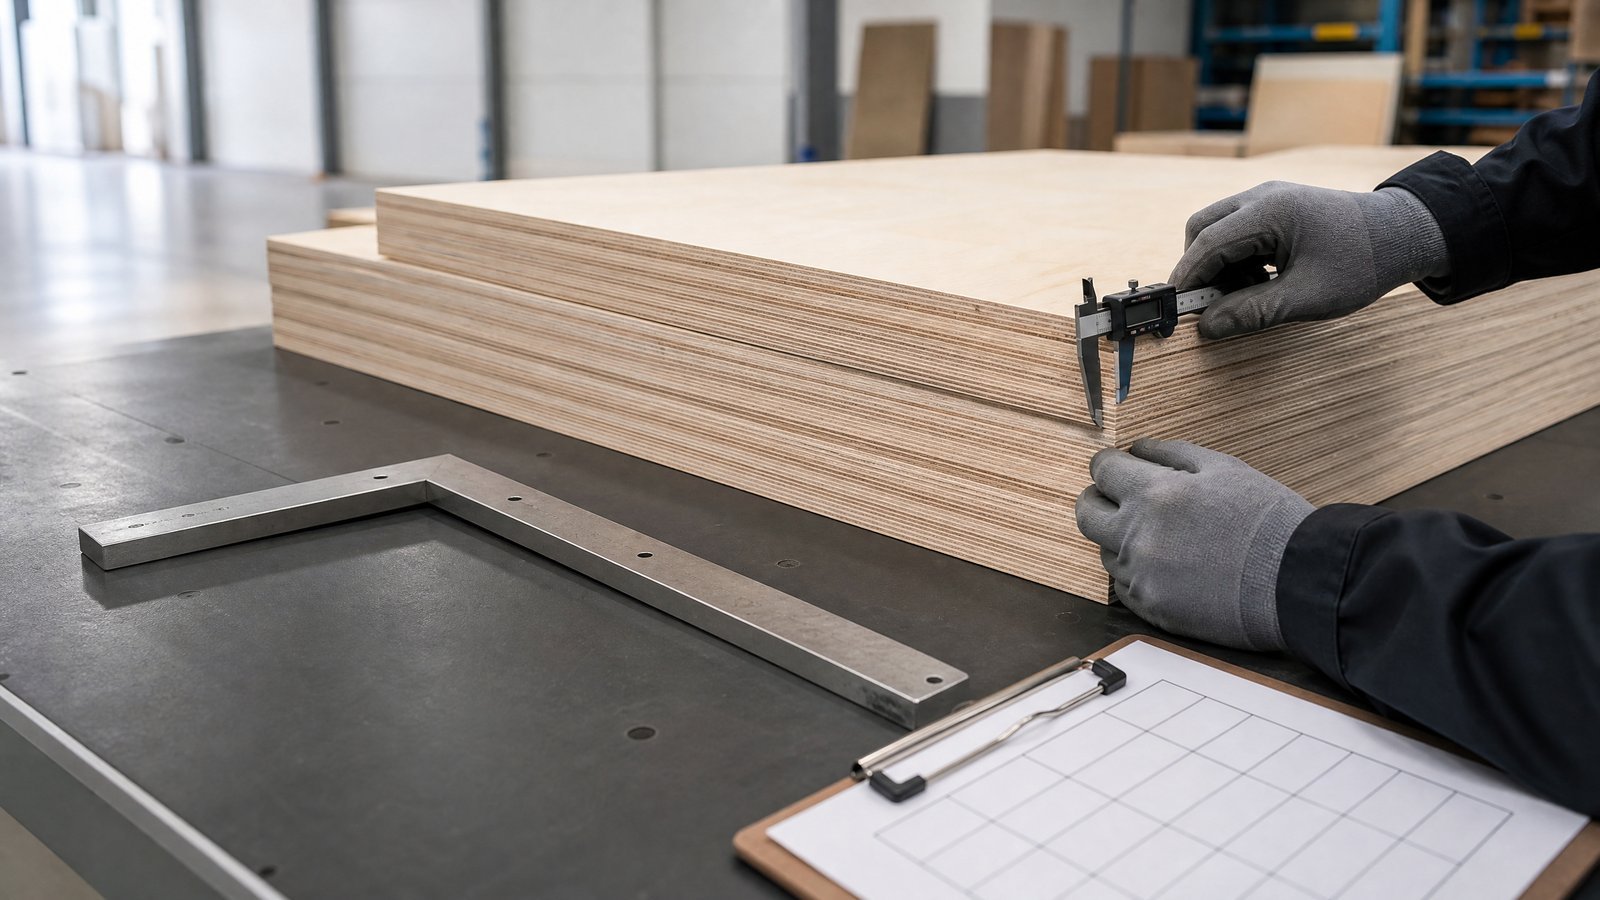
발주한 등급의 자작나무 합판이 도착해도 치수가 구매 사양과 맞지 않으면 생산에 문제가 생깁니다. 작은 두께 차이도 가공 오프셋, 적층 높이와 부품 맞춤에 영향을 줍니다. 길이·너비는 재단 수율에, 직각도·가장자리 직진도는 네스팅, 정렬과 기준면의 신뢰성에 영향을 줍니다. 몇 번 측정한 뒤 “괜찮아 보인다”고 말하는 것만으로는 입고 결정을 내리기 어렵습니다.
이 글은 원판 자작나무 합판을 구매하는 유럽의 구매·품질·창고·생산 담당자를 위한 실무 절차입니다. 치수 요구를 추적 가능한 수입검사와 로트 사용 승인으로 연결합니다. 유료 규격의 허용차 표를 전재하지 않으며 구매 계약, 적용 규격과 용도별 기술 사양을 대신하지 않습니다.
Nord Panels는 카자흐스탄산 원료만 사용하여 카자흐스탄에서 자작나무 합판을 생산합니다. 제품 페이지에서 등급과 규격을 확인하고, 견적 요청에는 요구 치수·허용차 근거·검증 방법을 명시하십시오.
1. 측정기보다 구매 사양을 먼저 정하기
BS EN 315:2000은 합판의 길이, 너비, 두께, 직각도와 가장자리 직진도의 허용차를 다룹니다.2 관련 EN 324는 평평한 원판의 두께·너비·길이 및 직각도·가장자리 직진도 측정 방법을 다룹니다.4
규격 번호만으로 구매 사양이 완성되지는 않습니다. 제품, 공칭 치수, 허용차 근거와 판본, 표면 상태, 수량, 로트 정의와 용도별 추가 한계를 지정합니다. 규격보다 엄격한 요구는 생산 전에 합의하고 발주서에 확인해야 합니다.
| 사양 항목 | 기록 내용과 입고 시 목적 |
|---|---|
| 제품 식별 | 등급·구성·표면·용도. 다른 제품의 측정 결과와 혼동 방지 |
| 공칭 치수 | 두께·길이·너비·단위·방향. 비교 기준값 설정 |
| 허용차 근거 | 규격·공급자 선언·합의 표와 개정. 오래된 표 사용 방지 |
| 직각도·가장자리 직진도 | 방법과 한계. CNC 기준, 네스팅과 조립 정렬 보호 |
| 추가 형상 | 필요한 평면도·휨·비틀림을 별도 요구로 명시 |
| 로트 정의 | 출하·생산 배치·두께·등급·규격 경계. 표본 대표 범위 설정 |
| 합격 규칙 | 검사 수준·표본 계획·결점 구분·처분. 측정과 로트 결정 연결 |
측정값은 증거입니다. 합의한 사양과 판정 규칙에 따라 비교해야 적합성 판단이 됩니다.
2. 다섯 가지 치수 특성 구분하기
“치수 확인 완료”로 묶지 말고 각 특성의 방법, 결과와 합격 여부를 별도로 기록합니다.
| 특성 | 입고 시 질문과 공정 영향 |
|---|---|
| 두께 | 각 판과 판내 변동이 허용 범위인가. 가공 깊이·맞춤·프레스 설정·적층 높이에 영향 |
| 길이 | 긴 변이 발주 치수의 허용차 안인가. 재단 계획·수율·지그 적합성에 영향 |
| 너비 | 짧은 변이 발주 치수의 허용차 안인가. 네스팅·부품 수·보관 적합성에 영향 |
| 직각도 | 지정 방법에서 인접 변이 충분히 직각인가. 대각선 차이·기준 손실·조립 오차에 영향 |
| 가장자리 직진도 | 지정 방법에서 기준 변이 충분히 곧은가. 펜스 정렬·CNC 원점·누적 재단 오차에 영향 |
평면도, 휨과 비틀림이 중요하면 별도 구매 요구로 관리합니다. 길이·너비·두께가 적합해도 특정 공정에 문제가 되는 형상은 남을 수 있습니다. 반대로 운송 변형이나 수분 영향을 합의한 방법도 적용하지 않은 채 EN 315 치수 불합격으로 단정해서는 안 됩니다.
3. 관리된 측정 장소 마련하기
측정 장비, 범위, 분해능, 교정 상태, 지지면, 작업자와 기록 양식을 품질 계획에 정합니다. EN 324-1은 두께·너비·길이, EN 324-2는 직각도·가장자리 직진도를 다룹니다.4 구체적인 기구와 측정 위치는 계약에서 지정한 방법을 따라야 합니다.
깨끗하고 안정적인 지지면을 확보하고 새로운 취급 손상을 방지합니다. 측정면·기준 변의 오염을 확인하고, 장비 고유 ID와 유효한 교정·검증 상태를 기록합니다. 임시 메모에서 나중에 옮기지 말고 표본 포장과 판 번호에 직접 연결하여 측정값을 기록합니다.
입고 당시 상태도 중요합니다. USDA Forest Products Laboratory는 목재 함수율이 주변 상대습도와 평형을 이루는 방향으로 변하며, 취급·보관 중 수분 관리가 치수 변화 억제에 도움이 된다고 설명합니다.9 관련 환경과 판 상태를 기록하십시오. 이는 합의된 허용차를 변경할 근거가 아니라 예상 밖 결과를 조사할 배경 자료입니다.
4. 표본을 뽑기 전에 로트 정의하기
다른 두께·규격·등급 또는 명백히 다른 생산 배치를 같은 차량으로 왔다는 이유만으로 한 로트에 합치지 마십시오. 공급자, 발주서, 납품서, 생산·포장 표시, 수량과 검사 로트 경계를 기록합니다.
ISO 2859-1:2026은 AQL(합격품질한계)을 지표로 하는 계수형 로트별 검사의 단일·이중·다중 표본 방식을 다룹니다. 제3판에는 전환 규칙과 스킵 로트 절차도 포함됩니다.7 합판에 보편적인 “최적 AQL”을 정해 주는 규격은 아닙니다. 구매자와 공급자가 상업적 위험에 맞춰 검사 수준, AQL, 표본 방식, 결점 구분과 전환 규칙을 합의합니다.
치수 측정 결과는 수치이지만 한계와 비교한 뒤 적합·부적합이라는 계수형 결과로 로트를 판정할 수 있습니다. 한 특성의 불합격만으로 해당 판을 부적합으로 보는지, 중대·경미 결점을 어떻게 구분하는지, 보류·확대 검사·불합격 조건은 무엇인지 계획에 명시합니다.
| 표본 계획의 질문 | 납품 전에 합의할 사항 |
|---|---|
| 한 로트란 무엇인가 | 제품·두께·규격·등급과 추적 가능한 배치·출하 단위 |
| 포장을 어떻게 고르는가 | 편의 선택을 막는 무작위 또는 문서화된 방법 |
| 판을 어떻게 고르는가 | 접근하기 쉬운 맨 위 판만 고르지 않는 위치·방법 |
| 무엇을 검사하는가 | 다섯 치수 특성과 추가 형상 요구 |
| 어떤 합격 계획인가 | 지정 ISO 2859-1:2026 방식 또는 별도 합의 방법 |
| 불합격 뒤 무엇을 하는가 | 보류·재표본·전수 선별·특채·교환·불합격 권한 |
5. 반복 가능한 수입검사 순서 사용하기
| 순서 | 작업과 기록 |
|---|---|
| 1 | 발주·납품서, 포장 표시, 공칭 치수와 등급을 대조하고 차이 기록 |
| 2 | 로트 ID·수량·위치를 정하고 승인 전까지 보류 |
| 3 | 합의한 계획으로 포장·판을 선택하고 선택 기록 유지 |
| 4 | 일시, 필요한 온습도와 외관 등 입고 상태 기록 |
| 5 | 장비 ID·분해능·교정 또는 검증 기한 확인 |
| 6 | 합의된 EN 324 방법으로 측정하고 평균뿐 아니라 개별값 기록 |
| 7 | 계약 허용차와 판정 규칙으로 특성별 합격 여부 결정 |
| 8 | 표본 결과와 예외를 정리하고 승인·보류·선별·특채·불합격 기록 |
| 9 | 식별된 적합 로트만 책임자·일자와 함께 사용 승인 |
| 10 | 사진·양식·장비 증빙·연락 기록 보관 |
평균으로 부적합 판이나 국부 두께 변동을 숨기지 마십시오. 개별 기준과 로트 기준이 있으면 둘 다 보고합니다. 한계에 가까운 결과의 재측정은 합의된 방법을 따르며, 합격값이 나올 때까지 측정하는 방식이 되어서는 안 됩니다.
6. 허용차 경계에서 합의한 판정 규칙 적용하기
측정기 분해능, 교정 성능, 작업 방법, 판 표면과 환경은 측정불확도에 영향을 줍니다. ILAC G8:09/2019는 시험소의 적합성 진술에 쓰는 판정 규칙, ILAC G17은 시험의 측정불확도, ILAC G24는 재교정 간격을 안내합니다.8
일반 수입검사가 시험소 보고서를 모두 재현할 필요는 없지만 경계 결과의 처리 방법은 정해야 합니다. 단순 수락, 가드 밴드, 공인 시험소 의뢰 또는 합의된 재측정·상위 판단 절차를 품질 협약이나 견적 요청에 지정할 수 있습니다. 분쟁이 생기기 전에 규칙을 공유하십시오.
| 결과 위치 | 관리된 대응 |
|---|---|
| 명확히 한계 이내 | 통상 규칙으로 기록·분류 |
| 명확히 한계 밖 | 해당 로트를 보류하고 부적합 처리 |
| 경계 부근 | 합의한 불확도·가드 밴드·상위 판단 규칙 적용 |
| 장비·작업자 간 결과 불일치 | 처분 중지, 장비 확인 후 관리 조건에서 재측정 |
| 구매자·공급자 방법 불일치 | 숫자만 논쟁하지 말고 방법·상태·판정 규칙을 먼저 조정 |
7. 다른 사람이 추적할 수 있는 증빙 보관하기
동료, 공급자나 독립 시험소가 무엇을 측정했고 왜 승인·보류했는지 재구성할 수 있어야 합니다. 최소·최대·평균만 있는 표로는 충분하지 않습니다.
발주서, 로트·포장 ID, 표본 판 위치, 공칭값, 허용차 근거와 개정, 방법, 장비 ID, 환경, 개별값, 적합성 판단, 사진, 부적합 번호와 최종 처분을 연결합니다. EN 326-1은 목질 패널의 시료 채취, 절단과 시험 결과 표현을 다룹니다.6
판별로 한 행을 쓰고 특성별 열을 나누면 관리하기 좋습니다. 포장·판 표시, 측정 배치와 비정상 가장자리·표면 사진도 첨부합니다. 원본 기록을 추적 불가능한 수정으로부터 보호하고 누가 로트 처분을 승인했는지 남기십시오.
8. 여섯 가지 흔한 오류 피하기
| 오류 | 개선 관리 |
|---|---|
| 검증되지 않은 웹 표에서 허용차 복사 | 제품·표면·판본이 맞는 계약상의 관리 자료 참조 |
| 맨 위 판만 측정 | 합의한 포장·판 선택 계획 사용 |
| 두께만 검사 | 지정된 모든 특성을 별도 기록 |
| 식별되지 않은 장비 사용 | 장비 ID와 교정·검증 상태 기록 |
| 평균으로 불합격 숨김 | 개별값을 보존하고 합의 규칙 적용 |
| 판단이 끝나지 않은 자재를 사용 승인 | 로트를 물리적으로 식별하고 승인된 처분 전까지 보류 |
9. 치수 합의를 명확히 하는 견적 요청 문구
유료 규격 표를 복사하지 않고 다음 구성을 용도에 맞게 조정할 수 있습니다.
발주 명세에 기재한 등급, 구성과 공칭 치수의 자작나무 합판을 공급해 주십시오. 두께·길이·너비·직각도·가장자리 직진도의 허용차는 발주서에 명시한 합의된 관리 자료를 충족해야 합니다. 측정은 지정한 EN 324 방법을 따르십시오. 검사 로트, 표본 선택, 결점 구분, 합격 방식과 전환 규칙은 지정된 경우의 ISO 2859-1:2026을 포함하여 합의한 품질 계획을 따라야 합니다. 한계에 가까운 결과는 합의한 판정 규칙으로 평가하십시오. 각 포장이 납품·생산 식별 정보로 추적 가능해야 합니다.
필요한 평면도·휨·비틀림·가공 여유 또는 두께 정밀 가공 판의 요구는 별도로 적습니다. 일반적인 “합판” 설명에 당연히 포함된다고 가정하지 마십시오.
10. 체크리스트를 공급자 협의에 활용하기
최종 용도의 제약을 공유하면 치수 검사의 목적이 분명해집니다. CNC 네스팅, 가구 부품, 적층 프레스와 운송용 바닥 조립은 같은 공칭 규격이라도 중점 항목이 다를 수 있습니다. 공급자가 발주 전에 가능한 규격, 표면 등급, 문서와 프로젝트별 허용차를 확인할 수 있게 하십시오.
Nord Panels는 카자흐스탄산 원료만 사용하여 카자흐스탄에서 자작나무 합판을 생산합니다. 공칭 치수, 등급, 포장 구성과 프로젝트별 견적 요청은 합판 제품 정보를 확인한 뒤 Nord Panels에 문의하십시오. 최종 수입검사 기준은 실제 발주에 해당하는 상업·기술 문서로 확인해야 합니다.