




Maßtoleranzen bei Birkensperrholz: Checkliste für die Wareneingangsprüfung
Eine Lieferung Birkensperrholz kann der bestellten Sortierung entsprechen und dennoch Fertigungsprobleme verursachen, wenn die Abmessungen nicht zur Einkaufsspezifikation passen. Abweichungen bei der Dicke können Bearbeitungsoffsets, Stapelhöhe oder Passungen beeinflussen. Länge und Breite wirken sich auf Zuschnittausbeute und Nesting aus. Rechtwinkligkeit und Kantengeradheit bestimmen, wie zuverlässig sich eine Referenzkante für CNC, Anschläge und Montage nutzen lässt. Für die Freigabe reicht daher weder eine einzelne Messung noch der Vermerk „Maße in Ordnung“.
Dieser Leitfaden richtet sich an Einkauf, Qualitätssicherung, Wareneingang und Produktion in Europa, die großformatige Birkensperrholzplatten beschaffen. Er zeigt, wie Maßanforderungen in einen nachvollziehbaren Prüf- und Freigabeprozess überführt werden. Lizenzierte Toleranztabellen werden nicht wiedergegeben; Vertrag, anwendbare Norm und projektspezifische technische Spezifikation bleiben maßgeblich.
Nord Panels fertigt Birkensperrholz in Kasachstan ausschließlich aus kasachischen Rohstoffen. Verfügbare Sortierungen und Formate finden Einkäufer auf der deutschen Produktseite für Birkensperrholz. Der folgende Ablauf hilft dabei, Nennmaße, Toleranzquelle und Prüfverfahren bereits in der Anfrage eindeutig festzulegen.
1. Mit der Einkaufsspezifikation beginnen, nicht mit dem Messgerät
BS EN 315:2000 ist die europäische Sperrholznorm für Maßtoleranzen. Ihr Anwendungsbereich umfasst Länge, Breite und Dicke der Platten sowie Rechtwinkligkeit und Kantengeradheit.2 Die zugehörigen Verfahren der EN 324 behandeln die Messung von Dicke, Breite und Länge an ganzen ebenen Platten sowie die Bestimmung von Rechtwinkligkeit und Kantengeradheit.4
Der bloße Verweis auf eine Norm ersetzt keine vollständige Einkaufsspezifikation. Die Bestellung muss Produkt, Nennmaß, geltende Toleranzquelle und Ausgabe, Oberflächenzustand, Menge, Losdefinition und gegebenenfalls engere anwendungsspezifische Grenzwerte nennen. Benötigt der Käufer engere Grenzen als die referenzierte Norm, müssen sie vor Produktionsbeginn vereinbart und in der Bestellung bestätigt werden.
| Feld der Einkaufsspezifikation | Was festzuhalten ist | Bedeutung im Wareneingang |
|---|---|---|
| Produktidentität | Birkensperrholz-Sortierung, Aufbau, Oberfläche und Anwendung | Verhindert die Zuordnung von Messwerten zum falschen Produkt |
| Nennmaße | Dicke, Länge und Breite mit Einheit und Orientierung | Definiert den Bezugswert jedes Ergebnisses |
| Toleranzquelle | Norm, Lieferantenerklärung oder vereinbarte Projekttabelle einschließlich Ausgabe | Verhindert die Nutzung ungeprüfter Internetwerte oder veralteter Grenzen |
| Rechtwinkligkeit und Kantengeradheit | Gefordertes Verfahren und Grenzwert | Schützt CNC-Referenzen, Nesting und Montageausrichtung |
| Zusätzliche Geometrie | Vereinbarte Anforderungen an Ebenheit, Bogen oder Verwindung | Macht Anforderungen außerhalb der Kernliste der EN 315 ausdrücklich |
| Losdefinition | Abgrenzung nach Sendung, Produktionscharge, Dicke, Sortierung und Format | Bestimmt, wofür die Stichprobe steht |
| Annahmeregel | Prüfniveau, Stichprobenplan, Fehlerklassen und Disposition | Macht aus Messungen eine kontrollierte Losentscheidung |
Grundsatz für Einkäufer: Ein Messwert ist ein Nachweis. Zur Konformitätsentscheidung wird er erst durch den Vergleich mit einer vereinbarten Spezifikation und einer festgelegten Entscheidungsregel.
2. Fünf Maßmerkmale getrennt prüfen
Dicke, Länge, Breite, Rechtwinkligkeit und Kantengeradheit beantworten unterschiedliche Fragen. Sie dürfen nicht in einem einzigen Feld „Maße geprüft“ zusammengefasst werden. Jedes Merkmal benötigt ein eigenes Verfahren, Ergebnisfeld und einen eigenen Konformitätsstatus.
| Merkmal | Frage bei der Annahme | Typische betriebliche Folge |
|---|---|---|
| Dicke | Liegt jede Stichprobenplatte innerhalb der vereinbarten Grenzen und ist die Variation über die Platte beherrscht? | Bearbeitungstiefe, Passung, Presseinstellung und Stapelhöhe |
| Länge | Entspricht die lange Plattenabmessung der Bestellung innerhalb der vereinbarten Toleranz? | Zuschnittbild, Ausbeute und Vorrichtungskompatibilität |
| Breite | Entspricht die kurze Plattenabmessung der Bestellung innerhalb der vereinbarten Toleranz? | Nesting, Teilezahl und Lagerplatz |
| Rechtwinkligkeit | Sind benachbarte Kanten nach dem festgelegten Verfahren ausreichend rechtwinklig? | Diagonalversatz, Referenzverlust und Montagefehler |
| Kantengeradheit | Ist die Referenzkante nach dem festgelegten Verfahren ausreichend gerade? | Anschlagausrichtung, CNC-Nullpunkt und kumulierter Schnittfehler |
Ebenheit, Bogen und Verwindung können für die Anwendung wichtig sein, müssen bei Bedarf jedoch als eigenständige Einkaufsanforderungen geführt werden. Eine Platte kann die Toleranzen für Länge, Breite und Dicke einhalten und dennoch eine Geometrie aufweisen, die den Prozess stört. Umgekehrt darf eine transport- oder feuchtebedingte Verformung nicht ohne Anwendung des vereinbarten Verfahrens automatisch als Maßabweichung nach EN 315 bewertet werden.
3. Einen kontrollierten Messplatz einrichten
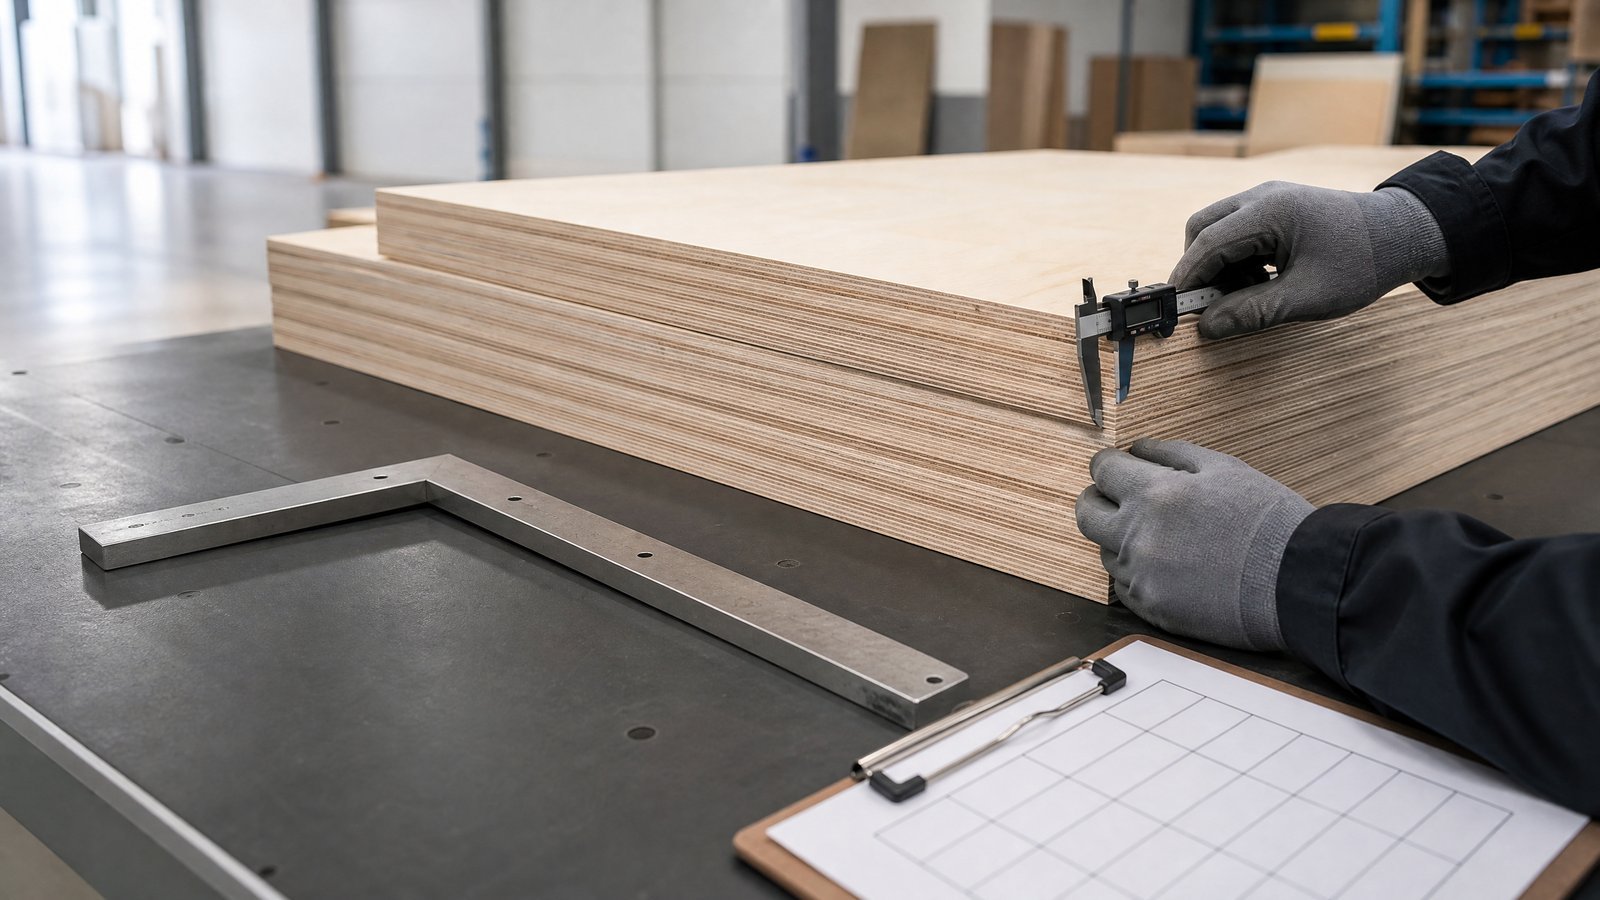
Die Aussagekraft des Prüfergebnisses hängt vom Messprozess ab. Vor Öffnung des Loses sind Messmittel, Bereich und Auflösung, Kalibrierstatus, Auflagefläche, Prüfer und Formular festzulegen. EN 324-1 behandelt Dicke, Breite und Länge; EN 324-2 Rechtwinkligkeit und Kantengeradheit.4 Geräte und Messstellen müssen dem im Vertrag genannten Verfahren entsprechen.
Der Prüfplatz benötigt eine saubere, stabile Auflage und muss neue Handhabungsschäden verhindern. Messflächen und Referenzkanten sind auf Verunreinigungen zu prüfen. Jedes Messmittel erhält eine eindeutige ID und einen gültigen Kalibrier- oder Verifizierungsstatus. Ergebnisse werden unmittelbar dem geprüften Paket und der Platte zugeordnet, nicht später aus losen Notizen übertragen.
Auch der Anlieferungszustand ist relevant. Das USDA Forest Products Laboratory beschreibt, dass sich die verbleibende Holzfeuchte an die relative Luftfeuchte der Umgebung annähert und dass kontrollierte Handhabung und Lagerung Feuchte- und Maßänderungen begrenzen.9 Deshalb sollten relevante Umgebungs- und Zustandsbeobachtungen dokumentiert werden. Das ändert keine vereinbarte Toleranz, bewahrt aber den Kontext für die Ursachenanalyse.
4. Das Los vor der Stichprobe definieren
Eine Stichprobe ist nur aussagekräftig, wenn ihre Grundgesamtheit klar ist. Unterschiedliche Nenndicken, Formate, Sortierungen oder erkennbar verschiedene Produktionschargen dürfen nicht allein deshalb zu einem Los zusammengefasst werden, weil sie auf demselben Fahrzeug eintreffen. Lieferant, Bestellnummer, Lieferschein, Produktions- oder Paketkennzeichnung, Menge und Losgrenzen werden dokumentiert.
ISO 2859-1:2026 stellt AQL-indexierte einfache, doppelte und mehrfache Stichprobenpläne für die attributive Losprüfung bereit. Die aktuelle dritte Ausgabe enthält außerdem Wechselregeln und Skip-Lot-Verfahren.7 Sie liefert jedoch keinen universell richtigen AQL für Sperrholz. Prüfniveau, AQL, Stichprobenplan, Fehlerklassen und Wechselregeln müssen dem wirtschaftlichen Risiko entsprechend zwischen Käufer und Lieferant vereinbart werden.
Das Maß selbst ist numerisch; nach dem Vergleich mit vereinbarten Grenzen kann die Losentscheidung attributiv behandelt werden: konform oder nicht konform. Der Plan muss festlegen, ob ein nicht konformes Merkmal die ganze Platte nicht konform macht, wie kritische und geringfügige Maßfehler klassifiziert werden und wann Sperrung, erweiterte Prüfung oder Zurückweisung ausgelöst werden.
| Frage zum Stichprobenplan | Vor Lieferung erforderliche Vereinbarung |
|---|---|
| Was ist ein Los? | Produkt, Nenndicke, Format, Sortierung und rückverfolgbare Charge oder Sendungseinheit |
| Wie werden Pakete gewählt? | Zufälliges oder dokumentiertes Verfahren ohne bequeme Vorauswahl |
| Wie werden Platten gewählt? | Festgelegte Positionen, nicht nur leicht erreichbare Deckplatten |
| Was wird geprüft? | Fünf Maßmerkmale und gegebenenfalls zusätzliche Geometrieanforderungen |
| Welcher Annahmeplan gilt? | Vereinbartes Schema nach ISO 2859-1:2026 oder anderes festgelegtes Verfahren |
| Was folgt auf einen Fehler? | Sperrung, Nachstichprobe, 100-%-Sortierung, Sonderfreigabe, Ersatz oder Zurückweisung |
5. Einen wiederholbaren Wareneingangsablauf nutzen
| Schritt | Maßnahme | Pflichtnachweis |
|---|---|---|
| 1 | Bestellung, Lieferschein, Paketkennzeichen, Nennmaß und Sortierung abgleichen | Dokumentenübereinstimmung und Abweichungen |
| 2 | Prüflose definieren und bis zur Freigabe sperren | Los-ID, Menge und physischer Standort |
| 3 | Pakete und Platten nach vereinbartem Plan auswählen | Stichprobenauswahl |
| 4 | Anlieferungszustand und relevante Umgebung erfassen | Datum, Uhrzeit, gegebenenfalls Temperatur/RF, sichtbarer Zustand |
| 5 | Messmittelidentität und Status prüfen | ID, Auflösung und Fälligkeit der Kalibrierung/Verifizierung |
| 6 | Jedes Merkmal nach dem vereinbarten EN-324-Verfahren messen | Einzelwerte statt nur Mittelwerte |
| 7 | Mit Vertragstabelle und Entscheidungsregel vergleichen | Status je Merkmal |
| 8 | Stichprobenentscheidung und Ausnahmen dokumentieren | Angenommen, gesperrt, sortiert, sonderfreigegeben oder abgelehnt |
| 9 | Nur das identifizierte konforme Los freigeben | Autorisierte Freigabe, Datum, Verantwortlicher |
| 10 | Vollständigen Nachweis sichern | Fotos, Formulare, Messmittelbelege und Kommunikation |
Mittelwerte dürfen einzelne nicht konforme Platten oder lokale Dickenunterschiede nicht verdecken. Enthält die Spezifikation Einzel- und Loskriterien, werden beide berichtet. Liegt ein Ergebnis unerwartet nahe am Grenzwert, wird nur nach der vereinbarten Methode wiederholt; Wiederholungsmessungen dürfen nicht zur Suche nach einem passenden Wert werden.
6. Eine Entscheidungsregel für Grenzfälle festlegen
Auflösung, Kalibrierleistung, Bedienung, Oberfläche und Umgebung tragen zur Messunsicherheit bei. ILAC G8:09/2019 behandelt Entscheidungsregeln für Konformitätsaussagen, ILAC G17 die Messunsicherheit im Prüfwesen und ILAC G24 Kalibrierintervalle.8
Eine betriebliche Wareneingangsprüfung muss keinen vollständigen Laborbericht nachbilden. Sie muss jedoch festlegen, wie grenznahe Ergebnisse behandelt werden: einfache Annahme, Schutzabstand, Weitergabe an ein akkreditiertes Labor oder vereinbarte Wiederholungs- und Eskalationsregel. Diese Regel wird festgelegt, bevor ein Streitfall entsteht.
| Lage des Ergebnisses | Kontrollierte Reaktion |
|---|---|
| Deutlich innerhalb der Grenze | Dokumentieren und nach Normalregel klassifizieren |
| Deutlich außerhalb der Grenze | Betroffenes Los sperren und Abweichungsprozess starten |
| Nahe am Grenzwert | Vereinbarte Unsicherheits-, Schutzabstands- oder Eskalationsregel anwenden |
| Widersprüchliche Geräte oder Prüfer | Disposition stoppen, Messmittelstatus prüfen und kontrolliert wiederholen |
| Unterschiedliche Methoden von Käufer und Lieferant | Zuerst Verfahren, Zustand und Entscheidungsregel abgleichen, nicht nur Zahlen diskutieren |
7. Einen auditierbaren Nachweis aufbauen
Eine andere Person muss nachvollziehen können, was gemessen wurde und warum das Los freigegeben oder gesperrt wurde. Eine Tabelle mit Minimum, Maximum und Durchschnitt genügt nicht.
Der Nachweis verbindet Bestellung, Los- und Paket-ID, Position der Stichprobenplatte, Nennwert, Toleranzquelle und Ausgabe, Verfahren, Messmittel-ID, Umgebungsbeobachtung, Einzelwerte, Entscheidung, Fotos, Abweichungsnummer und endgültige Disposition. EN 326-1 behandelt Stichproben, Zuschnitt und Darstellung von Prüfergebnissen für Holzwerkstoffe und unterstreicht die Bedeutung strukturierter Berichte.6
Eine geeignete Messtabelle enthält eine Zeile je Platte und getrennte Spalten je Merkmal. Fotos zeigen Paket- und Plattenkennzeichen, Messaufbau und auffällige Kanten oder Oberflächen. Die Originaldatei wird vor unkontrollierten Änderungen geschützt; die Freigabeperson wird dokumentiert.
8. Sechs typische Fehler vermeiden
| Fehler | Schwächung der Entscheidung | Bessere Kontrolle |
|---|---|---|
| Toleranzen aus einer ungeprüften Internettabelle | Falsche Ausgabe, Produktart oder Oberflächenbedingung möglich | Kontrollierte Vertragsquelle nennen |
| Nur die oberste Platte messen | Keine Aussage über Paket- oder Losstreuung | Vereinbarten Paket- und Plattenplan anwenden |
| Nur die Dicke prüfen | Länge, Breite, Rechtwinkligkeit und Kantengeradheit bleiben unbekannt | Alle spezifizierten Merkmale getrennt erfassen |
| Messmittel ohne Kennzeichnung verwenden | Ergebnis ist nicht rückverfolgbar | ID und Status dokumentieren |
| Fehler wegmitteln | Ein konformer Durchschnitt kann fehlerhafte Platten verbergen | Einzelwerte erhalten und Regel anwenden |
| Material vor Abschluss freigeben | Abweichende Platten gelangen in die Produktion | Los kennzeichnen und bis zur Entscheidung sperren |
9. Formulierungsvorschlag für die Anfrage
Birkensperrholz ist in der in der Bestellübersicht genannten Sortierung, Konstruktion und Nennabmessung zu liefern. Die Maßtoleranzen für Dicke, Länge, Breite, Rechtwinkligkeit und Kantengeradheit müssen der in der Bestellung genannten kontrollierten Referenz entsprechen. Die Messung erfolgt nach dem festgelegten EN-324-Verfahren. Prüflose, Stichprobenauswahl, Fehlerklassifizierung, Annahmeplan und Wechselregeln folgen der vereinbarten Qualitätssicherung, einschließlich ISO 2859-1:2026, sofern angegeben. Grenznahe Ergebnisse werden nach der vereinbarten Entscheidungsregel bewertet. Jedes Paket bleibt mit den Liefer- und Produktionskennzeichen rückverfolgbar.
Benötigt die Anwendung zusätzliche Vorgaben für Ebenheit, Bogen, Verwindung, Bearbeitungszugabe oder kalibrierte Platten, werden sie separat genannt und nicht aus einer allgemeinen Sperrholzbezeichnung abgeleitet.
10. Die Checkliste in ein Lieferantengespräch überführen
CNC-Nesting, Möbelteile, Laminierpressen und Fahrzeugbodenbau können trotz gleicher Nennmaße unterschiedliche Schwerpunkte verlangen. Teilt der Käufer die Endanwendung mit, kann der Lieferant verfügbare Formate, Oberflächen, Dokumentation und projektspezifische Maßanforderungen vor Bestellung klären.
Nord Panels produziert Birkensperrholz in Kasachstan ausschließlich aus kasachischen Rohstoffen. Für Nennmaße, Sortierungen, Paketkonfiguration und projektspezifische Anfrageangaben prüfen Sie das Birkensperrholz-Sortiment und kontaktieren Sie Nord Panels. Die endgültigen Annahmekriterien werden stets in den kaufmännischen und technischen Dokumenten der konkreten Bestellung bestätigt.