




Tolleranze dimensionali del compensato di betulla: checklist per il controllo in accettazione
Una consegna di compensato di betulla può corrispondere alla qualità ordinata e creare comunque problemi produttivi se le dimensioni non rispettano la specifica d’acquisto. Una variazione di spessore può influire sulle compensazioni di lavorazione, sull’altezza della pila o sull’accoppiamento dei componenti. Lunghezza e larghezza incidono sulla resa di taglio. Squadratura e rettilineità dei bordi determinano l’affidabilità di un riferimento per CNC, battute e assemblaggio. La decisione in accettazione richiede quindi più di poche misure e della nota “dimensioni conformi”.
Questa guida è rivolta a responsabili acquisti, qualità, ricevimento merci e produzione in Europa che acquistano pannelli di compensato di betulla a formato intero. Spiega come trasformare i requisiti dimensionali in un processo tracciabile di ispezione e rilascio del lotto. Non riproduce tabelle di tolleranza protette e non sostituisce il contratto, la norma applicabile o una specifica tecnica legata al progetto.
Nord Panels produce compensato di betulla in Kazakistan esclusivamente con materie prime kazake. Gli acquirenti possono consultare qualità e formati sulla pagina italiana del compensato di betulla e usare il flusso seguente per rendere espliciti, già nella RFQ, dimensioni nominali, fonte delle tolleranze e metodo di verifica.
1. Partire dalla specifica d’acquisto, non dallo strumento
La BS EN 315:2000 è la norma europea sulle tolleranze dimensionali del compensato. Il campo comprende lunghezza, larghezza e spessore dei pannelli, oltre a squadratura e rettilineità dei bordi.2 I metodi correlati della EN 324 riguardano la misurazione di spessore, larghezza e lunghezza su pannelli interi piani e la determinazione della squadratura e della rettilineità dei bordi.4
Il solo riferimento alla norma non costituisce una specifica completa. L’ordine deve identificare prodotto, dimensioni nominali, fonte ed edizione della tolleranza, condizione della superficie, quantità, definizione del lotto ed eventuali limiti più severi legati all’applicazione. Se l’acquirente richiede limiti più stretti, questi devono essere concordati prima della produzione e confermati nell’ordine.
| Campo della specifica | Informazione da registrare | Perché conta al ricevimento |
|---|---|---|
| Identità del prodotto | Qualità, costruzione, superficie e applicazione del compensato | Evita di associare misure al prodotto sbagliato |
| Dimensioni nominali | Spessore, lunghezza e larghezza con unità e orientamento | Crea il valore di riferimento per ogni risultato |
| Fonte delle tolleranze | Norma, dichiarazione fornitore o tabella di progetto, con revisione | Evita valori web non verificati o limiti obsoleti |
| Squadratura e rettilineità | Metodo e limite richiesti | Protegge riferimenti CNC, nesting e allineamento |
| Geometria aggiuntiva | Requisiti concordati di planarità, curvatura o torsione | Rende espliciti i requisiti fuori dall’elenco principale EN 315 |
| Definizione del lotto | Confini per spedizione, produzione, spessore, qualità e formato | Determina cosa rappresenta il campione |
| Regola di accettazione | Livello, piano di campionamento, classi di difetto e disposizione | Trasforma le misure in una decisione controllata |
Principio per l’acquirente: un valore misurato è un’evidenza. Diventa una decisione di conformità solo quando viene confrontato con una specifica e una regola di decisione concordate.
2. Separare cinque caratteristiche dimensionali
Spessore, lunghezza, larghezza, squadratura e rettilineità dei bordi rispondono a domande diverse. Non devono essere raggruppati in una sola voce “dimensioni controllate”. Ogni caratteristica necessita di metodo, campo risultato e stato di conformità propri.
| Caratteristica | Domanda in accettazione | Conseguenza operativa tipica |
|---|---|---|
| Spessore | Ogni pannello campionato rientra nei limiti e la variazione sulla lastra è controllata? | Profondità di lavorazione, accoppiamento, pressa e altezza pila |
| Lunghezza | La dimensione lunga corrisponde all’ordine entro la tolleranza? | Schema di taglio, resa e compatibilità attrezzature |
| Larghezza | La dimensione corta corrisponde all’ordine entro la tolleranza? | Nesting, numero di componenti e ingombro |
| Squadratura | I bordi adiacenti sono sufficientemente a squadra secondo il metodo? | Differenza diagonale, perdita di riferimento ed errore di montaggio |
| Rettilineità del bordo | Il bordo di riferimento è sufficientemente rettilineo? | Allineamento battuta, zero CNC ed errore cumulativo di taglio |
Planarità, curvatura e torsione possono essere importanti, ma vanno gestite come requisiti separati quando necessari. Un pannello può rispettare lunghezza, larghezza e spessore e avere comunque una geometria incompatibile con il processo. Al contrario, una deformazione legata al trasporto o all’umidità non va classificata automaticamente come difetto EN 315 senza applicare il metodo concordato.
3. Predisporre una stazione di misura controllata
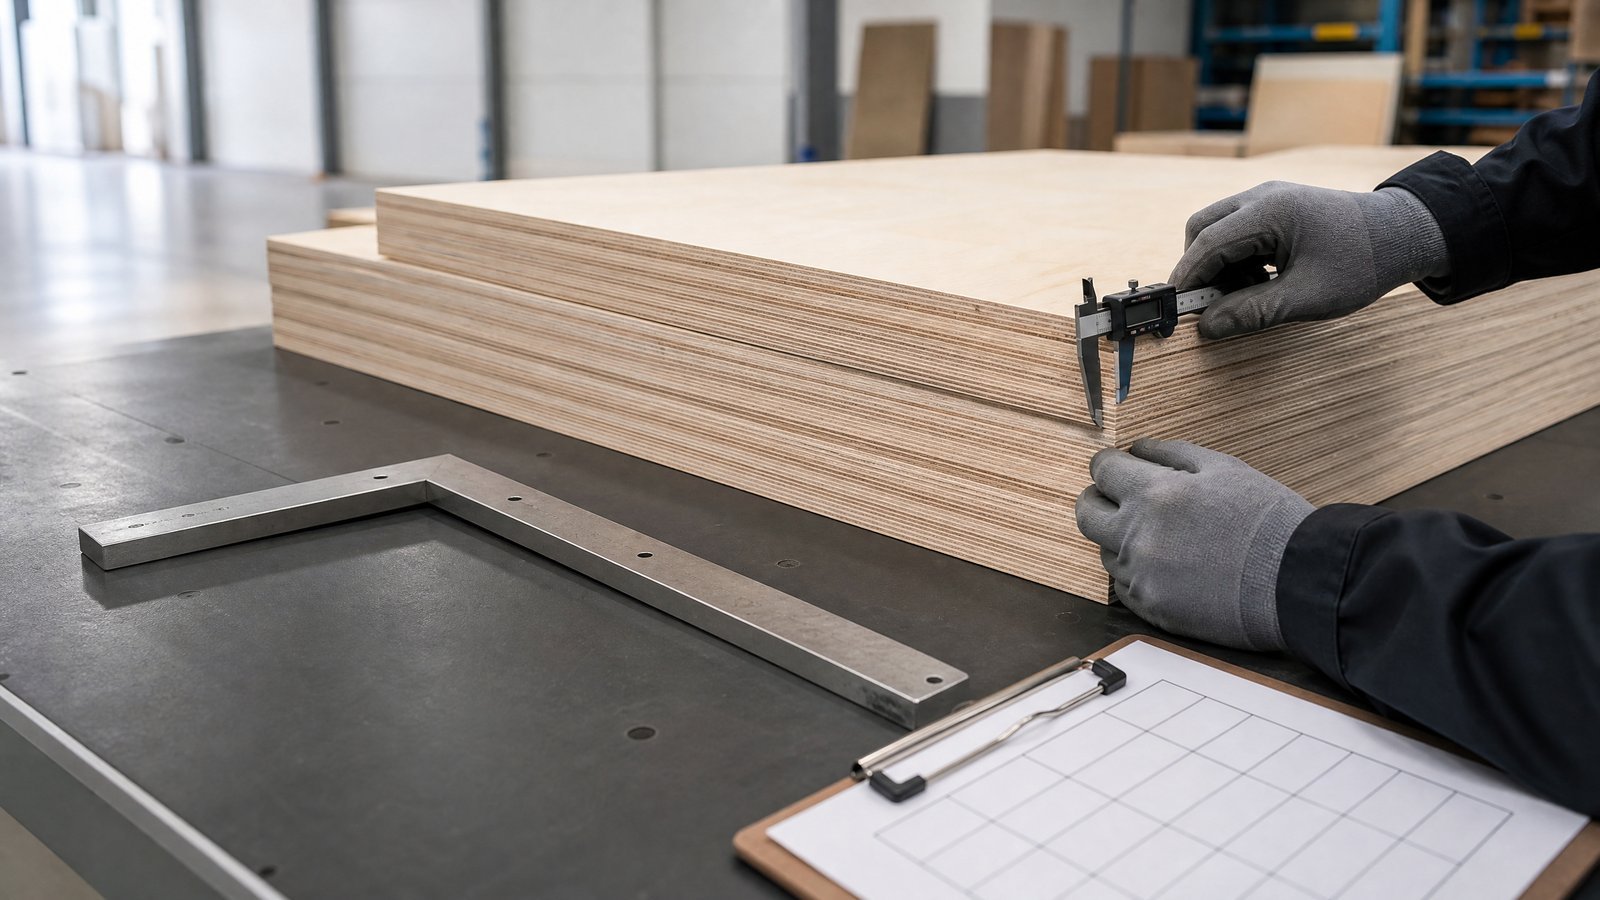
L’affidabilità dipende dal processo di misura. Prima di aprire il lotto, il piano qualità identifica strumenti, campo, risoluzione, stato di taratura, superficie di appoggio, operatore e modulo. La EN 324-1 riguarda spessore, larghezza e lunghezza; la EN 324-2 squadratura e rettilineità dei bordi.4 Apparecchi e posizioni devono seguire il metodo indicato nel contratto.
La stazione deve offrire un supporto pulito e stabile e non generare nuovi danni. Superfici di misura e bordi di riferimento devono essere privi di contaminanti. Ogni strumento ha un ID univoco e uno stato valido di taratura o verifica. I valori vengono registrati direttamente rispetto al pacco e al pannello campionati, senza trascrizioni successive da appunti provvisori.
Conta anche la condizione al ricevimento. Il Forest Products Laboratory dell’USDA spiega che l’umidità residua del legno tende all’equilibrio con l’umidità relativa dell’ambiente e che corretta movimentazione e conservazione limitano variazioni di umidità e dimensioni.9 Il verbale deve quindi annotare le osservazioni ambientali e di condizione rilevanti. Ciò non modifica una tolleranza concordata, ma conserva il contesto per l’indagine.
4. Definire il lotto prima del campione
Un campione è significativo solo se la popolazione è chiara. Spessori nominali, formati, qualità o lotti produttivi visibilmente diversi non vanno uniti solo perché arrivano sullo stesso veicolo. Si registrano fornitore, ordine, documento di consegna, marcature produttive o di pacco, quantità e confini del lotto.
ISO 2859-1:2026 offre piani singoli, doppi e multipli indicizzati per AQL per l’ispezione per attributi lotto per lotto. L’attuale terza edizione include anche regole di commutazione e procedure skip-lot.7 Non fornisce un AQL universale per il compensato. Livello, AQL, piano, classi di difetto e regole devono essere concordati in funzione del rischio commerciale.
La misura dimensionale è numerica, ma la decisione può diventare attributiva dopo il confronto: conforme o non conforme. Il piano stabilisce se una caratteristica non conforme rende non conforme il pannello, come si classificano difetti critici e minori e cosa attiva quarantena, controllo ampliato o rifiuto.
| Domanda sul piano | Accordo necessario prima della consegna |
|---|---|
| Cos’è un lotto? | Prodotto, spessore nominale, formato, qualità e lotto o unità di spedizione tracciabile |
| Come selezionare i pacchi? | Metodo casuale o documentato che eviti la scelta di comodo |
| Come selezionare i pannelli? | Posizioni definite, non solo lastre facilmente accessibili |
| Cosa controllare? | Cinque caratteristiche ed eventuali geometrie aggiuntive |
| Quale piano di accettazione? | Schema ISO 2859-1:2026 o altro metodo concordato |
| Cosa accade dopo un fallimento? | Blocco, nuovo campione, selezione 100%, deroga, sostituzione o rifiuto |
5. Usare una sequenza ripetibile
| Fase | Azione | Registrazione richiesta |
|---|---|---|
| 1 | Verificare ordine, documento, marcature, dimensioni e qualità | Corrispondenza e discrepanze |
| 2 | Definire i lotti e bloccarli fino al rilascio | ID, quantità e ubicazione |
| 3 | Selezionare pacchi e pannelli secondo il piano | Traccia della selezione |
| 4 | Annotare condizione e ambiente | Data, ora, temperatura/UR se richiesta, stato visibile |
| 5 | Verificare identità e stato strumenti | ID, risoluzione e scadenza taratura/verifica |
| 6 | Misurare ogni caratteristica secondo EN 324 | Letture individuali, non solo medie |
| 7 | Confrontare con tabella contrattuale e regola | Stato per ogni caratteristica |
| 8 | Calcolare la disposizione e documentare eccezioni | Accettato, bloccato, selezionato, in deroga o respinto |
| 9 | Rilasciare solo il lotto conforme identificato | Autorizzazione, data e responsabile |
| 10 | Conservare il fascicolo | Foto, moduli, evidenze strumenti e comunicazioni |
Le medie non devono nascondere pannelli non conformi o variazioni locali. Se la specifica contiene criteri individuali e di lotto, si riportano entrambi. Un risultato vicino al limite si ripete soltanto secondo il metodo concordato; non si cercano ripetizioni finché compare un valore conforme.
6. Definire una regola vicino al limite
Risoluzione, taratura, tecnica operatore, superficie e ambiente contribuiscono all’incertezza. ILAC G8:09/2019 tratta le regole di decisione nelle dichiarazioni di conformità; ILAC G17 l’incertezza nelle prove e ILAC G24 gli intervalli di ritaratura.8
Il controllo in accettazione non deve imitare un rapporto completo di laboratorio, ma deve definire come trattare risultati borderline: accettazione semplice, banda di guardia, laboratorio accreditato o percorso di rimisura ed escalation. La regola va concordata prima della controversia.
| Posizione del risultato | Risposta controllata |
|---|---|
| Chiaramente entro il limite | Registrare e classificare con la regola normale |
| Chiaramente fuori limite | Bloccare il lotto e avviare la non conformità |
| Vicino al limite | Applicare regola di incertezza, banda di guardia o escalation |
| Strumenti o operatori discordanti | Sospendere la decisione, verificare strumenti e ripetere sotto controllo |
| Metodi diversi tra acquirente e fornitore | Allineare metodo, condizione e regola prima di discutere i numeri |
7. Conservare un fascicolo verificabile
Un’altra persona deve poter ricostruire cosa è stato misurato e perché il lotto è stato rilasciato o bloccato. Un foglio con solo minimo, massimo e media non basta.
Il fascicolo collega ordine, ID lotto e pacco, posizione del pannello, nominale, fonte e revisione della tolleranza, metodo, strumento, osservazioni, valori individuali, decisione, fotografie, numero di non conformità e disposizione finale. EN 326-1 riguarda campionamento, taglio ed espressione dei risultati per pannelli a base di legno e rafforza l’importanza di un rapporto strutturato.6
Una tabella utile ha una riga per pannello e colonne separate per ogni caratteristica. Le foto mostrano marcature, configurazione di misura e anomalie di bordo o superficie. Il file originale è protetto da modifiche non tracciate e viene identificato chi approva il rilascio.
8. Evitare sei errori comuni
| Errore | Perché indebolisce la decisione | Controllo migliore |
|---|---|---|
| Copiare tolleranze da una tabella web non verificata | Può riferirsi a edizione, prodotto o condizione diversi | Citare la fonte contrattuale controllata |
| Misurare solo il pannello superiore | Non rappresenta la variazione del pacco o lotto | Applicare il piano concordato |
| Controllare solo lo spessore | Lunghezza, larghezza, squadratura e rettilineità restano ignote | Registrare separatamente ogni caratteristica |
| Usare uno strumento non identificato | Risultato non tracciabile | Registrare ID e stato |
| Nascondere difetti con la media | Una media conforme può celare pannelli non conformi | Conservare letture individuali |
| Rilasciare prima della decisione | Materiale non conforme entra in produzione | Identificare e bloccare fino alla disposizione |
9. Esempio di testo per la RFQ
Fornire compensato di betulla nella qualità, costruzione e dimensioni nominali indicate nel programma d’acquisto. Le tolleranze per spessore, lunghezza, larghezza, squadratura e rettilineità dei bordi devono rispettare il riferimento controllato indicato nell’ordine. Le misure seguono il metodo EN 324 specificato. Lotti, selezione, classi di difetto, piano di accettazione e regole di commutazione seguono il piano qualità concordato, inclusa ISO 2859-1:2026 ove prevista. I risultati prossimi a un limite sono valutati con la regola concordata. Ogni pacco resta tracciabile agli identificativi di consegna e produzione.
Se l’applicazione richiede planarità, curvatura, torsione, sovrametallo o pannelli calibrati, tali requisiti vengono scritti separatamente e non presunti da una descrizione generica.
10. Trasformare la checklist in dialogo col fornitore
Nesting CNC, componenti d’arredo, presse di laminazione e pavimenti veicolari possono dare priorità diverse allo stesso formato nominale. Condividendo l’uso finale, l’acquirente permette al fornitore di confermare formati, qualità superficiali, documentazione e requisiti dimensionali prima dell’ordine.
Nord Panels produce compensato di betulla in Kazakistan esclusivamente con materie prime kazake. Per discutere dimensioni nominali, qualità, configurazione dei pacchi e RFQ di progetto, consulta la gamma di compensato di betulla e contatta Nord Panels. I criteri definitivi vengono sempre confermati nei documenti commerciali e tecnici dell’ordine effettivo.