




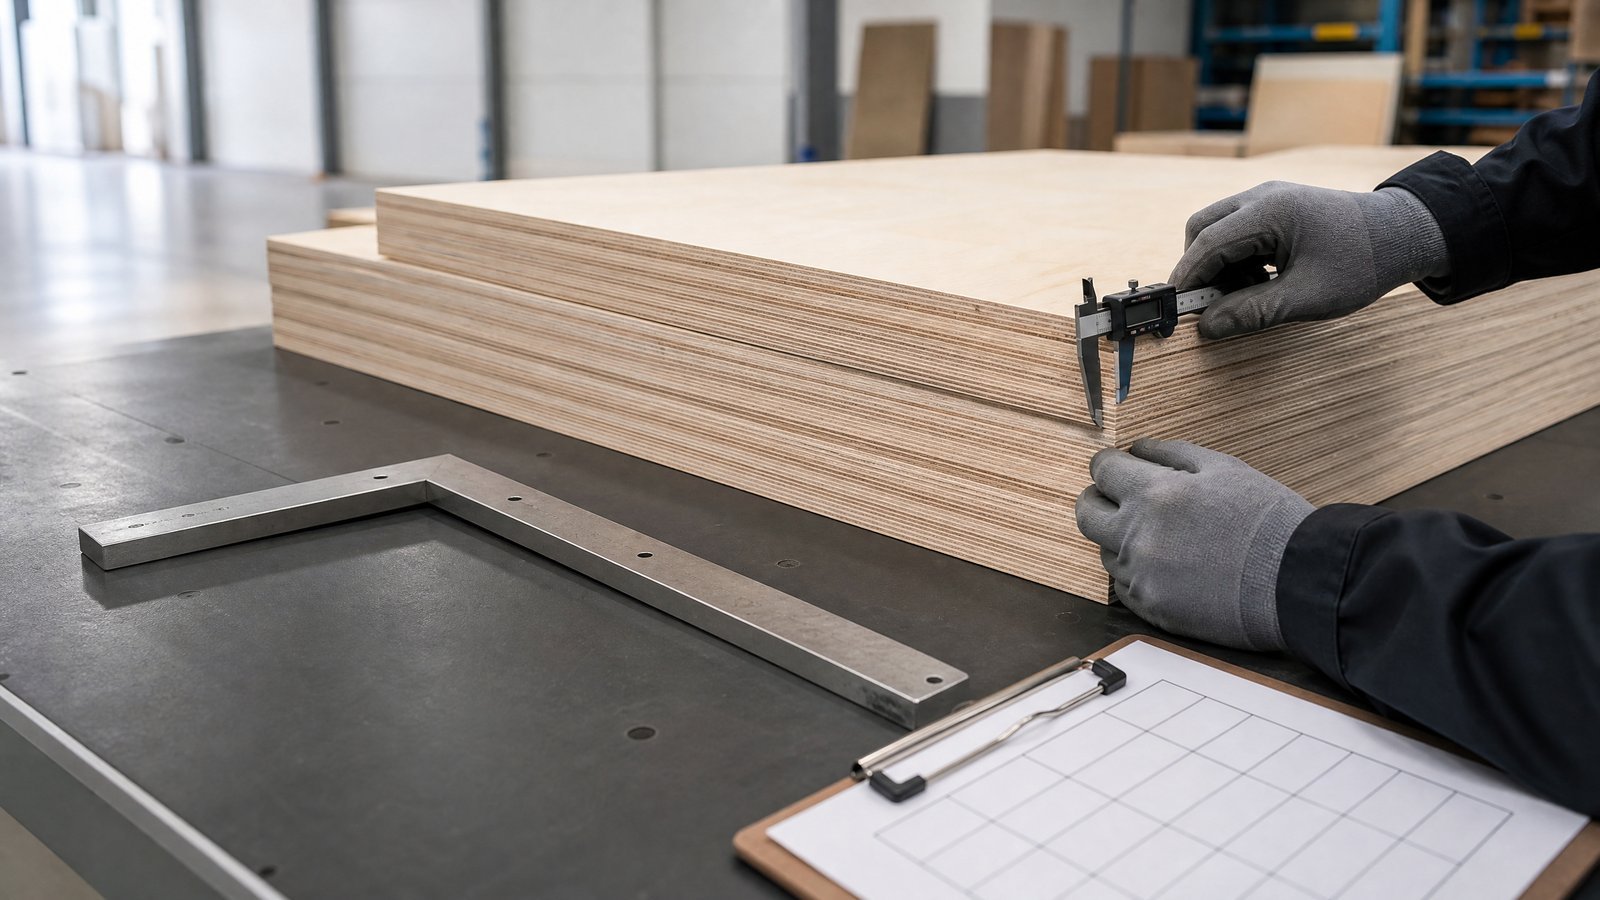
発注した等級のバーチ合板が届いても、寸法が購入仕様と一致しなければ製造に支障が出ます。厚さの差は加工オフセット、積み高さ、部品のはめ合いに影響します。長さと幅は歩留まりに、直角度と端部の真直度はネスティング、位置合わせ、基準辺の信頼性に関わります。受入判断には、数点の測定と「問題なさそう」という口頭確認以上の管理が必要です。
本稿は、フルサイズのバーチ合板を購入する欧州の購買、品質、倉庫、生産担当者向けの実務手順です。寸法要求を、追跡可能な受入検査とロットの使用承認につなげます。規格の許容差表を転載するものではなく、購入契約、適用規格、用途別の技術仕様に代わるものでもありません。
Nord Panelsは、カザフスタン産原材料のみを使用し、カザフスタンでバーチ合板を製造しています。製品ページで等級・寸法を確認し、見積依頼には公称寸法、許容差の根拠、検証方法を明記してください。
1. 測定器より先に購入仕様を決める
BS EN 315:2000は、合板の長さ、幅、厚さ、直角度、端部の真直度の許容差を扱います。2 関連するEN 324は、平らな全形パネルの厚さ・幅・長さの測定と、直角度・端部の真直度の測定方法を定めています。4
規格番号だけでは購入仕様は完成しません。製品、公称寸法、許容差の根拠と版、表面状態、数量、ロットの定義、用途上の追加限界を指定します。規格より厳しい要求は製造前に合意し、注文書で確認してください。
| 仕様項目 | 記載内容と受入時の目的 |
|---|---|
| 製品識別 | 等級、構成、表面、用途。別製品の測定結果との混同を防ぐ |
| 公称寸法 | 厚さ、長さ、幅、単位、方向。比較する基準値を決める |
| 許容差の根拠 | 規格、供給者の宣言、合意済み表と改訂。古い表の使用を防ぐ |
| 直角度・端部の真直度 | 方法と限界。CNC基準、材料取り、組立精度を守る |
| 追加形状 | 必要に応じた平面度、反り、ねじれ。別要求として明記 |
| ロットの定義 | 出荷、製造バッチ、厚さ、等級、寸法の区分。標本の代表範囲を決める |
| 合否ルール | 検査水準、抜取計画、欠点区分、処置。測定からロット判断につなげる |
測定値は証拠です。合意した仕様と判断ルールで比較して初めて、適合性の判断になります。
2. 五つの寸法特性を分ける
「寸法確認済み」で一括せず、特性ごとに方法、結果、合否を記録します。
| 特性 | 受入時の問いと工程への影響 |
|---|---|
| 厚さ | 各パネルと面内の変動が限界内か。加工深さ、はめ合い、プレス設定、積み高さに影響 |
| 長さ | 長辺が発注寸法の許容差内か。切断計画、歩留まり、治具に影響 |
| 幅 | 短辺が発注寸法の許容差内か。ネスティング、取れる部品数、保管に影響 |
| 直角度 | 指定方法で隣接辺の直角を満たすか。対角寸法、基準、組立に影響 |
| 端部の真直度 | 指定方法で基準辺が十分まっすぐか。定規合わせ、CNC原点、切断誤差の累積に影響 |
平面度、反り、ねじれが重要なら、別の購入要求として管理します。長さ・幅・厚さが適合しても、特定工程で問題となる形状が残ることがあります。一方、輸送中の変形や水分の影響を、合意した方法を適用せずにEN 315不適合と断定してはいけません。
3. 管理された測定場所を用意する
測定器の種類、範囲、分解能、校正状態、支持面、作業者、記録様式を品質計画で定めます。厚さ・幅・長さはEN 324-1、直角度と端部の真直度はEN 324-2が対象です。4 器具と測定位置の詳細は、契約が指定する方法に従ってください。
清潔で安定した支持面を用意し、新たな取扱い損傷を防ぎます。測定面と基準辺の汚れを確認し、測定器の固有IDと有効な校正・検証状態を記録します。仮のメモから後で転記せず、梱包番号とパネル番号に直接ひも付けて数値を残します。
受入時の状態も重要です。USDA Forest Products Laboratoryは、木材の含水率が周囲の相対湿度と平衡に向かい、取扱い・保管時の水分管理が寸法変化の抑制に役立つと説明しています。9 必要な環境とパネル状態を記録してください。これは許容差を変更する理由ではなく、予想外の結果を調べるための情報です。
4. 標本を選ぶ前にロットを定義する
異なる厚さ、寸法、等級、明らかに別の製造バッチを、同じ車両で届いたという理由だけで一つのロットにまとめないでください。供給者、注文書、納品書、製造・梱包表示、数量、検査ロットの区分を記録します。
ISO 2859-1:2026は、AQL(合格品質限界)を指標とする計数抜取検査の一回・二回・多回方式を扱います。第3版には切替規則とスキップロット手順も含まれます。7 合板に万能の「最適AQL」を指定するものではありません。購入者と供給者が、商業上のリスクに合わせて検査水準、AQL、方式、欠点区分、切替規則を合意します。
寸法測定は数値ですが、限界との比較後に適合・不適合という計数値としてロット判定に使えます。一つの特性の不適合でそのパネルを不適合とするか、重大・軽微な欠点をどう区分するか、保留・検査拡大・不合格の条件を計画に示します。
| 抜取計画の問い | 納入前に合意する内容 |
|---|---|
| 一ロットとは何か | 製品、厚さ、寸法、等級、追跡可能なバッチ・出荷単位 |
| 梱包をどう選ぶか | 都合のよい選択を防ぐ無作為または文書化した方法 |
| パネルをどう選ぶか | 上にある取りやすいパネルだけを選ばない位置・方法 |
| 何を測るか | 五つの寸法特性と追加形状要求 |
| どの合否計画か | 指定したISO 2859-1:2026方式または別の合意方法 |
| 不合格後の処置は何か | 保留、再抜取、全数選別、特別採用、交換、不合格の権限 |
5. 再現可能な受入検査の順序を使う
| 手順 | 作業と記録 |
|---|---|
| 1 | 注文・納品書、梱包表示、公称寸法、等級を照合し、差異を記録 |
| 2 | ロットID、数量、場所を決め、承認まで保留 |
| 3 | 合意した計画で梱包とパネルを選び、選定を記録 |
| 4 | 日時、必要な温湿度、外観など受入時状態を記録 |
| 5 | 測定器ID、分解能、校正・検証期限を確認 |
| 6 | 合意したEN 324方法で測り、平均だけでなく個別値を記録 |
| 7 | 契約上の許容差と判断ルールで特性ごとの合否を判定 |
| 8 | 標本の結果と例外を整理し、承認・保留・選別・特別採用・不合格を記録 |
| 9 | 特定した適合ロットだけを責任者と日付付きで使用承認 |
| 10 | 写真、帳票、測定器の証拠、連絡記録を保存 |
平均化によって不適合パネルや局所的な厚さ変動を隠さないでください。個別基準とロット基準があれば両方を報告します。限界に近い結果の再測定は合意方法に従い、合格値が出るまで測り続ける運用にしないことが重要です。
6. 許容差の境界では合意した判断ルールを使う
測定器の分解能、校正性能、作業方法、パネル表面、環境は測定の不確かさに関係します。ILAC G8:09/2019は試験所が適合性を表明する際の判断ルール、ILAC G17は試験の測定不確かさ、ILAC G24は再校正間隔について案内しています。8
通常の受入検査で試験所の報告書をすべて再現する必要はありませんが、境界付近の結果の扱いは定めておきます。単純受入、ガードバンド、認定試験所への照会、合意した再測定・上位判断などを品質協定や見積依頼に指定できます。紛争が生じる前にルールを共有してください。
| 結果の状態 | 管理された対応 |
|---|---|
| 明らかに限界内 | 通常ルールで記録・判定 |
| 明らかに限界外 | 対象ロットを保留し、不適合処理 |
| 境界付近 | 合意した不確かさ・ガードバンド・上位判断のルールを適用 |
| 器具・作業者によって結果が異なる | 処置を保留し、機器を確認して管理条件で再測定 |
| 購入者と供給者の方法が異なる | 数値だけを比較せず、方法・状態・判断ルールを先に整合 |
7. 他の担当者が追跡できる証拠を残す
同僚、供給者、独立試験所が、何を測り、なぜ承認または保留したかを再現できる記録にします。最小・最大・平均だけの表では不十分です。
注文書、ロット・梱包ID、採取パネル位置、公称値、許容差の根拠と改訂、測定方法、器具ID、環境、個別値、適合性判断、写真、不適合番号、最終処置を結び付けます。EN 326-1は、木質パネルの試料採取、切出し、試験結果の表し方を扱います。6
パネルごとに一行、特性ごとに別列を設けると扱いやすくなります。梱包・パネル表示、測定配置、異常な端部や表面の写真も添付します。元の記録を追跡不能な編集から保護し、誰がロットの処置を承認したかを残してください。
8. 六つのよくある誤りを避ける
| 誤り | 改善策 |
|---|---|
| 未確認のウェブ表から許容差をコピー | 製品・表面・版が一致する契約上の管理資料を参照 |
| 一番上のパネルだけを測定 | 合意した梱包・パネル選定計画を使用 |
| 厚さだけを確認 | 指定したすべての特性を個別に記録 |
| IDのない器具を使用 | 器具IDと校正・検証状態を記録 |
| 平均で不適合を隠す | 個別値を保持し、合意ルールを適用 |
| 判断未確定の材料を使用承認 | 対象ロットを物理的に識別し、承認された処置まで保留 |
9. 寸法条件を明確にする見積依頼の文例
規格の許容差表を転載せず、次の構成を用途に合わせて調整できます。
発注明細に示す等級、構成、公称寸法のバーチ合板を供給してください。厚さ、長さ、幅、直角度、端部の真直度の許容差は、注文書に記載した合意済み管理資料に適合すること。測定には指定したEN 324方法を使用してください。検査ロット、標本選定、欠点区分、合否方式、切替規則は、指定がある場合のISO 2859-1:2026を含め、合意した品質計画に従うこと。限界に近い結果は合意した判断ルールで評価してください。各梱包を納入・製造識別情報に追跡できるようにしてください。
必要な平面度、反り、ねじれ、加工代、厚さ調整されたパネルの条件は別途記載します。一般的な「合板」という記述から当然満たされると考えないでください。
10. チェックリストを供給者との協議に使う
最終用途の制約を共有すると、寸法検査の目的が明確になります。CNCネスティング、家具部品、積層プレス、輸送用床の組立では、同じ公称寸法でも重視する項目が異なります。発注前に供給者と、利用可能な寸法、表面等級、資料、案件固有の許容差を確認しましょう。
Nord Panelsは、カザフスタン産原材料のみを使用し、カザフスタンでバーチ合板を製造しています。公称寸法、等級、梱包構成、案件別の見積依頼については、合板の製品情報とお問い合わせ先をご確認ください。最終的な受入基準は、実際の注文に対応する商業・技術文書で確認します。