




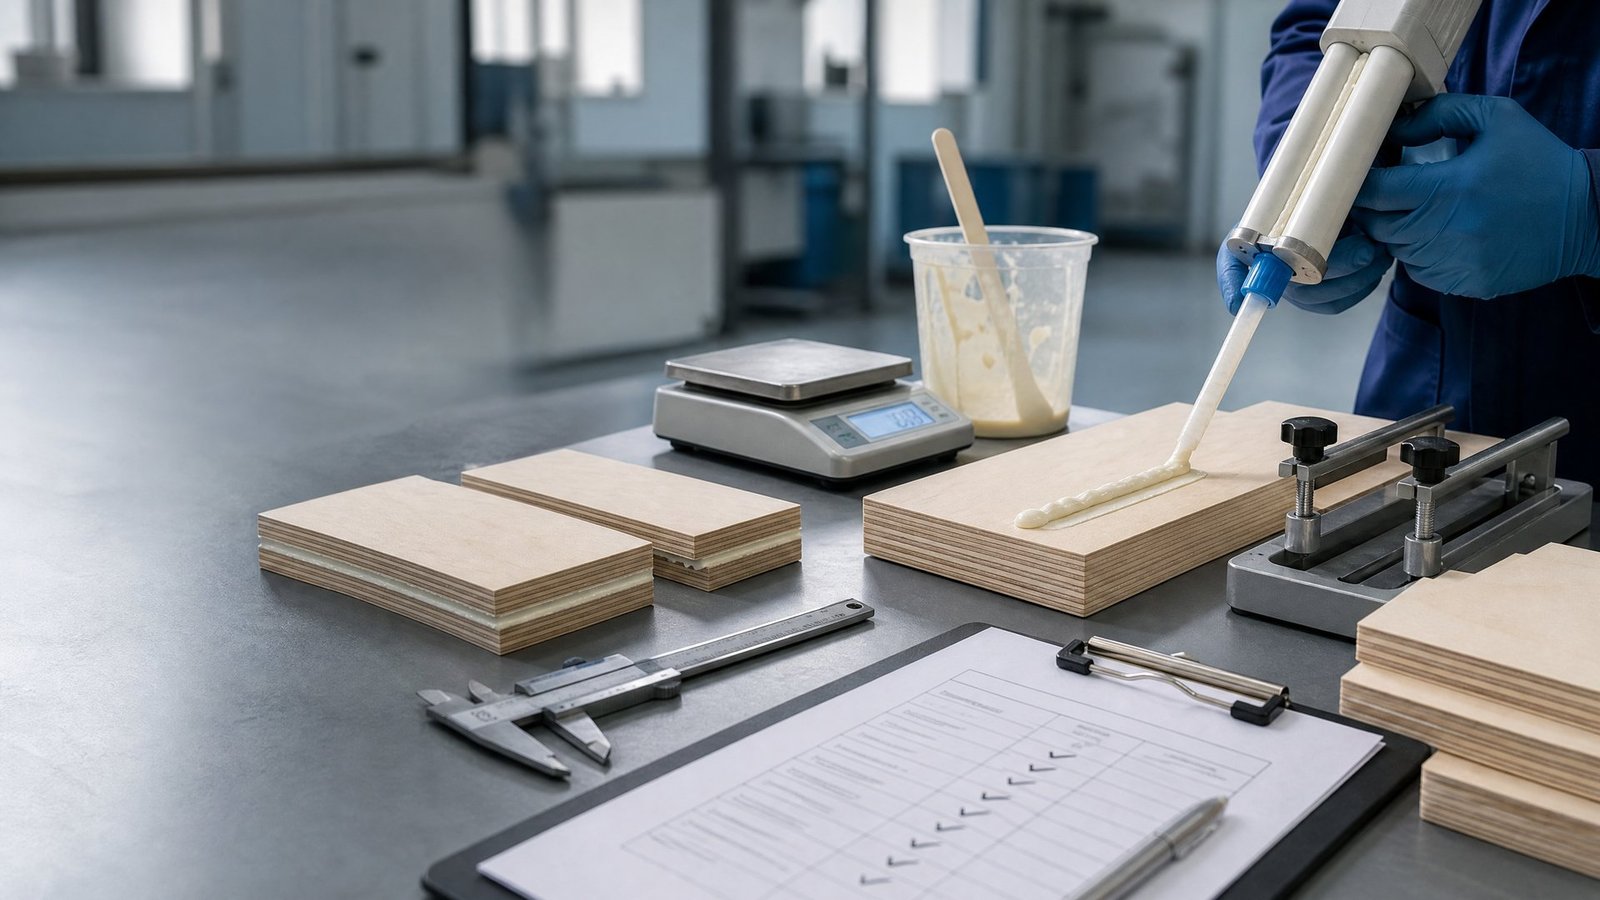
バーチ合板の等級、寸法、単板間の接着が仕様どおりでも、後工程の接着を十分に評価しなければ組立品が破損することがあります。家具、車体、内装、工業部品のメーカーは、合板同士のほか、木材、金属、化粧板、フォームなどを接着します。組合せごとに表面、接合形状、工程、使用環境の条件が異なります。
本稿は、欧州の購買、生産技術、品質、製造担当者向けに、製造済みの合板部品を接着する「二次接着」の評価手順を整理します。万能の接着剤や構造設計値を示すものではありません。接着剤供給者の現行技術資料(TDS)、安全データシート(SDS)、適用規格、設計承認と組み合わせて使用してください。
Nord Panelsはカザフスタン産原料のみを使い、カザフスタンでバーチ合板を製造しています。製品ページで等級と寸法を確認し、実際の製造工程に合わせて以下の評価を行ってください。
1. 単板間の接着と後工程の接着を区別する
合板工場では単板同士を接着します。一方、購入者は切断したパネルをキャビネット、床モジュール、車両部品、内装システムなどに組み立てる際に別の接着を行います。材料、工程管理、破損リスクは同じではありません。
| 確認項目 | 工場での単板間接着 | 部品製造時の二次接着 |
|---|---|---|
| 実施場所 | 合板の製造工程 | 購入者の製造工程 |
| 接着する材料 | パネル内部のバーチ単板 | 完成合板の表面、または合板と別材料 |
| 工程の管理者 | 合板メーカー | 部品・組立品メーカー |
| 必要な証拠 | パネル仕様と該当する接着資料 | TDS/SDS、形状、表面処理、工程記録、試験片、初品結果 |
| 評価対象 | 想定用途に対するパネル構成 | 実際の材料組合せ、接着剤、形状、工程、環境 |
工場の接着仕様だけでは、後工程のPVA、ポリウレタン、エポキシ、ホットメルトなどを承認できません。強い接着剤でも、不適切な形状、汚染、水分管理不足、不十分な硬化を補うことはできません。製品名だけでなく、接着接合のシステム全体を承認します。
2. 試料を求める前に使用条件を定義する
「バーチ合板」という材料名だけでは適切な接着剤を選べません。二つの被着材、荷重方向、形状、生産速度、硬化上の制約、温度、水分、洗浄薬品、火災・放散要件、修理性、期待寿命を示します。
| 評価への入力 | 明示する内容と判断への影響 |
|---|---|
| 被着材A | 合板等級、接着する面、研磨状態、塗装・フィルム。接着可能な表面を決める |
| 被着材B | 合板、木材、金属、化粧板、フォームなど。相溶性と処理方法を決める |
| 荷重 | せん断、引張り、はく離、開裂、衝撃、疲労、複合荷重。形状と試験を左右する |
| 使用環境 | 湿度、水、熱、低温、薬品、紫外線、繰返し条件。耐久性評価を決める |
| 生産制約 | オープンタイム、組立時間、プレス・クランプ、硬化時間、タクト |
| 適合条件 | 放散、作業者曝露、輸送、防火、食品接触、顧客要件 |
| 破損の影響 | 外観手直し、生産停止、機能損失、安全リスク。評価の深さを決める |
同じ合板でも、乾燥した家具内装、冷蔵車、温かい機器筐体、断続的に濡れる場所では要求が変わります。荷重を負担する接合や安全上重要な接合は、試験前に設計責任者が構造要件と承認手順を定めてください。
ISO 21368:2022は、接着を使う企業の製造品質、報告、記録、リスク評価の枠組みを示します。接着剤の種類に依存せず、対象構造に合わせて全部または一部を適用できます。2
3. 評価に使う合板の状態を固定する
試験材料は量産を代表する必要があります。等級、表面品質、公称厚さ、仕上げ、塗膜、供給者ロット、受入状態を記録します。研磨面を接着する工程なら、その面を評価してください。木口を接着する場合も、層構成と加工状態を含めます。
木材、接着剤、その界面は荷重を伝える連続した要素です。USDA Forest Products Laboratoryの資料も、接着剤だけでなく、それら全体の理解と管理を重視しています。4
| 管理項目 | 接着前に残す記録 |
|---|---|
| 製品の識別 | 等級、厚さ、寸法、面、発注書 |
| 追跡性 | 梱包、ロット、納入識別 |
| 表面 | 納入時のまま、新たな切削、研磨、塗装、フィルム付き |
| 状態 | 関連する温度、湿度、含水率の観察 |
| 保管履歴 | 受入、加工、接着の間の時間と条件 |
| 接着部の欠陥 | 粉じん、油、離型剤、焦げ、浮いた繊維、へこみ、塗膜損傷 |
加工直後の試料の成功を、数日間保管した部品を使う工程にそのまま適用しないでください。表面処理から塗布までの最長時間と、その間の保護方法を定めます。
4. 表面処理を管理された工程にする
訓練を受けた二人の作業者が同じ結果を出せる具体的な指示が必要です。「必要に応じて清掃・研磨する」だけでは不十分です。
| 管理点 | 指定内容と証拠 |
|---|---|
| 切削 | 刃物の鋭さ、光沢化、焦げ、繊維のむしれを確認。工具識別と外観基準を残す |
| 研磨 | 粒度の順序、方向、圧力を指定。作業指示と基準試料を用意 |
| 除じん | 再汚染しない吸引・空気の使用方法を承認し、確認する |
| 洗浄 | 被着材と接着剤の双方に適合する洗浄剤、方法、乾燥時間をTDS/SDSで確認 |
| 取扱い | 油、手袋、離型剤、工場内の汚れから処理面を保護 |
| 時間 | 処理面を接着まで待機させられる時間を定め、時刻や工程票で記録 |
接着剤メーカーに処理方法の適合性を確認します。不適切な洗浄剤は残留物を残したり塗膜に影響したりします。塗装、フィルム、研磨、洗浄剤、刃物の変更は、製品名が同じでも再評価の契機になります。
5. 強度の見出しより用途から候補を絞る
候補は、材料との適合性、使用環境、形状、工程範囲、適合条件から選びます。汎用資料にある高い数値だけでは、実際の合板組立品への適合性を証明できません。
EN 204は、非構造用の熱可塑性木材接着剤を、所定の処理後の乾燥・湿潤接着強度に基づきD1~D4に分類します。接着層の耐熱性は規定せず、特殊用途では追加試験が必要になることがあります。8 EN 205は木材・木質材料の薄い接着層の引張せん断試験を扱いますが、構造用接着剤や合板製造には適用せず、完成品試験に代わるものでもありません。9
D等級をすべての合板接合への承認と扱わないでください。エポキシ、ポリウレタン、アクリル、ホットメルトなどでは別の証拠が必要になる場合があります。
| 供給者資料 | 購入者が確認する項目 |
|---|---|
| TDS | 被着材、処理、混合比、塗布量、オープンタイム、組立時間、圧力、硬化、使用限界 |
| SDS | 危険有害性、保護具、換気、保管、漏出対応、廃棄 |
| 宣言・証明書 | 正確な製品と改訂、適用範囲、発行者 |
| 用途別推奨 | 実際の合板面と相手材に対する説明 |
| バッチ資料 | ロット、製造日、使用期限、保管条件 |
| 変更通知 | 配合、製造拠点、重要原料の変更を通知する方法 |
6. はく離と開裂を減らす形状を設計する
荷重を面に分散し、端部に集中するはく離・開裂を減らしてせん断に向ける形状を検討します。重ね継ぎ、フランジ、さねはぎ、機械的なかみ合わせなどの設計例がメーカー資料にあります。5
重ね長さを増すだけで解決するとは限りません。剛性差、偏心、接着層厚さ、端部効果、被着材の変形でも応力が集中します。設計では荷重経路を示し、複合接合、機械的保持、フェイルセーフの必要性を判断します。
| 設計上の質問 | 管理する回答 |
|---|---|
| 荷重はどこから入るか | 図面に方向と偏心を記入 |
| 端部にはく離が集中するか | 形状、フランジ、丸み、適切な保持を検討 |
| 接着層厚さを保てるか | スペーサー、塗布方法、組立圧力を定義 |
| 接着剤が押し出され過ぎないか | 目標塗布量と最低限の接着層状態を設定 |
| 硬化中に部品が動かないか | 治具、クランプ圧力、解除時期を定義 |
| 接合を検査できるか | 工程検査、随伴試験片、破壊監査の頻度を定義 |
7. 測定可能な工程範囲を設定する
試行では計画した因子だけを変え、重要条件をすべて記録します。Fraunhofer IFAMは、製造したすべての接着部を完全に試験することは技術的に不可能であり、計量、塗布、接合、固定、硬化の正しい実施が品質を支えると説明しています。3
接着剤と部品の識別・ロット、混合比と機器、被着材の状態、表面処理時刻、環境、塗布方法・量・ビード形状、各待機時間、圧力、固定・硬化時間、作業者を記録します。
| 工程条件 | 管理範囲と証拠 |
|---|---|
| 保管・使用期限 | 供給者の限界値、在庫・ロット確認 |
| 混合比 | TDS許容範囲、計器・質量・機器ログ |
| 塗布量 | 承認範囲、湿潤質量・ビード寸法・機械記録 |
| オープン・組立時間 | 承認した最長時間、時刻・自動記録 |
| 温度・湿度 | 承認範囲、校正された測定記録 |
| 圧力・固定 | 範囲と時間、プレス設定・クランプ・治具確認 |
| 取扱い前の硬化 | 最低時間・条件、工程票の解除点 |
| 試験・使用前の完全硬化 | 定義した条件、試験予定・量産リリース規則 |
通常条件だけでなく、現実に起こる限界条件を評価してください。温度やタクトが二つの端点を取り得るなら、両方を試験計画に入れるか、生産を承認範囲内に制限します。
8. 実製品を代表する試験片と初品を使う
試験片は候補の比較と再現性の確認に役立ちますが、実際の被着材、表面処理、硬化条件を代表する必要があります。ISO 4587は、規定された試験片条件における剛性被着材同士の引張重ね合わせせん断試験を定めています。ISOは、この方法が設計情報を提供するものではないと明記しています。6
最大荷重だけでなく、破壊形態も記録します。ISO 10365:2022は、被着材や接着剤の種類を問わず、接着組立品の主要な破壊形態の呼び方を定めています。7 数値だけでは、凝集破壊や木部破壊から界面破壊への変化を見逃すことがあります。
| 評価段階 | 目的と証拠 |
|---|---|
| 候補選定用試験片 | 不適合な組合せを除外し、比較結果と破壊形態を記録 |
| 工程範囲の試験片 | 現実的な限界条件を評価し、条件表と再現性を確認 |
| 調整・劣化処理後の試験片 | 水、熱、低温、繰返し暴露の前後の結果と破壊形態を比較 |
| 代表的な部分組立品 | 形状、剛性、製造時の取扱いを含む破壊試験・機能試験 |
| 初品 | 量産設備、作業者、文書を確認する署名付き記録 |
| 継続的な随伴試験片 | 必要性に応じた定期評価、傾向管理、対応限界 |
最低値、許容ばらつき、要求する破壊形態、劣化後の寸法、実部品の機能など、合否基準は試験前に設定します。結果を見てから合格しやすい基準を選ばないでください。
9. 初品の生産承認を管理する
初品は、承認した工程を量産用の材料・設備・作業者で実行できることを示すものです。実験室だけで特別に仕上げた試料では目的を満たしません。
図面改訂、部品表、合板と接着剤のロット、TDS・SDSの版、表面処理手順、設備設定、作業者の資格・教育、環境と硬化の記録、試験片、完成品検査、承認者を一つの記録に結び付けます。
| 承認項目 | 必要な確認 |
|---|---|
| 材料 | 合板・接着剤が承認リストと一致 |
| 文書 | 図面、作業手順、TDS、SDSの版が適切 |
| 設備 | 計量、混合、塗布、固定の確認が完了 |
| 作業者 | 必要な教育と作業権限が有効 |
| 工程 | 記録値が承認範囲内 |
| 試験 | 試験片・部分組立品と破壊形態の基準を満足 |
| 逸脱 | 例外事項に対する承認済み処置が完了 |
| 追跡性 | 出荷する部品と材料・工程記録が対応 |
接着剤の配合や供給者、合板表面、相手材、洗浄方法、工具、塗布設備、硬化条件、接合形状が変わる場合は、文書化した変更審査を行います。既存の適合性確認が有効か、一部の再確認か、全面的な再評価かを判断します。
10. 接着剤選定に化学物質の安全管理を組み込む
強度が高くても、使用する工場で安全かつ適法に扱えない接着剤は採用できません。量産試行の承認前に、最新SDS、作業者のばく露対策、換気、保護具、保管、使用期限、廃棄方法を確認します。
EU・EEAでは、規則(EU)2020/1149がジイソシアネートに関するREACH附属書XVIIを改正しました。10 製品ラベルとSDSでモノマー状ジイソシアネートの合計濃度を確認し、0.1質量%という規制基準への該当性と必要な教育を判定してください。対象となる工業用・業務用使用では、使用前の教育が必要です。アイルランドHSAは教育記録の維持と、少なくとも5年ごとの更新を説明しています。北アイルランドHSENIにも適用確認と管理の案内があります。11
すべてのポリウレタン製品が同じ扱いになるわけではありません。正確な製品、ラベル、SDS、モノマー含有量を確認します。メーカーの案内でも、低モノマー製品の一部が教育義務の濃度条件に該当しない場合が示されています。13 グレートブリテンでは、EU・EEAの説明をそのまま適用せず、現行のUK REACHと職場での管理要件を別途確認してください。
11. 量産開始前に監視方法を決める
適合性確認で重要だった条件を、作業者が使える短い記録票と異常時対応に落とし込みます。現場で使われない長い報告書だけでは工程を管理できません。
| 確認と頻度 | 不適合時の対応 |
|---|---|
| 材料・期限:各ロット/交代時 | 誤品・期限切れを隔離 |
| 表面:始業時と規定間隔 | 停止し、再洗浄または部品を作り直す |
| 混合・塗布:連続または規定サンプル | 最終合格確認以降の製品を保留 |
| オープン・組立時間:各組立または自動追跡 | 範囲外の部品を区分 |
| 固定・硬化:各ロット | 承認手順が認める場合だけ保持時間を延長 |
| 随伴試験片:リスクに応じた間隔 | 対象品の流出防止と技術審査 |
| 最終外観・機能:検査計画どおり | 欠陥を記録し、不適合処理を実施 |
界面破壊の増加、硬化時間の変化、塗布質量の変動、表面汚染の反復は、単一の試験片が合格していても調査のきっかけになります。傾向を見れば、規格限界に達する前に工程の変化を発見できる場合があります。
12. 避けたい八つの誤り
| 誤り | 改善策 |
|---|---|
| ブランド名だけで承認する | 正確な製品・版・供給者文書を指定 |
| 合板内部の接着を二次接着の証明にする | 実際の組立接合を評価 |
| 清浄な実験室表面だけを試す | 量産の処理・取扱い・待機時間を再現 |
| 平均強度だけを報告する | 個別結果とISO 10365の破壊形態を記録 |
| ISO 4587を設計許容値表として使う | 試験方法として使い、設計根拠は別途取得 |
| D4をあらゆる接合の承認とする | 規格の範囲、接着剤の種類、用途を照合 |
| 化学物質教育を確認しない | SDS、濃度条件、教育、現地要件を審査 |
| 表面処理を無審査で変更する | 変更管理と再評価の判断を実施 |
13. 見積り・試行依頼の文例
依頼書には、次の内容を用途に合わせて記載できます。
指定したバーチ合板表面と相手材の二次接着に適した接着剤システムをご提案ください。最新TDSに基づき、材料適合性、表面処理、保管、混合比、塗布量、オープン・組立時間、接着層厚さの管理、圧力・固定、硬化条件、使用限界を確認してください。最新SDSと工業用途で必要な教育条件も提示してください。代表的な被着材、調整処理後の試験片、破壊形態の分類、量産初品、合意した合否基準を用いた評価計画への対応をお願いします。承認済み工程に影響する配合や製造拠点の変更は、事前に通知してください。
部品図、使用環境、量産タクト、使用可能な設備、目標寿命、破損時の影響、要求する証拠を添付します。構造用・安全に関わる接合では、設計責任者が適用する工学的検証と法規上の承認方法を定める必要があります。
14. 実際の合板と工程を中心に評価する
再現性のある二次接着には、明確な仕様、代表的な合板、管理された表面処理、文書化した工程限界、実組立品を反映した証拠が必要です。試験は判断を支えますが、工程管理の代わりにはなりません。
Nord Panelsは、カザフスタン産原材料のみを使用し、カザフスタンでバーチ合板を製造しています。評価試行に使う等級、寸法、梱包構成は、バーチ合板の製品情報をご覧のうえ、Nord Panelsにお問い合わせください。実用途の接着剤選定、接合設計、生産承認は、製造者と資格・専門性を持つ技術パートナーが担います。