




Incollaggio industriale del compensato di betulla: checklist per la qualifica dell’adesivo
Il compensato di betulla può arrivare con la qualità, le dimensioni e l’incollaggio interno corretti, ma un assieme a valle può comunque guastarsi se il processo di incollaggio secondario non è stato qualificato. I produttori di mobili, allestimenti di veicoli, interni e componenti industriali possono incollare il compensato su altro compensato, legno, metallo, laminato, schiuma o un altro substrato. Ogni combinazione impone requisiti propri per superficie, giunto, processo e ambiente di servizio.
Questa guida è destinata ai team europei di acquisti, ingegneria di processo, qualità e produzione. Spiega come qualificare un sistema adesivo per unire componenti dopo la fabbricazione del pannello. Non sceglie una colla universale, non fornisce valori di progetto strutturale e non sostituisce la scheda tecnica (TDS), la scheda dati di sicurezza (SDS), la norma applicativa o l’approvazione ingegneristica pertinente.
Nord Panels produce compensato di betulla in Kazakistan esclusivamente con materie prime kazake. Gli acquirenti possono consultare qualità e formati sulla pagina Nord Panels del compensato di betulla, quindi applicare il flusso seguente al collegamento secondario realmente usato nella propria produzione.
1. Separare l’incollaggio interno dal giunto di fabbricazione
Un pannello contiene linee di colla create in fabbrica tra gli sfogliati. Il trasformatore realizza un collegamento diverso quando assembla parti tagliate in un mobile, un pavimento, un modulo per veicolo o un sistema d’interni. Materiali, controlli e rischi sono differenti.
La specifica dell’incollaggio interno non qualifica automaticamente un adesivo PVA, poliuretanico, epossidico, hot-melt o di altra famiglia applicato a valle. Allo stesso modo, un adesivo performante non corregge una geometria sfavorevole, una superficie contaminata, un’umidità non controllata o una polimerizzazione insufficiente.
| Domanda | Incollaggio interno del pannello | Incollaggio secondario di fabbricazione |
|---|---|---|
| Dove viene creato? | Durante la produzione del pannello | Nel processo del costruttore del componente |
| Che cosa unisce? | Gli sfogliati di betulla nel pannello | Superfici finite o compensato più un secondo substrato |
| Chi controlla il processo? | Produttore del pannello | Produttore del componente o assieme |
| Quali prove contano? | Specifica e documenti del pannello | TDS/SDS, geometria, preparazione, registri, provini e primo pezzo |
| Che cosa va qualificato? | Costruzione del pannello per l’impiego | Combinazione reale di substrati, adesivo, geometria, processo e ambiente |
Principio di qualifica: approvare un sistema completo di giunzione, non il solo nome commerciale dell’adesivo.
2. Definire il caso d’uso prima di chiedere campioni
La dicitura “compensato di betulla” non basta per una raccomandazione tecnica. Il brief deve descrivere entrambi i substrati, direzione dei carichi, geometria, cadenza, vincoli di cura, temperatura di servizio, esposizione a umidità o detergenti, requisiti di emissione o incendio, riparabilità e vita attesa.
Lo stesso pannello può richiedere soluzioni diverse in un mobile interno asciutto, un veicolo refrigerato, un involucro caldo o un’applicazione con bagnatura intermittente. Se il giunto è portante o rilevante per la sicurezza, il responsabile del progetto deve definire il percorso di calcolo, prova e approvazione prima dell’avvio.
| Dato di qualifica | Informazione da dichiarare | Perché cambia la scelta |
|---|---|---|
| Substrato A | Qualità, faccia, levigatura, rivestimento o film del pannello | Definisce la superficie disponibile |
| Substrato B | Compensato, legno, metallo, laminato, schiuma o altro | Governa compatibilità e preparazione |
| Carico | Taglio, trazione, pelatura, clivaggio, impatto, fatica o misto | Influenza geometria, comportamento e prova |
| Ambiente | Umidità interna, acqua, caldo, freddo, sostanze chimiche, UV o cicli | Definisce condizionamento e durata |
| Vincoli di linea | Tempo aperto, assemblaggio, pressione, fissaggio, cura e takt | Indica la ripetibilità industriale |
| Conformità | Emissioni, esposizione, trasporto, incendio, contatto alimentare o regole cliente | Può escludere un prodotto tecnicamente possibile |
| Conseguenza del guasto | Ritocco, fermo linea, perdita di funzione o rischio sicurezza | Determina profondità di qualifica e controllo |
ISO 21368:2022 offre alle aziende utilizzatrici di adesivi un quadro per requisiti di qualità, fabbricazione, reporting, registrazioni e valutazione del rischio. È indipendente dalla famiglia chimica e può essere adottato in modo completo o selettivo.2
3. Congelare la condizione del pannello usato nella qualifica
La prova deve rappresentare il materiale di serie. Registrare qualità, faccia, spessore nominale, finitura, rivestimento, lotto fornitore e condizione alla ricezione. Se in produzione si incolla una faccia levigata, non qualificare solo una faccia diversa. Se si incollano bordi lavorati, includere costruzione e stato di lavorazione pertinenti.
Legno, adesivo e zona interfacciale formano la catena di trasferimento del carico. Il USDA Forest Products Laboratory sottolinea che la prestazione dipende dal controllo di tutti questi anelli e non dal solo adesivo.4
| Controllo pannello | Registrazione minima prima dell’incollaggio |
|---|---|
| Identità | Qualità, spessore, formato, faccia e ordine |
| Tracciabilità | Pacco, lotto o consegna |
| Stato superficie | Come fornita, appena lavorata, levigata, rivestita o filmata |
| Condizione | Osservazioni rilevanti su temperatura, umidità o materiale |
| Storia di stoccaggio | Tempo e condizioni tra ricevimento, lavorazione e incollaggio |
| Difetti nell’area | Polvere, olio, distaccante, bruciatura, fibre libere, ammaccatura o rivestimento danneggiato |
Un provino di laboratorio preparato al momento non rappresenta una linea che conserva le parti lavorate per giorni. La qualifica deve fissare il tempo massimo tra preparazione e applicazione e la protezione durante l’attesa.
4. Trattare la preparazione come processo controllato
L’istruzione deve consentire a due operatori formati di ottenere lo stesso risultato. “Pulire e carteggiare se necessario” non è una specifica di processo.
Per ogni substrato definire lavorazione approvata, abrasivo o stato utensile, finitura obiettivo, rimozione polvere, detergente ammesso, asciugatura, protezione dalla manipolazione e tempo massimo prima dell’incollaggio. Confermare la compatibilità con il produttore dell’adesivo: un detergente non adatto può lasciare residui o modificare un rivestimento.
| Punto di controllo | Domanda di qualifica | Evidenza in produzione |
|---|---|---|
| Lavorazione | Utensile affilato e superficie senza vetrificazione, bruciature o fibre strappate? | ID/condizione utensile e riferimento visivo |
| Levigatura | Grana, sequenza, direzione e pressione sono definite? | Istruzione e pannello campione |
| Depolverazione | Polvere rimossa senza contaminare? | Metodo approvato e controllo visivo |
| Pulizia | Detergente approvato per substrato e adesivo? | TDS/SDS, metodo e tempo di asciugatura |
| Manipolazione | Superfici protette da oli, distaccanti e sporco? | Regola e stoccaggio protetto |
| Finestra temporale | Quanto può attendere la superficie preparata? | Marcatura oraria o scheda di percorso |
Una modifica a film, rivestimento, carteggiatura, detergente, utensile o lavorazione può richiedere una riqualifica perché cambia l’interfaccia reale.
5. Selezionare per applicazione, non per valore di picco
La preselezione considera compatibilità, ambiente, geometria, finestra di processo e conformità. Un numero elevato in una scheda generica non dimostra l’idoneità per l’assieme reale.
Per adesivi termoplastici non strutturali per legno, EN 204 classifica i prodotti da D1 a D4 usando la resistenza della linea asciutta e dopo condizionamenti definiti. L’ambito è non strutturale, non specifica la resistenza in temperatura e riconosce che applicazioni speciali possono richiedere prove aggiuntive.8 EN 205 descrive una prova a taglio per trazione di linee sottili in legno e derivati, ma non si applica ad adesivi strutturali o alla fabbricazione del compensato e non sostituisce le prove sul prodotto finito.9
Una classe D non è quindi un’approvazione universale. Sistemi epossidici, poliuretanici, acrilici, hot-melt e altri possono richiedere evidenze diverse. La rosa finale deve basarsi su TDS, SDS, indicazioni applicative e revisione tecnica documentata.
| Documento fornitore | Verifica dell’utilizzatore |
|---|---|
| TDS | Substrati, preparazione, rapporto, quantità, tempi, pressione, cura e limiti |
| SDS | Pericoli, DPI, ventilazione, stoccaggio, sversamenti e smaltimento |
| Dichiarazione/certificato | Prodotto esatto, revisione, ambito ed ente |
| Raccomandazione | Faccia reale del pannello e secondo substrato, non il generico “legno” |
| Documentazione lotto | Lotto, produzione, scadenza e conservazione |
| Notifica modifica | Comunicazione di cambi a formulazione, sito o componente critico |
6. Ridurre pelatura e clivaggio con il progetto
Un giunto adesivo è in genere più prevedibile quando il carico è distribuito su un’area e diretto a taglio, invece di concentrarsi sul bordo in pelatura o clivaggio. Guide tecniche mostrano come sovrapposizioni, flange, maschio-femmina o interblocco possano trasformare parte del carico in taglio e ampliare l’area incollata.5
Una maggiore sovrapposizione non è però prova sufficiente. Differenze di rigidezza, eccentricità, spessore, effetti di bordo e deformazioni possono mantenere concentrazioni. La revisione decide se servono giunto ibrido, ritenzione meccanica o funzione fail-safe.
| Domanda di progetto | Risposta controllata |
|---|---|
| Dove entra il carico? | Indicare direzione ed eccentricità nel disegno |
| La pelatura si concentra sul bordo? | Cambiare geometria, flangia/raggio o ritenzione |
| Lo spessore della linea è controllato? | Definire distanziatori, applicazione o pressione |
| La spremitura può impoverire il giunto? | Fissare quantità e condizione minima |
| Le parti possono muoversi durante la cura? | Definire attrezzatura, pressione e tempo di rilascio |
| Il giunto è controllabile? | Prevedere controlli, provini testimone o audit distruttivi |
7. Stabilire una finestra di processo misurabile
Il piano di qualifica varia solo i fattori previsti e registra tutti i parametri critici. Fraunhofer IFAM osserva che non è tecnicamente possibile testare integralmente ogni giunto prodotto; la qualità dipende quindi dall’esecuzione corretta di dosaggio, applicazione, unione, fissaggio e cura.3
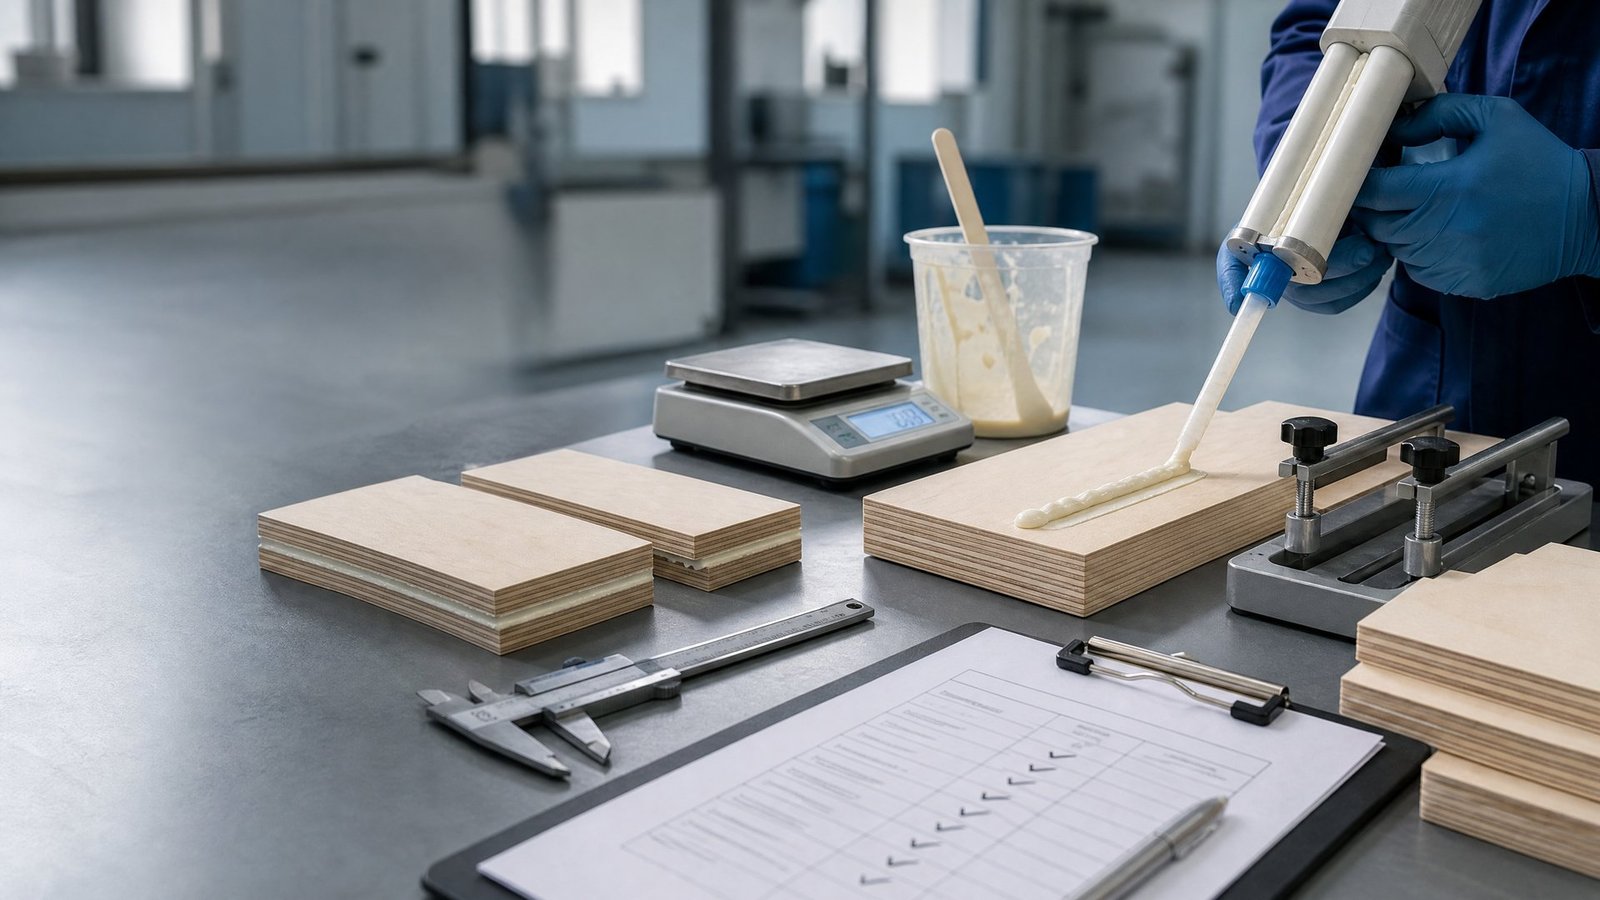
Registrare adesivo e lotto, componenti, rapporto, attrezzatura di miscelazione, stato substrati, tempo di preparazione, ambiente, metodo, quantità o geometria del cordone, tempo aperto, assemblaggio, pressione, fissaggio, cura e operatore.
| Parametro | Limite controllato | Evidenza |
|---|---|---|
| Stoccaggio/scadenza | Limiti fornitore | Inventario e lotto |
| Rapporto | Tolleranza TDS | Log dosatore, pesata o macchina |
| Quantità | Intervallo qualificato | Peso umido, dimensioni cordone o dati linea |
| Tempi | Massimo qualificato | Timestamp o tracciamento automatico |
| Temperatura/umidità | Intervallo qualificato | Misura calibrata |
| Pressione/fissaggio | Intervallo e durata | Impostazione, metodo o controllo attrezzatura |
| Manipolazione | Tempo/condizione minima | Punto di rilascio |
| Cura completa | Condizione definita | Programma prova e regola di rilascio |
La qualifica deve sfidare limiti credibili, non solo il settaggio ideale. Se la linea opera a più temperature o cadenze, tali casi vanno testati o esclusi formalmente.
8. Usare provini e primi pezzi rappresentativi
I provini confrontano opzioni e ripetibilità, ma devono rappresentare substrati, preparazione e cura reali. ISO 4587 descrive una prova a taglio per trazione di assiemi rigidi con condizioni definite; ISO specifica che il metodo non fornisce dati di progetto.6
Registrare anche la modalità di rottura. ISO 10365:2022 standardizza i principali tipi di rottura indipendentemente da substrati e adesivo.7 Un valore numerico senza modalità può nascondere il passaggio da rottura coesiva o nel legno a rottura d’interfaccia.
| Livello | Obiettivo | Evidenza tipica |
|---|---|---|
| Provino di screening | Eliminare combinazioni inadatte | Risultato comparativo e rottura |
| Provino finestra | Testare limiti credibili | Matrice parametri e dispersione |
| Provino condizionato | Simulare acqua, caldo, freddo o cicli | Prima/dopo e rottura |
| Sottoassieme | Includere geometria, rigidezza e manipolazione | Prova distruttiva o funzionale |
| Primo pezzo | Confermare impianto, operatore e documenti | Rapporto firmato |
| Provino testimone | Monitorare la costanza quando giustificato | Trend e limiti di reazione |
I criteri si fissano prima delle prove: valore minimo, variabilità, rottura ammessa, condizione dopo invecchiamento e funzione del componente. Non vanno scelti dopo in base a ciò che il campione supera.
9. Controllare il rilascio del primo pezzo
Il primo pezzo dimostra che il processo approvato è eseguibile con materiali, impianto e personale di serie. Non deve essere un’eccezione costruita a mano in laboratorio.
Il dossier collega revisione disegno, distinta, lotti di pannello e adesivo, revisioni TDS/SDS, preparazione, parametri macchina, qualifica operatore, ambiente, cura, provini, controllo componente e firma.
| Gate | Evidenza richiesta |
|---|---|
| Materiali corretti | Pannello e adesivo corrispondono alla lista |
| Documenti attuali | Disegno, istruzione, TDS e SDS verificati |
| Impianto pronto | Dosaggio, miscelazione, applicazione e attrezzaggio controllati |
| Personale pronto | Formazione e autorizzazione valide |
| Processo nella finestra | Tutti i valori negli intervalli |
| Prova superata | Provino/sottoassieme e rottura conformi |
| Deviazioni chiuse | Ogni eccezione ha una disposizione autorizzata |
| Tracciabilità completa | Pezzo collegato a materiali e processo |
Ogni cambio di formulazione, fornitore, superficie, secondo substrato, pulizia, utensile, applicazione, cura o geometria entra in una revisione documentata che decide mantenimento, conferma parziale o riqualifica completa.
10. Integrare la sicurezza chimica nella scelta
La soluzione più forte non è accettabile se non può essere usata in sicurezza e conformità. Prima dei trial, gli acquisti devono ottenere la SDS corrente e verificare esposizione, ventilazione, DPI, stoccaggio, scadenza e rifiuti.
Nell’UE/SEE, il regolamento (UE) 2020/1149 ha modificato l’allegato XVII REACH per i diisocianati. Gli utilizzatori industriali o professionali di prodotti con oltre lo 0,1% in peso di diisocianati monomerici totali devono completare la formazione richiesta prima dell’uso; i fornitori devono comunicarla.10 L’autorità irlandese HSA descrive registri e rinnovo quinquennale; HSENI conferma soglia e controlli per l’Irlanda del Nord.11
Non tutti i prodotti poliuretanici hanno automaticamente lo stesso status. Controllare etichetta, SDS e contenuto. Informazioni del produttore segnalano anche prodotti a basso monomero che possono rimanere sotto la soglia.13 Per la Gran Bretagna verificare l’attuale UK REACH e le regole del sito, senza trasferire automaticamente un’affermazione UE/SEE.
11. Definire il monitoraggio prima del lancio
Dopo la qualifica, le variabili critiche diventano una scheda operatore e un piano di reazione. Un rapporto che non arriva alla linea non controlla il processo.
| Controllo | Frequenza | Reazione |
|---|---|---|
| Materiale/scadenza | Ogni lotto o cambio turno | Segregare materiale errato o scaduto |
| Superficie | Avvio e intervallo definito | Fermare, ripulire o rifare |
| Miscelazione/applicazione | Continua o campionata | Bloccare dall’ultimo controllo conforme |
| Tempi | Ogni assieme o traccia automatica | Segregare parti fuori finestra |
| Fissaggio/cura | Ogni lotto | Prolungare solo se l’istruzione lo permette |
| Provino testimone | Frequenza basata sul rischio | Avviare contenimento e revisione |
| Controllo finale | Piano definito | Registrare e gestire la non conformità |
I trend possono rivelare deriva prima del limite. Più rotture d’interfaccia, cura più lenta, variazione della quantità o contaminazione ricorrente richiedono indagine anche se un singolo provino passa.
12. Evitare otto errori frequenti
| Errore | Perché indebolisce la decisione | Controllo migliore |
|---|---|---|
| Approvare solo un marchio | Revisione e campo restano ignoti | Approvare prodotto esatto e documenti |
| Usare il legame interno come prova | Giunto e processo diversi | Qualificare l’assieme secondario reale |
| Provare solo superfici ideali | Si ignorano contaminazione e attesa | Riprodurre preparazione e finestra reali |
| Riportare solo la media | Spariscono dispersione e modalità | Conservare valori e ISO 10365 |
| Usare ISO 4587 come tabella di progetto | Il metodo non fornisce dati di progetto | Usarlo come prova e calcolare separatamente |
| Considerare D4 universale | EN 204 ha ambito non strutturale | Allineare norma, chimica e uso |
| Ignorare la formazione chimica | Processo potenzialmente non conforme o sicuro | Controllare SDS, soglia, formazione e mercato |
| Cambiare preparazione senza revisione | L’interfaccia cambia | Gestire modifica e riqualifica |
13. Formula per RFQ e richiesta di trial
Proporre un sistema adesivo per l’incollaggio secondario della faccia di compensato specificata con il secondo substrato indicato. Confermare nella TDS corrente compatibilità, preparazione, stoccaggio, rapporto, quantità, tempi, controllo della linea, pressione/fissaggio, cura e limiti di servizio. Fornire la SDS attuale e indicare eventuali obblighi formativi per l’uso industriale. Supportare un piano con substrati rappresentativi, provini condizionati, classificazione della rottura, primo pezzo di serie e criteri concordati. Informare prima di modifiche a formulazione o sito che possano influire sul processo qualificato.
Allegare disegno, ambiente, takt, impianto, vita prevista, conseguenza del guasto ed evidenze richieste. Per giunti strutturali o di sicurezza, il responsabile del progetto definisce il percorso di approvazione.
14. Costruire la qualifica sul pannello e sul processo reali
Un incollaggio secondario ripetibile nasce da specifica chiara, pannello rappresentativo, preparazione controllata, limiti registrati ed evidenze dell’assieme reale. La prova supporta la decisione, ma non sostituisce il controllo di processo.
Nord Panels produce compensato di betulla in Kazakistan esclusivamente con materie prime kazake. Per discutere qualità, formati e configurazioni di pacco per un trial, consultate la gamma di compensato di betulla e contattate il team Nord Panels. Scelta dell’adesivo, progetto del giunto e approvazione produttiva restano responsabilità del fabbricante e dei suoi partner tecnici qualificati.