




Industrielles Kleben von Birkensperrholz: Checkliste zur Klebstoffqualifizierung
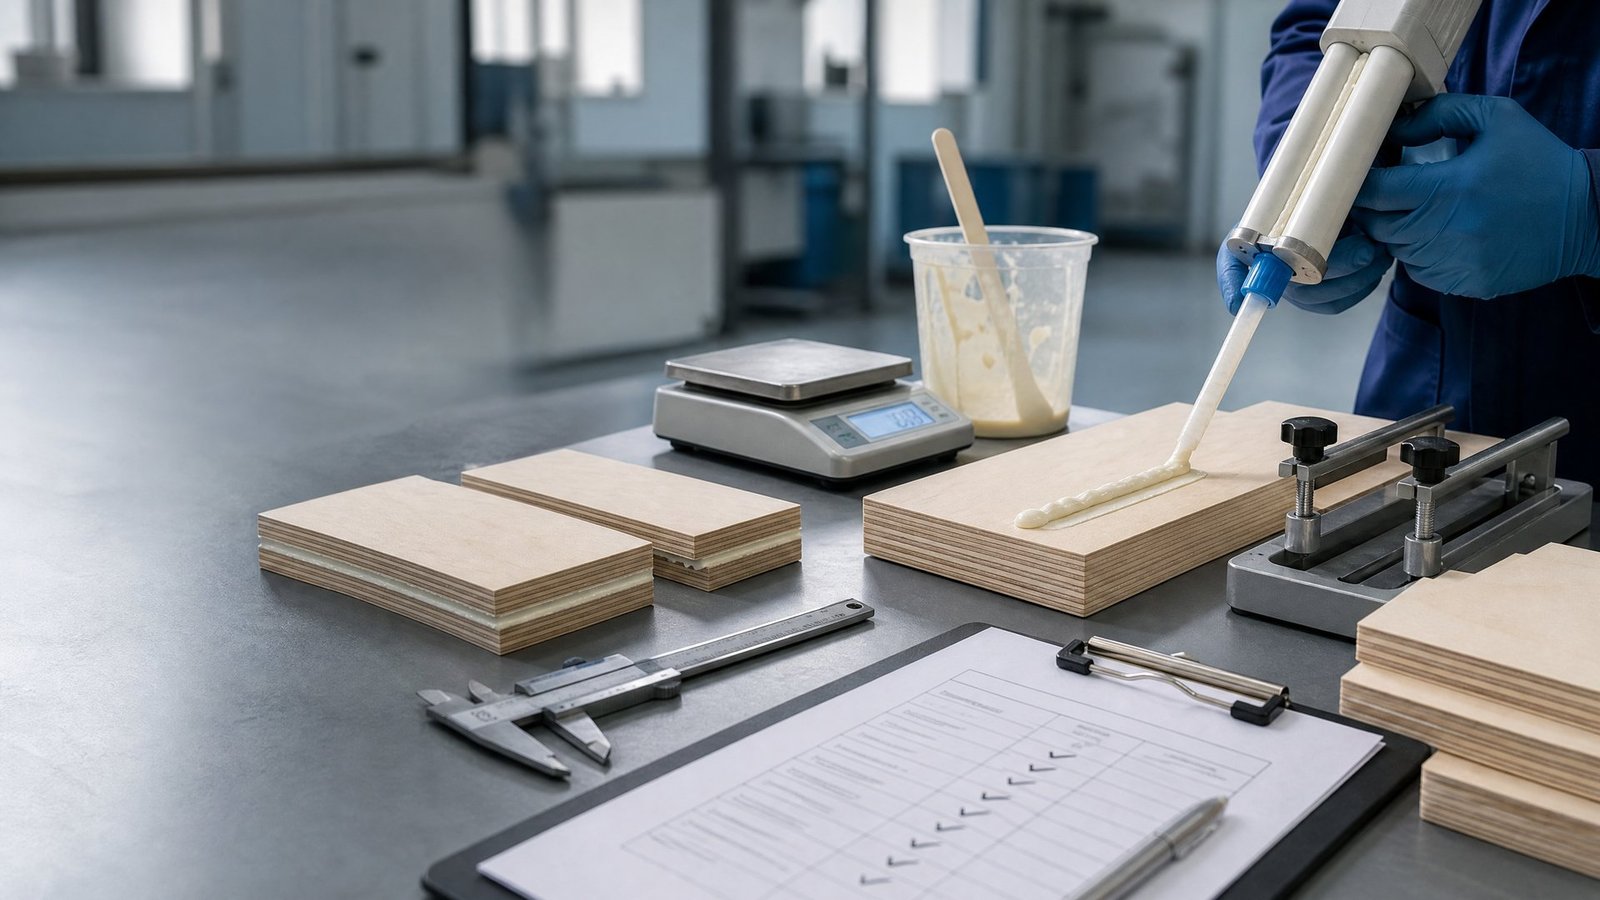
Birkensperrholz kann mit der richtigen Sortierung, den vereinbarten Abmessungen und einer geeigneten werkseitigen Furnierverklebung geliefert werden – und eine nachgelagerte Baugruppe kann trotzdem versagen, wenn der sekundäre Klebprozess nicht qualifiziert wurde. Hersteller von Möbeln, Fahrzeugaufbauten, Innenausbauten und Industriekomponenten verkleben Sperrholz mit Sperrholz, Massivholz, Metall, Laminat, Schaum oder anderen Werkstoffen. Jede Kombination stellt eigene Anforderungen an Oberfläche, Fügestelle, Prozess und Einsatzumgebung.
Dieser Leitfaden richtet sich an europäische Teams aus Einkauf, Verfahrenstechnik, Qualität und Produktion. Er beschreibt, wie ein Klebstoffsystem für das Fügen fertig hergestellter Sperrholzkomponenten qualifiziert wird. Er wählt keinen universellen Klebstoff aus, liefert keine konstruktiven Bemessungswerte und ersetzt weder das aktuelle technische Merkblatt (TDS) und Sicherheitsdatenblatt (SDS) des Klebstoffherstellers noch anwendungsspezifische Normen oder Freigaben.
Nord Panels produziert Birkensperrholz in Kasachstan ausschließlich aus kasachischen Rohstoffen. Käufer können die verfügbaren Qualitäten und Formate auf der Nord Panels Produktseite für Birkensperrholz prüfen und anschließend mit dem folgenden Ablauf die tatsächliche sekundäre Klebverbindung ihrer eigenen Fertigung qualifizieren.
1. Werkseitige Furnierverklebung und Fertigungsverklebung trennen
Ein Sperrholzpanel enthält werkseitig erzeugte Klebfugen zwischen den Furnieren. Ein Verarbeiter erzeugt später eine andere Verbindung, wenn zugeschnittene Platten zu einem Schrank, Bodenmodul, Fahrzeugbauteil oder Innenausbausystem montiert werden. Für beide Verbindungen gelten unterschiedliche Werkstoffe, Prozesskontrollen und Fehlerrisiken.
Die Spezifikation der werkseitigen Furnierverklebung qualifiziert nicht automatisch einen nachgelagerten PVA-, Polyurethan-, Epoxid-, Schmelz- oder anderen Klebstoff. Umgekehrt kann ein leistungsfähiger Montageklebstoff keine ungeeignete Geometrie, verschmutzte Oberfläche, unkontrollierte Feuchte oder unzureichende Aushärtung kompensieren.
| Frage | Werkseitige Plattenverklebung | Sekundäre Fertigungsverklebung |
|---|---|---|
| Wo entsteht sie? | Bei der Sperrholzproduktion | Im Prozess des Komponentenherstellers |
| Was wird gefügt? | Birkenfurniere innerhalb der Platte | Fertige Sperrholzflächen oder Sperrholz plus zweiter Werkstoff |
| Wer beherrscht den Prozess? | Plattenhersteller | Komponenten- oder Baugruppenhersteller |
| Welche Nachweise sind relevant? | Plattenspezifikation und zugehörige Dokumentation | TDS/SDS, Fügestellengestaltung, Vorbehandlung, Prozessprotokoll, Prüfkörper und Erstteilergebnis |
| Was ist zu qualifizieren? | Plattenaufbau für den vorgesehenen Einsatz | Tatsächliche Werkstoffkombination, Klebstoff, Geometrie, Prozess und Einsatzumgebung |
Qualifizierungsgrundsatz: Freigegeben wird ein vollständiges Klebsystem – nicht nur ein Handelsname.
2. Einsatzfall vor der Bemusterung definieren
Aus dem Begriff „Birkensperrholz“ allein kann ein Lieferant keinen belastbaren Klebstoffvorschlag ableiten. Das Lastenheft muss beide Fügeteile, Lastrichtung, Geometrie, Fertigungstakt, Aushärtungsgrenzen, Betriebstemperatur, Feuchtebelastung, Reinigungsmedien, Brand- oder Emissionsanforderungen, Reparierbarkeit und geplante Lebensdauer beschreiben.
Dieselbe Sperrholzqualität kann in einem trockenen Möbelinnenraum, einem Kühlfahrzeug, einem warmen Gerätegehäuse oder bei zeitweiser Nässe unterschiedliche Lösungen erfordern. Ist die Verbindung sicherheitsrelevant oder tragend, muss die Konstruktionsverantwortung den geltenden Nachweis- und Freigabeweg vor Versuchsbeginn festlegen.
| Qualifizierungseingang | Was der Hersteller angeben soll | Warum dies die Auswahl verändert |
|---|---|---|
| Fügeteil A | Sperrholzqualität, Decklage, Schliff, Beschichtung oder Film | Bestimmt die verfügbare Klebfläche |
| Fügeteil B | Sperrholz, Holz, Metall, Laminat, Schaum oder anderer Werkstoff | Bestimmt Verträglichkeit und Vorbehandlung |
| Lastfall | Schub, Zug, Schälung, Spaltung, Stoß, Ermüdung oder Mischlast | Beeinflusst Geometrie, Klebstoffverhalten und Prüfwahl |
| Einsatzumgebung | Innenraumfeuchte, Wasser, Wärme, Kälte, Chemikalien, UV oder Zyklen | Definiert Konditionierung und Alterungsnachweis |
| Fertigungsgrenzen | Offene Zeit, Montagezeit, Press-/Spannmethode, Aushärtung und Takt | Zeigt, ob der Prozess auf der Linie wiederholbar ist |
| Compliance | Emissionen, Arbeitsschutz, Transport, Brand, Lebensmittelkontakt oder Kundenvorgaben | Kann technisch mögliche Produkte ausschließen |
| Fehlerfolge | Kosmetische Nacharbeit, Produktionsstillstand, Funktionsverlust oder Sicherheitsrisiko | Bestimmt Tiefe von Qualifizierung und Überwachung |
ISO 21368:2022 bietet Klebstoffanwendern einen allgemeinen Rahmen für Qualitätsanforderungen, Fertigungs- und Berichtsverfahren, Aufzeichnungen und Risikobewertung. Der Rahmen ist vom Klebstofftyp unabhängig und kann vollständig oder anwendungsbezogen übernommen werden.2
3. Den Sperrholzzustand für die Qualifizierung festschreiben
Der Versuch muss das Serienmaterial abbilden. Zu dokumentieren sind Qualität, Decklage, Nenndicke, Oberflächenfinish, Beschichtung, Lieferlos und Anlieferzustand. Wird in der Serie eine geschliffene Fläche verklebt, darf die Freigabe nicht ausschließlich auf einer anderen Decklage erfolgen. Werden Schnittkanten gefügt, müssen relevanter Plattenaufbau und Bearbeitungszustand einbezogen werden.
Holz, Klebstoff und die Grenzschicht bilden gemeinsam die Lastübertragungskette. Der Leitfaden des USDA Forest Products Laboratory betont, dass die Leistungsfähigkeit der Verbindung von der Beherrschung aller Glieder abhängt und nicht allein vom Klebstoff.4
| Sperrholzkontrolle | Mindestaufzeichnung vor dem Kleben |
|---|---|
| Produktidentität | Qualität, Dicke, Format, Decklage und Bestellreferenz |
| Rückverfolgbarkeit | Paket-, Los- oder Lieferkennzeichnung |
| Oberflächenzustand | Lieferzustand, frisch bearbeitet, geschliffen, beschichtet oder filmbeschichtet |
| Kondition | Relevante Temperatur-, Feuchte- oder Materialbeobachtungen |
| Lagerhistorie | Zeit und Bedingungen zwischen Wareneingang, Bearbeitung und Klebung |
| Fehler im Klebbereich | Staub, Öl, Trennmittel, Brandspuren, lose Fasern, Druckstellen oder Beschichtungsschäden |
Eine erfolgreiche Laborprobe aus frisch bearbeitetem Material bildet keinen Serienprozess ab, der Teile mehrere Tage lagert. Die Qualifizierung muss daher die maximal zulässige Zeit zwischen Vorbehandlung und Klebstoffauftrag sowie den erforderlichen Schutz festlegen.
4. Oberflächenvorbehandlung als beherrschten Prozess behandeln
Die Arbeitsanweisung muss so eindeutig sein, dass zwei geschulte Personen dasselbe Ergebnis erzeugen. „Reinigen und bei Bedarf schleifen“ ist keine belastbare Prozessbeschreibung.
Für jedes Fügeteil sind freigegebene Bearbeitung, Schleifmittel oder Werkzeugzustand, Zieloberfläche, Entstaubung, zulässiger Reiniger, Trocknungszeit, Berührungsschutz und maximale Wartezeit festzulegen. Die Verträglichkeit ist mit dem Klebstoffhersteller zu prüfen; ein ungeeigneter Reiniger kann Rückstände hinterlassen oder Beschichtungen beeinflussen.
| Kontrollpunkt | Qualifizierungsfrage | Seriennachweis |
|---|---|---|
| Bearbeitung | Ist das Werkzeug scharf und die Fläche frei von Verglasung, Brand oder Faserausriss? | Werkzeug-ID oder Zustandsprüfung; visuelles Referenzmuster |
| Schleifen | Sind Körnung, Richtung und Druck festgelegt? | Arbeitsanweisung und Referenzfläche |
| Entstaubung | Wird Staub ohne neue Verunreinigung entfernt? | Freigegebene Absaug-/Luftmethode und Sichtprüfung |
| Reinigung | Ist der Reiniger für Substrat und Klebstoff freigegeben? | TDS/SDS, Methode und Trocknungszeit |
| Handhabung | Sind vorbereitete Flächen vor Öl, Trennmittel und Werkstattkontamination geschützt? | Handhabungsregel und geschützte Ablage |
| Zeitfenster | Wie lange darf die vorbereitete Fläche warten? | Zeitstempel oder Laufkarte |
Eine Änderung von Beschichtung, Film, Schleifprozess, Reiniger, Werkzeug oder Bearbeitungszustand kann eine Requalifizierung auslösen, weil sich die reale Grenzfläche verändert.
5. Klebstoffe nach Anwendung statt Spitzenwert auswählen
Die Vorauswahl richtet sich nach Substratverträglichkeit, Einsatzumgebung, Geometrie, Prozessfenster und Compliance. Ein hoher Einzelwert im Datenblatt beweist nicht die Eignung für die konkrete Sperrholzbaugruppe.
Für nichttragende thermoplastische Holzklebstoffe teilt EN 204 Produkte anhand der Festigkeit trockener und konditionierter Klebfugen in die Dauerhaftigkeitsklassen D1 bis D4 ein. Der Anwendungsbereich ist nichttragend, die Temperaturbeständigkeit der Klebfuge wird nicht festgelegt und besondere Anwendungen können weitere Prüfungen verlangen.8 EN 205 beschreibt eine Zugscherprüfung dünner Klebfugen in Holz und Holzwerkstoffen, gilt jedoch nicht für tragende Klebstoffe oder die Sperrholzherstellung und ersetzt keine Prüfung des Fertigteils.9
Eine D-Klasse ist daher keine allgemeine Freigabe für jede Sperrholzverbindung. Epoxid-, Polyurethan-, Acrylat-, Schmelz- und andere Systeme benötigen gegebenenfalls andere Nachweise. Die Freigabe muss auf aktuellem TDS, SDS, Anwendungsempfehlung und technischer Bewertung beruhen.
| Lieferantendokument | Prüfung durch den Anwender |
|---|---|
| TDS | Substrate, Vorbehandlung, Mischungsverhältnis, Auftrag, offene Zeit, Montagezeit, Druck, Aushärtung und Einsatzgrenzen |
| SDS | Gefahren, PSA, Lüftung, Lagerung, Leckage- und Entsorgungsmaßnahmen |
| Erklärung/Zertifikat | Exaktes Produkt, Revision, Geltungsbereich und ausstellende Stelle |
| Anwendungsempfehlung | Tatsächliche Decklage und zweiter Werkstoff statt pauschaler Angabe „Holz“ |
| Chargendokumentation | Los, Herstell-/Ablaufdaten und Lagerbedingungen |
| Änderungsmitteilung | Verfahren bei Änderungen von Formulierung, Werk oder kritischen Einsatzstoffen |
6. Schäl- und Spaltlasten konstruktiv reduzieren
Klebverbindungen arbeiten meist berechenbarer, wenn Lasten über eine Fläche verteilt und überwiegend als Schub eingeleitet werden, statt sich an einer Kante als Schäl- oder Spaltbeanspruchung zu konzentrieren. Technische Herstellerinformationen zeigen, wie Überlappungen, Flansche, Nut-und-Feder-Geometrien oder mechanische Verriegelungen ungünstige Beanspruchung teilweise in Schub umwandeln und die Klebfläche vergrößern.5
Eine längere Überlappung ist jedoch kein automatischer Nachweis. Steifigkeitsunterschiede, Exzentrizität, Klebschichtdicke, Randspannungen und Verformungen können weiterhin Spannungsspitzen erzeugen. Die Konstruktionsprüfung entscheidet, ob Hybridfügen, mechanische Sicherung oder eine fehlertolerante Funktion erforderlich ist.
| Konstruktionsfrage | Beherrschte Antwort |
|---|---|
| Wo wird die Last eingeleitet? | Richtung und Exzentrizität in der Zeichnung kennzeichnen |
| Konzentriert sich Schälung an einer Kante? | Geometrie, Flansch, Radius oder geeignete Sicherung anpassen |
| Ist die Klebschichtdicke beherrscht? | Abstandhalter, Auftrag oder Fügedruck definieren |
| Kann Auspressen die Fuge aushungern? | Auftragsmenge und Mindestzustand festlegen |
| Können Teile während der Härtung wandern? | Vorrichtung, Druck und Entnahmezeit definieren |
| Ist die Fuge prüfbar? | Prozessprüfungen, Begleitproben oder zerstörende Audits festlegen |
7. Ein messbares Prozessfenster aufbauen
Der Qualifizierungsversuch verändert nur geplante Faktoren und protokolliert alle kritischen Parameter. Fraunhofer IFAM weist darauf hin, dass eine vollständige Prüfung jeder produzierten Klebung technisch nicht möglich ist; die Qualität hängt deshalb von der korrekten Ausführung von Dosieren, Auftragen, Fügen, Fixieren und Aushärten ab.3
Zu erfassen sind Klebstoff und Charge, Komponenten, Mischungsverhältnis, Mischtechnik, Substratzustand, Zeitpunkt der Vorbehandlung, Umgebung, Auftragsmethode, Menge oder Raupengeometrie, offene Zeit, Montagezeit, Druck, Fixierzeit, Aushärtung und Bediener.
| Prozessparameter | Beherrschte Grenze | Nachweismethode |
|---|---|---|
| Lagerung/Haltbarkeit | Lieferantengrenzen | Bestands- und Chargenprüfung |
| Mischungsverhältnis | TDS-Toleranz | Dosierlog, Gewichtsprüfung oder Anlagenprotokoll |
| Auftragsmenge | Qualifizierter Bereich | Nassgewicht, Raupenmaß oder Maschinendaten |
| Offene/Montagezeit | Qualifiziertes Maximum | Zeitstempel oder automatische Rückverfolgung |
| Temperatur/Feuchte | Qualifizierter Bereich | Kalibrierte Arbeitsplatzmessung |
| Druck/Fixierung | Bereich und Dauer | Presswert, Spannmethode oder Vorrichtungsprüfung |
| Handhabungsfestigkeit | Mindestzeit und Bedingung | Freigabepunkt in der Laufkarte |
| Vollhärtung | Definierte Bedingung | Prüfplan und Produktionsfreigabe |
Nicht nur der ideale Nennpunkt darf geprüft werden. Kann die Linie bei zwei Temperaturgrenzen oder Takten laufen, müssen diese Zustände im Versuchsplan vorkommen oder der Serienbereich ist formal zu begrenzen.
8. Repräsentative Prüfkörper und Erstteile verwenden
Laborprüfkörper eignen sich zum Vergleich und zur Wiederholbarkeitsprüfung, müssen aber reale Fügeteile, Vorbehandlung und Aushärtung abbilden. ISO 4587 beschreibt eine Zugscherprüfung für starre Fügeteile unter festgelegten Probenbedingungen; ISO stellt ausdrücklich klar, dass daraus keine Konstruktionsdaten entstehen.6
Neben dem Spitzenwert ist das Bruchbild zu protokollieren. ISO 10365:2022 standardisiert Hauptbruchbilder unabhängig von Fügeteil- und Klebstoffart.7 Ein Zahlenwert ohne Bruchbild kann den Wechsel von Kohäsions- oder Holzbruch zu Grenzflächenversagen verdecken.
| Qualifizierungsstufe | Zweck | Typischer Nachweis |
|---|---|---|
| Screening-Prüfkörper | Ungeeignete Kombinationen ausscheiden | Vergleichswert und Bruchbild |
| Prozessfenster-Prüfkörper | Glaubwürdige Prozessgrenzen prüfen | Parametermatrix und Streuung |
| Konditionierter Prüfkörper | Wasser, Wärme, Kälte oder Zyklen abbilden | Vorher-/Nachher-Ergebnis und Bruchbild |
| Repräsentative Unterbaugruppe | Geometrie, Steifigkeit und Handhabung einbeziehen | Zerstörende oder funktionale Prüfung |
| Erstteil | Serienanlage, Bediener und Dokumentation bestätigen | Unterschriebener Erstteilprüfbericht |
| Begleitprobe | Serienkonsistenz risikobasiert überwachen | Trend und Reaktionsgrenzen |
Akzeptanzkriterien werden vor Versuchsbeginn festgelegt. Möglich sind Mindestwert, zulässige Streuung, erlaubtes Bruchbild, Zustand nach Alterung und Funktion des realen Bauteils. Kriterien dürfen nicht nachträglich an ein zufälliges Ergebnis angepasst werden.
9. Erstteilfreigabe beherrschen
Das Erstteil belegt, dass der freigegebene Prozess mit Serienmaterial, Serienanlage und Serienpersonal ausgeführt werden kann. Es darf keine handgefertigte Laborausnahme sein.
Die Erstteilakte verbindet Zeichnungsstand, Stückliste, Sperrholz- und Klebstoffcharge, TDS/SDS-Revision, Vorbehandlungsanweisung, Anlagenparameter, Personalqualifikation, Umgebungsdaten, Aushärtung, Prüfkörper, Fertigteilkontrolle und Freigabeunterschrift.
| Freigabestufe | Erforderlicher Nachweis |
|---|---|
| Materialien korrekt | Sperrholz und Klebstoff entsprechen der Freigabeliste |
| Dokumente aktuell | Zeichnung, Arbeitsanweisung, TDS und SDS geprüft |
| Anlage bereit | Dosier-, Misch-, Auftrags- und Vorrichtungsprüfung abgeschlossen |
| Personal bereit | Schulung und Berechtigung gültig |
| Prozess im Fenster | Alle Werte innerhalb freigegebener Bereiche |
| Prüfung bestanden | Prüfkörper/Baugruppe und Bruchbild erfüllen Kriterien |
| Abweichungen geschlossen | Ausnahmen mit autorisierter Entscheidung |
| Rückverfolgbarkeit vollständig | Bauteil ist mit Material und Prozess verknüpft |
Änderungen von Formulierung, Lieferant, Sperrholzoberfläche, zweitem Substrat, Reinigung, Werkzeug, Auftragstechnik, Härtezyklus oder Geometrie müssen in eine dokumentierte Änderungsbewertung einfließen. Diese entscheidet über Fortgeltung, Teilbestätigung oder Vollqualifizierung.
10. Chemikaliensicherheit in die Auswahl integrieren
Die technisch leistungsfähigste Lösung ist nicht akzeptabel, wenn sie im vorgesehenen Werk nicht sicher und rechtskonform eingesetzt werden kann. Der Einkauf muss vor Produktionsversuchen aktuelles SDS, Expositionskontrollen, Lüftung, PSA, Lagerung, Verfall und Entsorgung prüfen.
In EU/EWR änderte die Verordnung (EU) 2020/1149 den REACH-Anhang XVII für Diisocyanate. Bei Produkten mit insgesamt mehr als 0,1 Gewichtsprozent monomeren Diisocyanaten müssen industrielle oder gewerbliche Anwender vor der Verwendung die vorgeschriebene Schulung absolvieren; Lieferanten müssen auf die Schulung hinweisen.10 Die irische HSA erläutert Dokumentation und Erneuerung im Fünfjahresrhythmus; die nordirische HSENI bestätigt Schwelle und praktische Kontrollen.11
Nicht jedes Polyurethanprodukt hat automatisch denselben Status. Maßgeblich sind Etikett, SDS und Monomergehalt. Herstellerhinweise zeigen außerdem, dass bestimmte niedrigmonomere Produkte außerhalb der Schulungsschwelle liegen können.13 Für Großbritannien ist der aktuelle UK-REACH-Stand zu prüfen, statt eine EU/EWR-Aussage automatisch zu übertragen.
11. Serienüberwachung vor dem Start definieren
Nach der Qualifizierung werden kritische Parameter in ein kurzes Bedienerprotokoll und einen Reaktionsplan überführt. Ein umfangreicher Bericht ohne Umsetzung in der Fertigung beherrscht keinen Prozess.
| Serienprüfung | Häufigkeit | Reaktion bei Fehler |
|---|---|---|
| Material und Verfall | Jede Charge/Schichtänderung | Falsches oder abgelaufenes Material sperren |
| Oberfläche | Anlauf und festgelegtes Intervall | Stoppen, reinigen oder Teil neu fertigen |
| Mischung/Auftrag | Kontinuierlich oder Stichprobe | Produktion seit letzter Gutprüfung sperren |
| Offene/Montagezeit | Jede Baugruppe oder automatische Spur | Teile außerhalb des Fensters separieren |
| Fixierung/Härtung | Jede Charge | Haltezeit nur nach freigegebener Anweisung anpassen |
| Begleitprobe | Risikobasiertes Intervall | Eingrenzung und Engineeringprüfung auslösen |
| Sicht-/Funktionsprüfung | Definierter Plan | Fehler und Abweichungsprozess dokumentieren |
Trenddaten zeigen Drift vor Grenzwertüberschreitung. Mehr Grenzflächenbrüche, längere Härtung, veränderte Auftragsmenge oder wiederkehrende Kontamination erfordern Untersuchung, auch wenn eine Einzelprobe noch besteht.
12. Acht häufige Qualifizierungsfehler vermeiden
| Fehler | Warum er riskant ist | Bessere Beherrschung |
|---|---|---|
| Freigabe nur nach Markenname | Revision und Geltungsbereich bleiben unklar | Exaktes Produkt, Revision und Dokumente freigeben |
| Platteninnenbindung als Nachweis | Andere Fuge und anderer Prozess | Reale sekundäre Baugruppe qualifizieren |
| Nur ideale Laborflächen | Serienkontamination und Wartezeit fehlen | Reale Vorbereitung und Zeitfenster nachbilden |
| Nur Mittelwert berichten | Streuung und Bruchbildwechsel verschwinden | Einzelwerte und ISO-10365-Klassifizierung behalten |
| ISO 4587 als Bemessungstabelle nutzen | Die Norm liefert keine Konstruktionsdaten | Als kontrollierten Test nutzen; Bemessung separat nachweisen |
| D4 als Universalzulassung verstehen | EN 204 hat einen begrenzten nichttragenden Anwendungsbereich | Norm, Chemie und Endanwendung abgleichen |
| Chemikalienschulung ignorieren | Technisch passende Lösung kann unsicher oder nicht regelkonform sein | SDS, Schwelle, Schulung und Markt prüfen |
| Vorbehandlung ohne Bewertung ändern | Die Grenzfläche ändert sich | Änderungslenkung und Requalifizierung anwenden |
13. Formulierung für Anfrage und Versuch
Schlagen Sie ein Klebstoffsystem für die sekundäre Verklebung der angegebenen Birkensperrholzoberfläche mit dem genannten zweiten Substrat vor. Bestätigen Sie Substratverträglichkeit, Vorbehandlung, Lagerung, Mischungsverhältnis, Auftragsmenge, offene und Montagezeit, Klebschichtkontrolle, Druck/Fixierung, Aushärtung und Einsatzgrenzen im aktuellen TDS. Stellen Sie das aktuelle SDS bereit und kennzeichnen Sie Schulungspflichten für industrielle Anwender. Unterstützen Sie einen Qualifizierungsplan mit repräsentativen Fügeteilen, konditionierten Prüfkörpern, Bruchbildklassifizierung, Serien-Erstteil und vorab vereinbarten Akzeptanzkriterien. Informieren Sie vor Formulierungs- oder Standortänderungen, die den qualifizierten Prozess beeinflussen könnten.
Dem Versuch sind Bauteilzeichnung, Einsatzumgebung, Takt, verfügbare Anlage, Ziellebensdauer, Fehlerfolge und erforderliche Nachweise beizufügen. Für tragende oder sicherheitsrelevante Verbindungen bestimmt die Konstruktionsverantwortung den geltenden Engineering- und Freigabeweg.
14. Qualifizierung am realen Panel und Prozess aufbauen
Eine reproduzierbare sekundäre Klebung beginnt mit eindeutiger Spezifikation, repräsentativem Sperrholz, beherrschter Vorbehandlung, dokumentierten Prozessgrenzen und Nachweisen aus der realen Baugruppe. Prüfung unterstützt die Entscheidung, ersetzt aber keine Prozessbeherrschung.
Nord Panels produziert Birkensperrholz in Kasachstan ausschließlich aus kasachischen Rohstoffen. Informationen zu Qualitäten, Formaten und Paketkonfiguration für Qualifizierungsversuche finden Sie im Birkensperrholzsortiment; für Projektanfragen steht das Nord Panels Team zur Verfügung. Klebstoffauswahl, Fügestellengestaltung und Produktionsfreigabe liegen beim Hersteller und seinen qualifizierten technischen Partnern.