




Collage industriel du contreplaqué bouleau : checklist de qualification de l’adhésif
Un contreplaqué bouleau peut être livré avec le bon choix, les bonnes dimensions et un collage interne conforme, tandis que l’assemblage réalisé en aval peut échouer si le collage secondaire n’a pas été qualifié. Les fabricants de meubles, carrosseries, aménagements intérieurs et composants industriels peuvent coller le contreplaqué sur lui-même, sur du bois, du métal, un stratifié, une mousse ou un autre support. Chaque combinaison impose ses propres exigences de surface, de géométrie, de procédé et d’environnement de service.
Ce guide s’adresse aux équipes européennes des achats, des méthodes, de la qualité et de la production. Il explique comment qualifier un système adhésif destiné à l’assemblage de composants après fabrication du panneau. Il ne désigne pas une colle universelle, ne fournit pas de valeurs de calcul structurel et ne remplace ni la fiche technique (TDS), ni la fiche de données de sécurité (FDS/SDS), ni la norme d’application, ni l’approbation d’ingénierie applicable.
Nord Panels fabrique son contreplaqué bouleau au Kazakhstan exclusivement à partir de matières premières kazakhes. Les acheteurs peuvent consulter les choix et formats disponibles sur la page Nord Panels consacrée au contreplaqué bouleau, puis appliquer la méthode ci-dessous au collage secondaire réellement utilisé dans leur production.
1. Distinguer le collage interne du panneau du collage de fabrication
Un panneau contient des lignes de collage créées en usine entre les placages. Le transformateur réalise une autre liaison lorsqu’il assemble des pièces découpées pour former un meuble, un plancher, un module de véhicule ou un équipement intérieur. Les matériaux, les contrôles et les risques ne sont pas les mêmes.
La spécification du collage interne ne qualifie pas automatiquement une colle PVA, polyuréthane, époxy, thermofusible ou autre appliquée en aval. Inversement, un adhésif performant ne corrige pas une géométrie défavorable, une surface contaminée, une humidité non maîtrisée ou une polymérisation insuffisante.
| Question | Collage interne du panneau | Collage secondaire de fabrication |
|---|---|---|
| Où est-il réalisé ? | Pendant la fabrication du panneau | Dans l’atelier de l’assembleur |
| Que relie-t-il ? | Les placages de bouleau du panneau | Des surfaces finies ou le contreplaqué avec un autre support |
| Qui maîtrise le procédé ? | Le producteur du panneau | Le fabricant du composant |
| Quelles preuves sont utiles ? | Spécification et documentation du panneau | TDS/SDS, géométrie, préparation, enregistrement procédé, éprouvettes et première pièce |
| Que faut-il qualifier ? | La construction du panneau pour son usage | La combinaison réelle des supports, l’adhésif, la géométrie, le procédé et l’environnement |
Principe de qualification : valider un système complet de liaison, et non un simple nom commercial.
2. Définir le cas d’emploi avant de demander des échantillons
Le mot « contreplaqué » ne suffit pas à formuler une recommandation. Le dossier de qualification doit décrire les deux supports, la direction des efforts, la géométrie, la cadence, les contraintes de polymérisation, la température de service, l’exposition à l’humidité ou aux produits de nettoyage, les exigences d’émissions ou d’incendie, la réparabilité et la durée de vie visée.
Un même panneau peut demander des solutions différentes dans un meuble intérieur sec, un véhicule frigorifique, un capotage chaud ou une installation soumise à des mouillages intermittents. Si la liaison est porteuse ou liée à la sécurité, le responsable de conception doit définir la voie de calcul, d’essai et d’approbation avant le démarrage.
| Donnée d’entrée | Information à fournir | Effet sur la décision |
|---|---|---|
| Support A | Choix, face, ponçage, revêtement ou film du panneau | Définit la surface réellement disponible |
| Support B | Contreplaqué, bois, métal, stratifié, mousse ou autre | Conditionne compatibilité et préparation |
| Sollicitation | Cisaillement, traction, pelage, clivage, choc, fatigue ou combinaison | Oriente géométrie, comportement et essai |
| Environnement | Humidité intérieure, eau, chaleur, froid, produits chimiques, UV ou cycles | Définit les conditionnements et preuves de durabilité |
| Contraintes de ligne | Temps ouvert, temps d’assemblage, pressage, maintien, cure et cadence | Montre si le procédé est répétable |
| Contraintes de conformité | Émissions, exposition des opérateurs, transport, feu, contact alimentaire ou client | Peut exclure un produit techniquement possible |
| Conséquence d’une défaillance | Retouche esthétique, arrêt, perte de fonction ou risque de sécurité | Détermine la profondeur de qualification |
ISO 21368:2022 fournit aux entreprises utilisatrices d’adhésifs un cadre de qualité couvrant la fabrication, les comptes rendus, les enregistrements et l’évaluation du risque. Ce cadre est indépendant du type d’adhésif et peut être appliqué intégralement ou sélectivement.2
3. Figer l’état du contreplaqué utilisé pour qualifier
L’essai doit représenter la matière de série. Il faut enregistrer le choix, la face, l’épaisseur nominale, la finition, le revêtement, le lot fournisseur et l’état reçu. Si la production colle une face poncée, la qualification ne doit pas porter uniquement sur une autre face. Si des chants usinés sont collés, leur construction et leur état doivent être représentés.
Le bois, l’adhésif et la zone interfaciale forment ensemble la chaîne de transfert des efforts. Le USDA Forest Products Laboratory souligne que la performance dépend de la compréhension et de la maîtrise de tous ces maillons, et non de l’adhésif seul.4
| Contrôle du panneau | Enregistrement minimal avant collage |
|---|---|
| Identité | Choix, épaisseur, format, face et commande |
| Traçabilité | Lot, colis ou livraison |
| État de surface | Tel que livré, fraîchement usiné, poncé, revêtu ou filmé |
| Condition | Observations pertinentes de température, humidité ou état matière |
| Historique | Temps et conditions entre réception, usinage et collage |
| Défauts dans la zone | Poussière, huile, agent de démoulage, brûlure, fibres libres, choc ou revêtement endommagé |
Une éprouvette de laboratoire préparée juste avant collage ne représente pas forcément une ligne où les pièces usinées attendent plusieurs jours. La qualification doit définir le délai maximal entre préparation et application, ainsi que la protection de la surface.
4. Maîtriser la préparation de surface
L’instruction doit permettre à deux opérateurs formés d’obtenir le même résultat. « Nettoyer et poncer si nécessaire » ne constitue pas une spécification de procédé.
Pour chaque support, il faut définir l’usinage approuvé, l’abrasif ou l’état de l’outil, l’état cible, le dépoussiérage, le nettoyant autorisé, le temps de séchage, la protection contre les manipulations et le délai maximal avant collage. La compatibilité doit être confirmée avec le fabricant de l’adhésif : un solvant inadapté peut laisser un résidu ou modifier un revêtement.
| Point de contrôle | Question de qualification | Preuve en série |
|---|---|---|
| Usinage | L’outil est-il affûté et la surface exempte de vitrification, brûlure ou fibres arrachées ? | Identité/état de l’outil et référence visuelle |
| Ponçage | Grain, séquence, sens et pression sont-ils définis ? | Instruction et panneau de référence |
| Dépoussiérage | La poussière est-elle retirée sans contaminer ? | Méthode d’aspiration/air approuvée et contrôle visuel |
| Nettoyage | Le produit est-il accepté pour le support et l’adhésif ? | TDS/SDS, méthode et séchage |
| Manipulation | Les faces sont-elles protégées des huiles, agents et salissures ? | Règle de manipulation et stockage protégé |
| Fenêtre temporelle | Combien de temps la surface préparée peut-elle attendre ? | Horodatage ou fiche suiveuse |
Un changement de film, de revêtement, de ponçage, de nettoyant ou d’outil peut déclencher une requalification, car l’interface réelle a changé.
5. Présélectionner par usage, pas par résistance affichée
La présélection repose sur les supports, l’environnement, la géométrie, la fenêtre de fabrication et la conformité. Une valeur élevée dans une fiche générique ne prouve pas que l’adhésif convient à l’assemblage réel.
Pour les adhésifs thermoplastiques non structuraux destinés au bois, EN 204 classe les produits de D1 à D4 en fonction de la résistance sèche et après conditionnements définis. Son domaine est non structurel, ne spécifie pas la tenue en température de la ligne de collage et prévoit que les applications particulières peuvent demander d’autres essais.8 EN 205 décrit un essai de cisaillement par traction sur joints minces dans le bois et les produits dérivés, mais ne s’applique ni aux adhésifs structuraux ni à la fabrication du contreplaqué et ne remplace pas l’essai du produit fini.9
Une classe D ne vaut donc pas approbation universelle. Époxy, polyuréthane, acrylique, thermofusible et autres familles peuvent exiger d’autres preuves. La présélection finale doit s’appuyer sur les TDS et SDS en vigueur, les recommandations du fournisseur et une revue technique documentée.
| Document fournisseur | Vérification de l’acheteur |
|---|---|
| TDS | Supports, préparation, dosage, quantité, temps ouvert, assemblage, pression, cure et limites de service |
| SDS | Dangers, EPI, ventilation, stockage, fuite et élimination |
| Déclaration/certificat | Produit exact, révision, périmètre et organisme émetteur |
| Recommandation d’application | Face réelle du panneau et second support, pas seulement « bois » |
| Documentation de lot | Lot, fabrication, péremption et stockage |
| Notification de changement | Information en cas de modification de formulation, site ou composant critique |
6. Réduire pelage et clivage par la conception
Une liaison adhésive est généralement plus prévisible lorsque l’effort est réparti sur une surface et orienté en cisaillement, plutôt que concentré au bord en pelage ou clivage. Des guides techniques montrent comment un recouvrement, une bride, une rainure-languette ou un verrouillage mécanique peut convertir une partie d’un effort défavorable en cisaillement et augmenter la surface collée.5
Allonger le recouvrement n’est toutefois pas une preuve suffisante. Différence de rigidité, excentricité, épaisseur de colle, effet de bord et déformation peuvent conserver des concentrations. La revue de conception décide si une liaison hybride, une retenue mécanique ou une fonction de sécurité est nécessaire.
| Question de conception | Réponse maîtrisée |
|---|---|
| Où l’effort entre-t-il ? | Indiquer direction et excentricité sur le plan |
| Le pelage se concentre-t-il au bord ? | Modifier géométrie, bride/rayon ou retenue |
| L’épaisseur de colle est-elle maîtrisée ? | Définir cales, dépose ou pression d’assemblage |
| L’écrasement peut-il affamer le joint ? | Fixer quantité et état minimal de la ligne |
| Les pièces peuvent-elles bouger pendant la cure ? | Définir montage, pression et temps de libération |
| La liaison est-elle contrôlable ? | Prévoir contrôles, témoins ou audits destructifs |
7. Établir une fenêtre procédé mesurable
Le plan d’essais ne modifie que les facteurs prévus et consigne tous les paramètres critiques. Fraunhofer IFAM rappelle qu’il n’est pas techniquement possible de tester entièrement chaque liaison produite ; la qualité dépend donc de l’exécution correcte du dosage, de la dépose, de l’assemblage, du maintien et de la cure.3
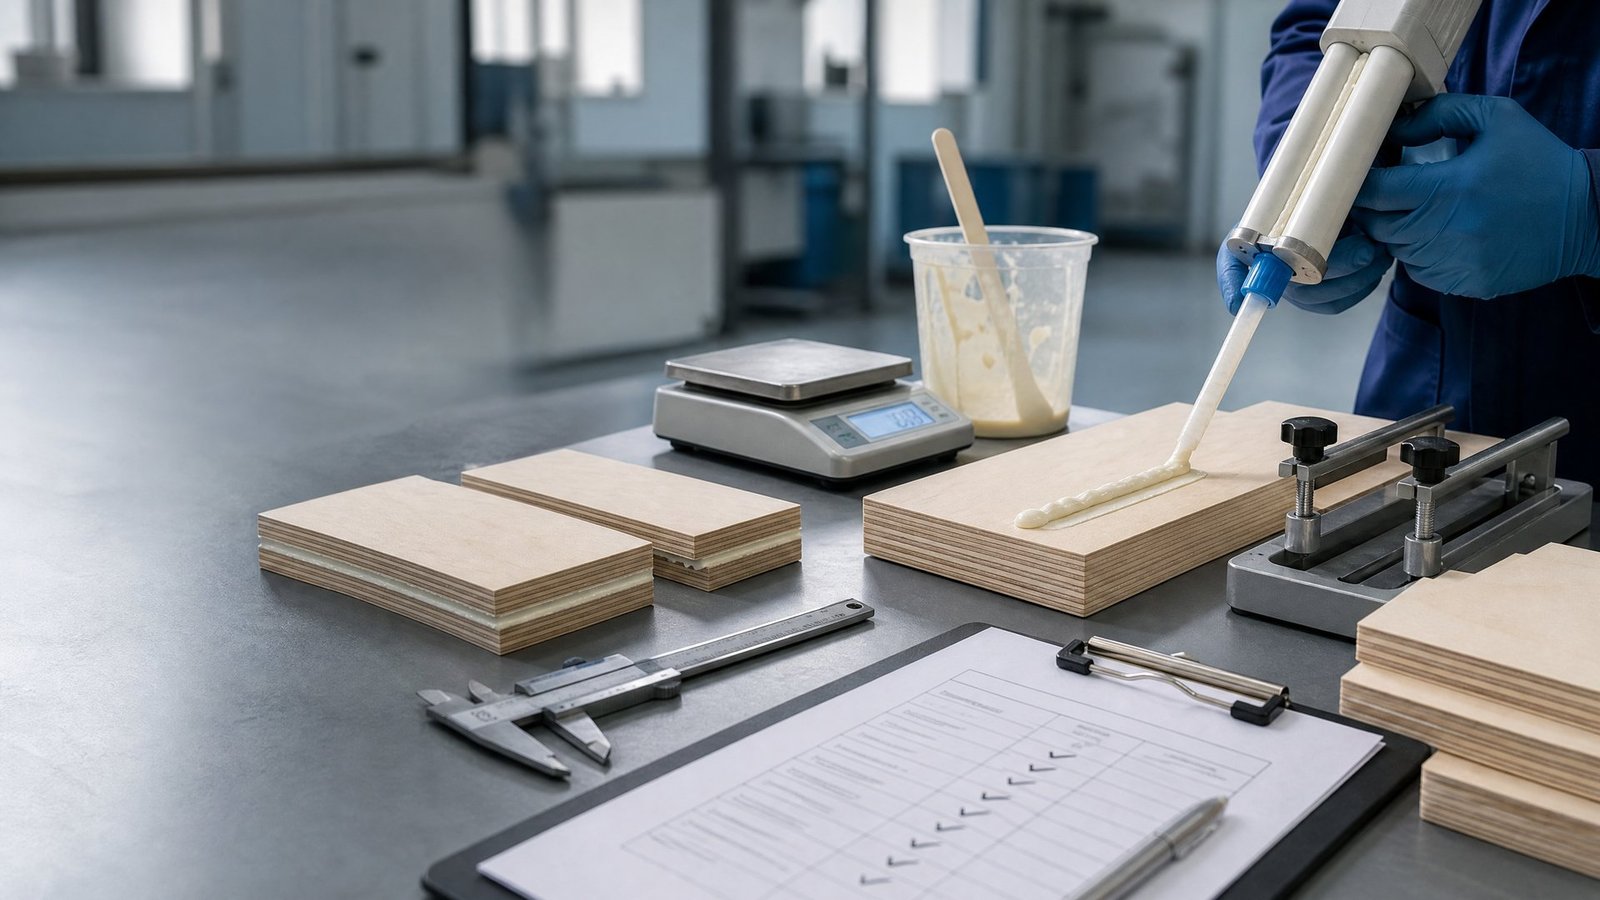
Le dossier doit contenir identité et lot de l’adhésif, composants, ratio, équipement de mélange, état des supports, heure de préparation, ambiance, méthode d’application, quantité ou géométrie du cordon, temps ouvert, temps d’assemblage, pression, maintien, cure et opérateur.
| Paramètre | Limite maîtrisée | Preuve |
|---|---|---|
| Stockage/péremption | Limites fournisseur | Inventaire et lot |
| Ratio | Tolérance TDS | Enregistrement doseur, pesée ou journal machine |
| Quantité déposée | Plage qualifiée | Masse humide, dimensions du cordon ou données machine |
| Temps ouvert/assemblage | Maximum qualifié | Horodatage ou trace automatique |
| Température/humidité | Plage qualifiée | Mesure étalonnée |
| Pression/maintien | Plage et durée | Réglage, méthode ou contrôle de montage |
| Manipulation | Temps/condition minimum | Point de libération de la fiche suiveuse |
| Cure complète | Condition définie | Planning d’essai et règle de libération |
La qualification doit mettre à l’épreuve des limites réalistes, pas uniquement le réglage idéal. Si la ligne fonctionne à plusieurs températures ou cadences, ces cas doivent être testés ou exclus du domaine qualifié.
8. Employer des éprouvettes et premières pièces représentatives
Les éprouvettes servent à comparer et à vérifier la répétabilité, mais elles doivent reprendre les supports, la préparation et la cure réels. ISO 4587 décrit un essai de cisaillement par traction d’assemblages rigides dans des conditions d’éprouvette définies ; ISO précise que cette méthode ne fournit pas de données de conception.6
Il faut consigner le mode de rupture avec la valeur maximale. ISO 10365:2022 standardise les principales apparences de rupture, quels que soient supports et adhésifs.7 Une valeur sans mode de rupture peut masquer le passage d’une rupture cohésive ou dans le bois à une rupture interfaciale.
| Niveau | Objectif | Preuve typique |
|---|---|---|
| Éprouvette de sélection | Éliminer les combinaisons inadéquates | Résultat comparatif et mode de rupture |
| Éprouvette de fenêtre | Tester les limites crédibles du procédé | Matrice de paramètres et dispersion |
| Éprouvette conditionnée | Représenter eau, chaleur, froid ou cycles | Avant/après et mode de rupture |
| Sous-ensemble représentatif | Intégrer géométrie, rigidité et manipulation | Essai destructif ou fonctionnel |
| Première pièce | Confirmer équipement, opérateur et documents de série | Rapport signé |
| Témoin périodique | Suivre la constance lorsque justifié | Tendance et seuils de réaction |
Les critères d’acceptation sont fixés avant l’essai : valeur minimale, dispersion, rupture permise, état après vieillissement et fonction du composant. Ils ne doivent pas être choisis après coup en fonction du résultat obtenu.
9. Maîtriser la libération de la première pièce
La première pièce démontre que le procédé approuvé peut être exécuté avec les matériaux, équipements et personnes de série. Elle ne doit pas être une exception fabriquée à la main au laboratoire.
Le dossier relie indice de plan, nomenclature, lots de panneau et d’adhésif, versions TDS/SDS, préparation, paramètres machine, qualification de l’opérateur, ambiance, cure, éprouvettes, contrôle de la pièce et signature d’approbation.
| Porte de libération | Preuve requise |
|---|---|
| Matériaux corrects | Panneau et adhésif correspondent à la liste approuvée |
| Documents à jour | Plan, instruction, TDS et SDS vérifiés |
| Équipement prêt | Dosage, mélange, dépose et montage contrôlés |
| Personnel prêt | Formation et autorisation valides |
| Procédé dans la fenêtre | Toutes les valeurs dans les plages qualifiées |
| Essai réussi | Éprouvettes/sous-ensemble et rupture conformes |
| Écarts clôturés | Décision autorisée pour toute exception |
| Traçabilité complète | Pièce reliée aux matières et au procédé |
Tout changement de formulation, fournisseur, surface, second support, nettoyage, outillage, dépose, cure ou géométrie doit faire l’objet d’une revue documentée. Celle-ci décide du maintien, d’une confirmation partielle ou d’une requalification complète.
10. Intégrer la sécurité chimique à la sélection
L’option la plus performante n’est pas acceptable si elle ne peut pas être utilisée en sécurité et conformément aux règles du site. Avant les essais, les achats doivent obtenir la SDS en vigueur et vérifier exposition, ventilation, EPI, stockage, péremption et déchets.
Dans l’UE/EEE, le règlement (UE) 2020/1149 a modifié l’annexe XVII de REACH pour les diisocyanates. Les utilisateurs industriels ou professionnels d’un produit contenant plus de 0,1 % en masse de diisocyanates monomères au total doivent suivre la formation requise avant l’utilisation ; les fournisseurs doivent communiquer cette obligation.10 L’autorité irlandaise HSA précise les enregistrements et le renouvellement tous les cinq ans ; la HSENI fournit le même seuil et les contrôles pratiques pour l’Irlande du Nord.11
Cela ne signifie pas que tous les produits polyuréthanes ont le même statut. Il faut contrôler l’étiquette, la SDS et la teneur exacte. Des informations de fabricant indiquent aussi que certains produits à très faible teneur peuvent se situer sous le seuil de formation.13 Pour la Grande-Bretagne, il faut vérifier le UK REACH en vigueur et les exigences du site, sans transposer automatiquement une affirmation UE/EEE.
11. Définir la surveillance avant le lancement
Après qualification, les variables critiques sont converties en fiche opérateur courte et plan de réaction. Un rapport qui ne descend pas jusqu’à la ligne ne maîtrise pas le procédé.
| Contrôle série | Fréquence | Réaction |
|---|---|---|
| Matière/péremption | Chaque lot ou changement d’équipe | Isoler matière incorrecte ou périmée |
| Surface | Démarrage et intervalle défini | Arrêter, nettoyer ou refaire les pièces |
| Mélange/dépose | Continu ou échantillonné | Bloquer depuis le dernier contrôle conforme |
| Temps ouvert/assemblage | Chaque assemblage ou trace automatique | Isoler les pièces hors fenêtre |
| Maintien/cure | Chaque lot | Prolonger uniquement si l’instruction le permet |
| Éprouvette témoin | Intervalle lié au risque | Déclencher confinement et revue technique |
| Contrôle final | Plan défini | Enregistrer et traiter la non-conformité |
Les tendances peuvent révéler une dérive avant la limite : davantage de ruptures interfaciales, cure plus lente, variation de quantité ou contamination récurrente demandent une investigation même si une éprouvette isolée est conforme.
12. Éviter huit erreurs fréquentes
| Erreur | Pourquoi elle affaiblit la décision | Meilleur contrôle |
|---|---|---|
| Approuver seulement une marque | Révision et périmètre restent inconnus | Approuver produit exact, version et documents |
| Utiliser le collage interne comme preuve | Joint et procédé différents | Qualifier l’assemblage secondaire réel |
| Tester seulement des surfaces idéales | La série et les délais sont ignorés | Reproduire préparation et fenêtre réelles |
| Rapporter uniquement la moyenne | Dispersion et rupture disparaissent | Conserver résultats individuels et ISO 10365 |
| Employer ISO 4587 comme table de calcul | La méthode ne fournit pas de données de conception | L’utiliser comme essai ; calculer séparément |
| Considérer D4 comme approbation universelle | EN 204 a un domaine non structurel défini | Aligner norme, chimie et usage |
| Négliger la formation chimique | Procédé potentiellement non conforme ou dangereux | Vérifier SDS, seuil, formation et marché |
| Modifier la préparation sans revue | L’interface a changé | Appliquer gestion du changement et requalification |
13. Formulation pour l’appel d’offres et les essais
Proposez un système adhésif pour le collage secondaire de la face de contreplaqué bouleau indiquée avec le second support précisé. Confirmez dans la TDS en vigueur la compatibilité, la préparation, le stockage, le ratio, la quantité, les temps ouvert et d’assemblage, le contrôle de l’épaisseur, la pression/le maintien, la cure et les limites de service. Fournissez la SDS actuelle et identifiez toute formation requise pour l’usage industriel. Soutenez un plan de qualification avec supports représentatifs, éprouvettes conditionnées, classification de rupture, première pièce de série et critères convenus. Informez-nous avant toute modification de formulation ou de site susceptible d’affecter le procédé qualifié.
La demande doit joindre plan de composant, environnement, cadence, équipement disponible, durée de vie, conséquence d’une défaillance et preuves attendues. Pour une liaison structurelle ou de sécurité, le responsable de conception définit la voie d’approbation applicable.
14. Qualifier le panneau et le procédé réels
Un collage secondaire reproductible repose sur une spécification claire, un panneau représentatif, une préparation maîtrisée, des limites enregistrées et une preuve issue de l’assemblage réel. L’essai soutient la décision, mais ne remplace pas la maîtrise du procédé.
Nord Panels fabrique son contreplaqué bouleau au Kazakhstan exclusivement à partir de matières premières kazakhes. Pour discuter des choix, formats et configurations de colis destinés à un essai, consultez la gamme de contreplaqué bouleau et contactez l’équipe Nord Panels. Le choix de l’adhésif, la conception et l’approbation de production relèvent du fabricant et de ses partenaires techniques qualifiés.