




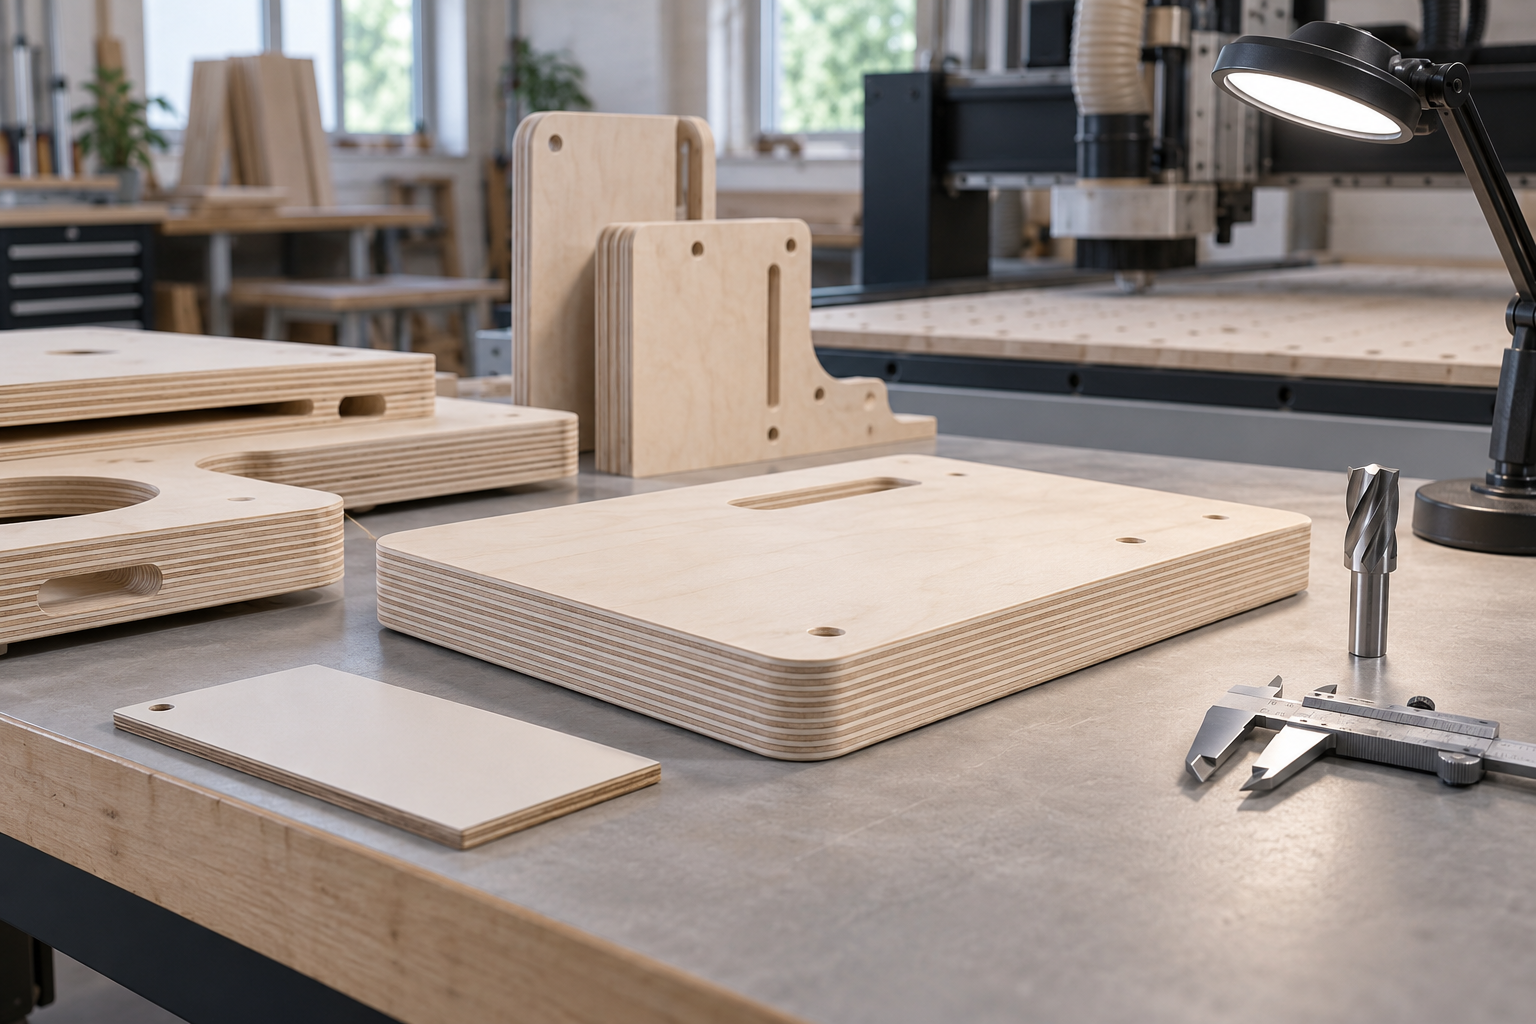
家具、内装、部品の買い手は、一梱包分を生産に投入した後で木口の問題に気づくことがあります。表面外観クラスはパネルの表裏面を説明できますが、溝、切り抜き、露出する積層木口の仕上がりを自動的に承認するものではありません。量産前に実部品と実工程を確認する方が安全な購買判断です。
1. 一般的な板ではなく完成部品から定義する
図面改訂、厚さ、表面方向、角R、穴、ポケット、溝、段欠き、組立後に見える木口を明記します。塗装、透明仕上げ、エッジ材貼り、無処理の箇所も区別します。
これにより「加工品質が良い」を観察可能な条件に変えられます。同じ公称厚さでも、透明仕上げの家具側板、塗装什器、隠れるスペーサーでは合格条件が異なります。EU、英国、スイスなど欧州の仕向地は加工条件とは別に記録し、仕向地を技術仕様の代わりにしません。本稿は欧州向けB2B調達の手順であり、日本の法令要件を示すものではありません。
2. 表面外観と加工木口を分けて合意する
ISO 2426-1:2020は、合板を表面外観で分類する一般規則を定めています。ISO 2426-2:2020は広葉樹表面の合板について、外観クラスに用いる木材特性と製造上の欠点を扱います。表面の合意には有用ですが、公表された適用範囲は、外観クラスをすべてのCNC木口の保証に変えるものではありません。
必要な表面クラスと、別途承認した木口見本の両方を指定します。露出木口では、単板の欠け、加工で現れた不連続部、局所的な層間剥離、焦げ、繊維の引き抜け、見える補修、充填または不合格の限界を記録します。「空隙なし」のような表現は、測定可能な定義、サンプリング規則、合格限界がある場合にのみ使用します。
3. 比較前にCNC工程を固定する
機械、刃物形状と径、摩耗状態、回転・送り方向、固定方法、捨て板、パス戦略、研磨の有無を記録します。安全な回転数、送り、ガード、集じんは機械・工具メーカーの指示に従ってください。本稿は機械設定値を指定しません。
同じプログラムと工具で比較見本を加工します。新品のコンプレッションビットと摩耗したストレートビットでは、差を合板に帰属できません。工具を撮影し、各部品にパネルID、向き、プログラム改訂を表示します。
4. 複数パネルと梱包位置から採取する
EN 326-1は、木質パネルの特性情報を得るためのサンプリング、試験片切り出し、結果の表現を扱います。商用CNCトライアルが自動的にEN 326-1試験になるわけではありませんが、一つの取りやすい片だけでロット全体を判断しないという重要な考え方を示します。
ロットと採取計画を事前に書面化します。異なる梱包位置から選び、パネルと梱包のIDを残し、板の複数位置に同じ形状を加工します。合格・不合格の見本を双方で保管します。
5. 見える木口の承認記録を作る
初品票に図面改訂、パネル仕様、見本ID、CNCプログラム、工具ID、一定照明の写真、重要項目ごとの判定を記載します。充填、研磨、塗装前に観察し、予定する仕上げ後にも再記録します。
次の三点を分けます。
- 納入パネルは購買仕様に合っていたか。
- 管理したCNC工程で承認部品を作れたか。
- 仕上げ工程が木口を隠した、改善した、または悪化させたか。
加工由来の痕跡を根拠のない材料主張にしないための区別です。仕様変更、工具経路変更、木口仕上げ追加、合意済み規則によるロット不合格のどれを選ぶべきかも明確になります。
6. 初品ゲートで量産をリリースする
署名済み記録、写真、実物木口見本を発注書に添付します。厚さ・等級、図面、工具、仕上げ、合意した材料変更など、再承認が必要になる条件を定めます。逸脱承認者と隔離方法も明記します。
Nord Panelsは、カザフスタン産のバーチ原料のみを使用し、カザフスタンでバーチ合板を製造しています。図面、厚さ、表面要件、見える木口、仕上げ、予定数量、仕向地をNord Panelsお問い合わせページから送付してください。規格や表面クラスを買い手の実CNC試験の代わりにせず、案件に合う見本範囲を協議できます。
2026年9月17日確認:ISO 2426-1:2020、ISO 2426-2:2020、EN 326-1、Nord Panels製品・お問い合わせページ。