




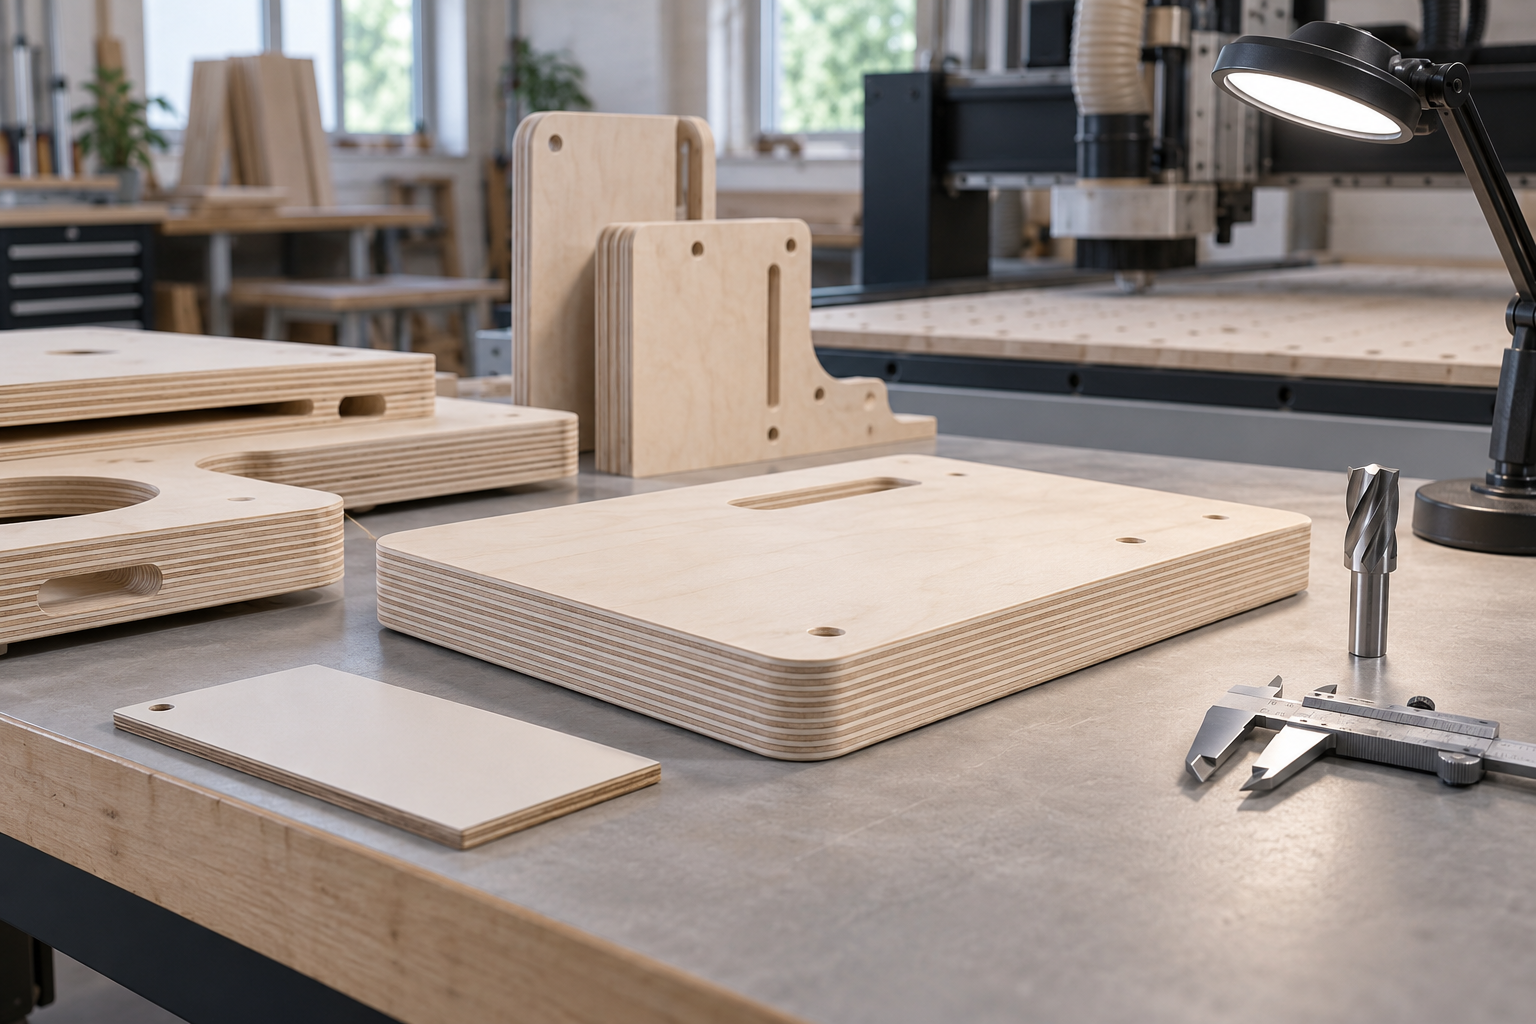
Gli acquirenti di mobili, allestimenti e componenti talvolta scoprono un problema del bordo quando un intero pacco è già entrato in produzione. Una classe estetica descrive le facce del pannello, ma non approva automaticamente una scanalatura, un’apertura o un bordo stratificato lasciato a vista. La decisione commerciale più solida è qualificare il componente e il processo reali prima dell’ordine in serie.
1. Partire dal componente finito, non da un pannello generico
Definire revisione del disegno, spessore, orientamento delle facce, raggi, fori, tasche, scanalature, battute e ogni bordo visibile dopo il montaggio. Indicare le superfici verniciate, trasparenti, bordate o lasciate esposte.
Così la “buona qualità di lavorazione” diventa osservabile. Un fianco di mobile con bordo trasparente, un espositore verniciato e un distanziale nascosto possono usare lo stesso spessore nominale con criteri diversi. Registrare separatamente la destinazione UE, Regno Unito, Svizzera o altro mercato europeo: la destinazione non sostituisce la specifica tecnica.
2. Separare l’aspetto delle facce dal risultato sul bordo
ISO 2426-1:2020 stabilisce regole generali per classificare il compensato in base all’aspetto superficiale. ISO 2426-2:2020 riguarda le facce di latifoglia e le caratteristiche o i difetti di produzione usati nella valutazione visiva. Sono riferimenti utili per le facce, ma il loro campo pubblicato non trasforma una classe estetica in garanzia per ogni bordo CNC.
Specificare quindi sia la classe delle facce sia un campione di bordo approvato separatamente. Per un bordo visibile registrare scheggiatura dell’impiallacciatura, discontinuità esposte, delaminazione locale, bruciature, strappo delle fibre, riparazioni visibili e limiti di stuccatura o scarto. Non usare “senza vuoti” senza definizione misurabile, regola di campionamento e limite di accettazione.
3. Bloccare il processo CNC prima del confronto
Registrare macchina, geometria e diametro della fresa, stato dell’utensile, senso di rotazione e avanzamento, bloccaggio, piano sacrificale, strategia delle passate ed eventuale levigatura. Velocità, avanzamenti, protezioni e aspirazione sicuri devono seguire le istruzioni dei produttori; questo articolo non prescrive impostazioni della macchina.
I campioni vanno lavorati con lo stesso programma e utensile. Confrontare una fresa a compressione nuova con una fresa diritta usurata non permette di attribuire il risultato al pannello. Fotografare l’utensile e identificare ogni pezzo con pannello, orientamento e revisione del programma.
4. Campionare più pannelli e posizioni del pacco
EN 326-1 tratta campionamento, taglio dei provini ed espressione dei risultati per i pannelli a base di legno. Una prova CNC commerciale non è automaticamente una prova EN 326-1, ma il suo campo ricorda che un singolo pezzo comodo non rappresenta necessariamente l’intero lotto.
Definire per iscritto lotto e piano di campionamento. Prelevare pannelli da più posizioni, registrare le identità ed eseguire dettagli identici in zone diverse del foglio. Conservare campioni accettati e respinti.
5. Creare un verbale di approvazione del bordo
La scheda del primo articolo deve contenere disegno, specifica, ID dei campioni, programma CNC, utensile, fotografie con luce costante e decisione per ogni caratteristica critica. Esaminare il bordo prima di stuccatura, levigatura o finitura e registrarlo di nuovo dopo la lavorazione prevista.
Separare tre domande:
- Il pannello consegnato corrisponde alla specifica d’acquisto?
- Il processo CNC controllato produce il componente approvato?
- La finitura nasconde, migliora o peggiora il bordo osservato?
La separazione evita che un artefatto di lavorazione diventi un’affermazione non dimostrata sul materiale e chiarisce l’azione: cambiare specifica, percorso utensile, finitura o respingere il lotto secondo la regola concordata.
6. Rilasciare la serie con un gate di primo articolo
Allegare all’ordine verbale firmato, foto e campione fisico. Definire cosa richiede una nuova approvazione: spessore o qualità, revisione del disegno, utensile, sistema di finitura o modifica materiale concordata. Stabilire chi autorizza una deroga e come si isolano i pezzi interessati.
Nord Panels produce compensato di betulla in Kazakhstan esclusivamente con materia prima di betulla proveniente dal Kazakhstan. Per il progetto, inviare disegno, spessore, requisiti delle facce, bordi visibili, finitura, volume e destinazione tramite la pagina contatti Nord Panels. Si potrà definire il campione senza presentare una norma o una classe estetica come sostituto della prova CNC reale dell’acquirente.
Fonti verificate il 17 settembre 2026: ISO 2426-1:2020, ISO 2426-2:2020, EN 326-1 e pagine prodotto/contatti Nord Panels online.