




Les acheteurs de mobilier, d’agencement et de composants découvrent parfois un problème de chant après l’entrée d’un paquet complet en production. Une classe d’aspect décrit les faces du panneau, mais elle ne valide pas à elle seule une rainure, une découpe ou un chant stratifié visible après usinage. La décision commerciale la plus sûre consiste à qualifier le composant et le procédé réels avant la commande en série.
1. Partir du composant fini, pas d’un panneau générique
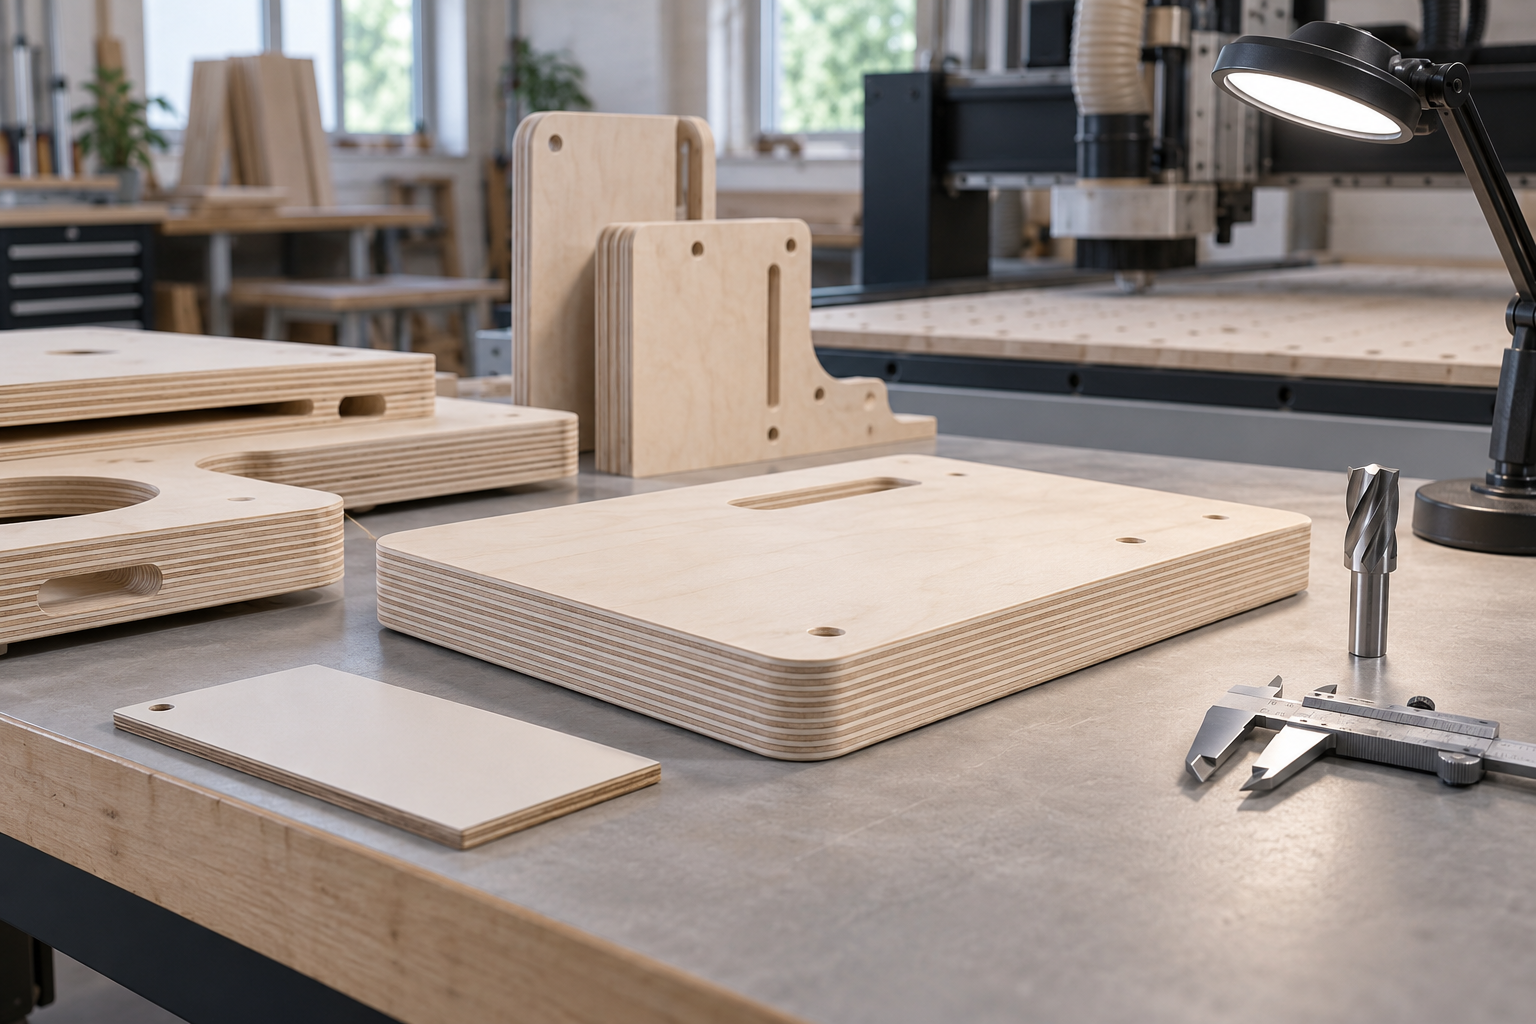
Définissez la révision du plan, l’épaisseur, l’orientation des faces, les rayons, perçages, poches, rainures, feuillures et chaque chant restant visible après assemblage. Identifiez les surfaces peintes, vernies, plaquées ou laissées apparentes.
La notion de « bonne qualité d’usinage » devient ainsi observable. Un côté de meuble à chant verni, un présentoir peint et une entretoise cachée peuvent utiliser la même épaisseur nominale avec des critères d’acceptation différents. La destination UE, Royaume-Uni, Suisse ou autre marché européen doit être enregistrée séparément : elle ne remplace pas la spécification technique.
2. Séparer l’aspect des faces du résultat sur chant
ISO 2426-1:2020 fixe les règles générales de classement du contreplaqué selon l’aspect de surface. ISO 2426-2:2020 traite des faces en bois feuillu et des caractéristiques ou défauts de fabrication servant au classement visuel. Ces textes aident à convenir des faces, mais leur domaine publié ne transforme pas une classe d’aspect en garantie de chaque chant usiné.
Spécifiez donc deux éléments : la classe de face et un échantillon de chant approuvé séparément. Pour un chant visible, consignez l’arrachement du placage, les discontinuités révélées, la délamination locale, les brûlures, l’arrachement des fibres, les réparations visibles et les limites de remplissage ou de rejet. N’employez pas « sans vide » sans définition mesurable, plan d’échantillonnage et limite d’acceptation.
3. Figer le procédé CNC avant de comparer
Enregistrez la machine, la géométrie et le diamètre de la fraise, son état, le sens de rotation et d’avance, le bridage, le martyr, la stratégie de passes et le ponçage éventuel. Les vitesses, avances, protections et systèmes d’aspiration sûrs doivent suivre les instructions des fabricants de machines et d’outils ; cet article ne prescrit aucun réglage.
Réalisez les comparaisons avec le même programme et le même outil. Un panneau usiné avec une fraise à compression neuve et un autre avec une fraise droite usée ne permettent pas d’attribuer correctement le résultat au panneau. Photographiez l’outil et identifiez chaque pièce avec le panneau, l’orientation et la révision du programme.
4. Échantillonner plusieurs panneaux et positions de paquet
EN 326-1 couvre l’échantillonnage, la découpe des éprouvettes et l’expression des résultats pour les panneaux à base de bois. Un essai CNC commercial n’est pas automatiquement un essai EN 326-1, mais son domaine rappelle qu’une pièce choisie par commodité ne représente pas nécessairement tout le lot.
Définissez le lot et le plan d’échantillonnage par écrit. Prélevez dans plusieurs positions du paquet, notez les identités et reproduisez les mêmes détails dans différentes zones des feuilles. Conservez des témoins acceptés et refusés.
5. Créer un procès-verbal de validation des chants
La fiche de premier article doit regrouper le plan, la spécification du panneau, les identifiants, le programme CNC, l’outil, des photos sous lumière constante et la décision pour chaque détail critique. Observez le chant avant rebouchage, ponçage ou finition, puis après l’étape prévue.
Séparez trois questions :
- Le panneau livré correspond-il à la spécification d’achat ?
- Le procédé CNC contrôlé produit-il le composant approuvé ?
- La finition masque-t-elle, améliore-t-elle ou dégrade-t-elle le chant observé ?
Cette séparation évite de transformer un artefact d’usinage en affirmation non étayée sur le matériau. Elle indique aussi l’action correcte : modifier la spécification, le parcours d’outil, la finition du chant ou rejeter le lot selon la règle convenue.
6. Libérer la série par un jalon de premier article
Joignez à la commande la fiche signée, les photos et l’échantillon physique. Définissez les changements imposant une nouvelle validation : épaisseur, qualité, plan, outil, finition ou modification matière convenue. Indiquez qui peut accepter une dérogation et comment isoler les pièces concernées.
Nord Panels fabrique son contreplaqué de bouleau au Kazakhstan exclusivement à partir de matière première de bouleau provenant du Kazakhstan. Pour une étude de projet, transmettez plan, épaisseur, exigences de face, chants visibles, finition, volume et destination via la page de contact Nord Panels. L’échantillonnage peut alors être défini sans présenter une norme ou une classe d’aspect comme substitut à l’essai CNC réel de l’acheteur.
Sources vérifiées le 17 septembre 2026 : ISO 2426-1:2020, ISO 2426-2:2020, EN 326-1 et pages produit/contact Nord Panels en ligne.