




Einkäufer von Möbeln, Innenausbau und Komponenten entdecken ein Kantenproblem häufig erst, wenn bereits ein ganzes Paket in der Fertigung ist. Eine Deckfurnierklasse beschreibt die sichtbaren Plattenflächen, genehmigt aber nicht automatisch eine gefräste Nut, einen Ausschnitt oder eine offen sichtbare Schichtkante. Die belastbarere Kaufentscheidung ist deshalb die Freigabe des realen Bauteils und Prozesses vor der Serienbestellung.
1. Vom fertigen Bauteil ausgehen, nicht von einer allgemeinen Platte
Definieren Sie Zeichnungsstand, Plattendicke, Faserrichtung der Decklage, Kantenradius, Bohrungen, Taschen, Nuten, Falze und jede nach der Montage sichtbare Kante. Kennzeichnen Sie, was lackiert, klar beschichtet, bekantet oder offen gelassen wird.
So wird „gute Bearbeitungsqualität“ beobachtbar. Eine Möbelseite mit klar lackierter Kante, ein lackiertes Ladenbauteil und ein verdeckter Abstandhalter können dieselbe Nenndicke haben, benötigen aber unterschiedliche Annahmekriterien. EU-, UK-, Schweizer oder andere europäische Zielmärkte sind getrennt zu dokumentieren; der Zielmarkt ersetzt keine technische Spezifikation.
2. Oberflächenbild und Fräskante getrennt vereinbaren
ISO 2426-1:2020 enthält allgemeine Regeln zur Klassifizierung von Sperrholz nach dem Oberflächenbild. ISO 2426-2:2020 behandelt Sperrholz mit Laubholzdecklagen und Merkmale sowie Herstellungsfehler für die visuelle Einordnung. Diese Normen helfen bei der Vereinbarung der Plattenflächen; ihr veröffentlichter Geltungsbereich macht aus einer Oberflächenklasse jedoch keine Garantie für jede CNC-Schnittkante.
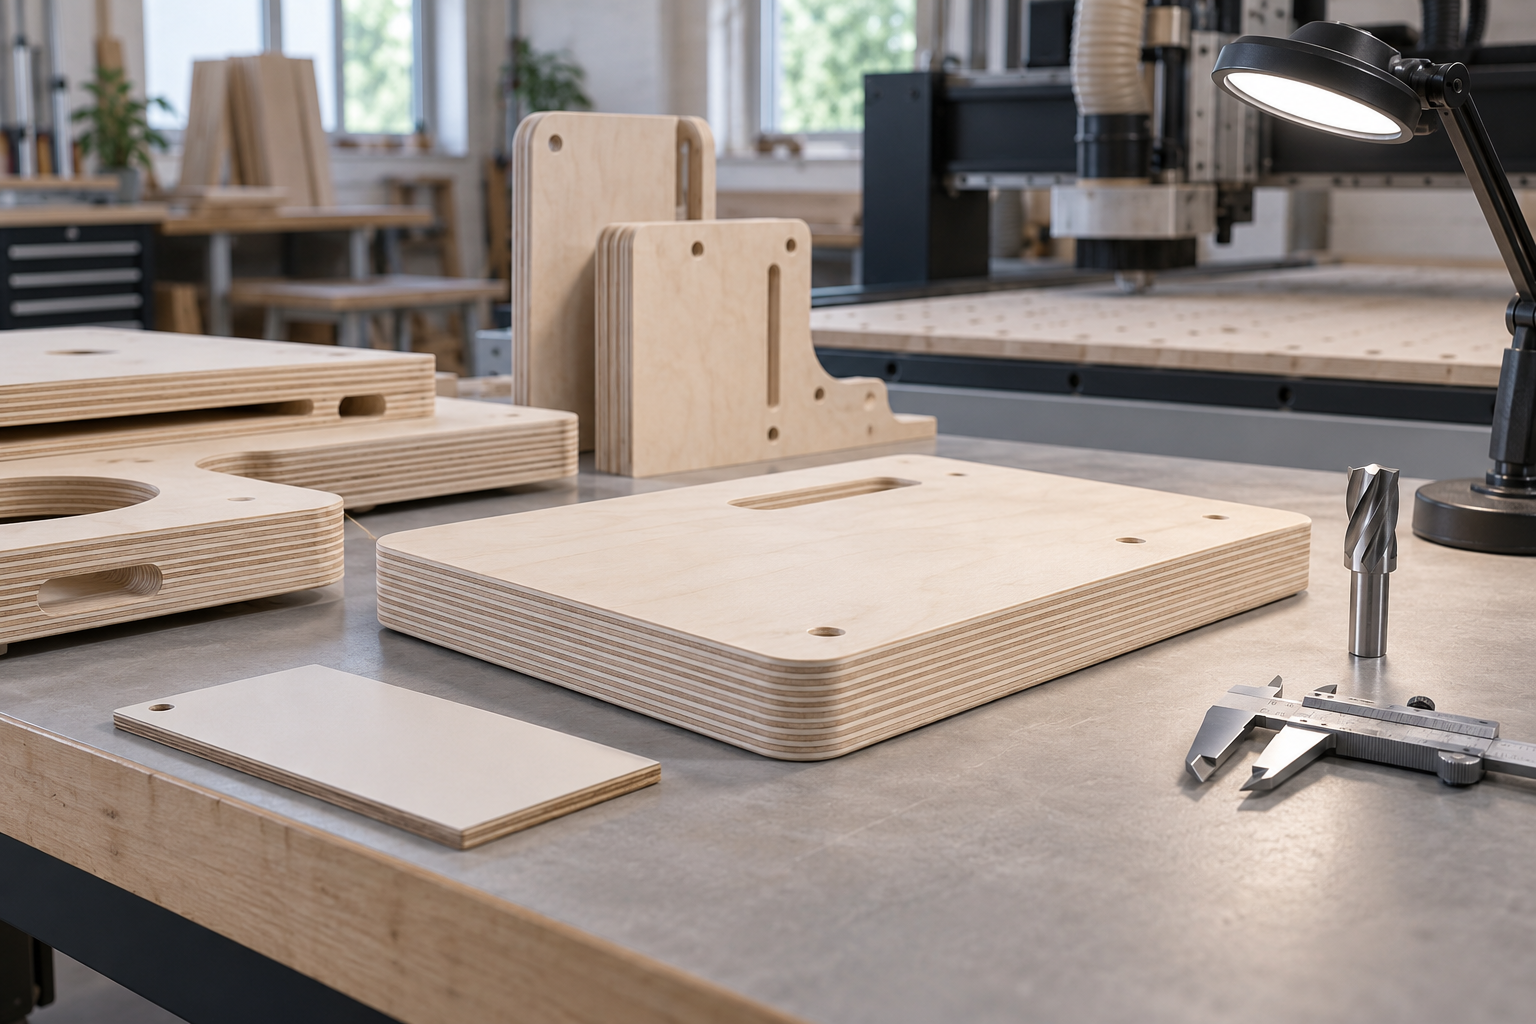
Vereinbaren Sie daher beides: die erforderliche Deckfurnierklasse und ein separates freigegebenes Kantenmuster. Für sichtbare Schichtkanten sind beispielsweise Furnierausbruch, freigelegte Unterbrechungen, lokale Delamination, Brandspuren, Faserausriss, sichtbare Reparaturen sowie zulässige Füll- oder Ausschussgrenzen zu protokollieren. Begriffe wie „hohlraumfrei“ dürfen nur mit messbarer Definition, Stichprobenregel und Annahmegrenze verwendet werden.
3. Den CNC-Prozess vor dem Vergleich fixieren
Dokumentieren Sie Maschine, Fräsergeometrie und -durchmesser, Werkzeugzustand, Drehrichtung, Vorschubrichtung, Werkstückspannung, Opferplatte, Bearbeitungsstrategie und eventuelles Nachschleifen. Sichere Drehzahlen, Vorschübe, Schutzvorrichtungen und Absaugung richten sich nach den Anleitungen der Maschinen- und Werkzeughersteller; dieser Beitrag legt keine Maschineneinstellungen fest.
Vergleichsmuster müssen mit demselben Programm und Werkzeug gefertigt werden. Ein neuer Kompressionsfräser und ein verschlissener Nutfräser erlauben keinen belastbaren Materialvergleich. Fotografieren Sie das Werkzeug und kennzeichnen Sie jedes Teil mit Platten-ID, Orientierung und Programmstand.
4. Über mehrere Platten und Paketlagen bemustern
EN 326-1 behandelt Regeln für Probenahme, Zuschnitt von Prüfkörpern sowie Darstellung von Ergebnissen zu Holzwerkstoffplatten. Ein betrieblicher CNC-Versuch ist nicht automatisch eine Prüfung nach EN 326-1; der Geltungsbereich erinnert aber daran, dass ein bequem entnommenes Einzelstück keine Aussage über die gesamte Partie darstellt.
Definieren Sie Partie und Stichprobenplan vorab schriftlich. Wählen Sie Platten aus mehreren Paketlagen, halten Sie Paket- und Plattennummer fest und fräsen Sie identische Merkmale an unterschiedlichen Plattenbereichen. Bewahren Sie angenommene und abgelehnte Referenzstücke auf.
5. Ein Freigabeprotokoll für Sichtkanten aufbauen
Das Erstmusterblatt sollte Zeichnungsstand, Plattenspezifikation, Muster-IDs, CNC-Programm, Werkzeug-ID, Fotos bei gleichmäßiger Beleuchtung und die Entscheidung zu jedem kritischen Merkmal enthalten. Prüfen Sie die Kante vor Füllen, Schleifen oder Beschichten und dokumentieren Sie sie erneut nach dem vorgesehenen Finish.
Trennen Sie drei Fragen:
- Entsprach die gelieferte Platte der vereinbarten Kaufspezifikation?
- Erzeugte der kontrollierte CNC-Prozess das freigegebene Bauteil?
- Hat die Endbearbeitung die beobachtete Kante verdeckt, verbessert oder verschlechtert?
So wird ein Bearbeitungsartefakt nicht zu einer unbelegten Materialbehauptung. Die Korrektur wird klarer: Plattenspezifikation ändern, Werkzeugweg anpassen, Kantenbearbeitung ergänzen oder die bemusterte Partie nach der vereinbarten Regel ablehnen.
6. Serienbestellung über ein Erstmuster-Gate freigeben
Fügen Sie unterschriebenes Protokoll, Fotos und physisches Kantenmuster der Bestellung bei. Legen Sie Auslöser für eine Neufreigabe fest, etwa Änderung von Dicke oder Qualität, neue Zeichnung, anderes Werkzeug, neues Beschichtungssystem oder eine vereinbarte Materialänderung. Bestimmen Sie Abweichungsfreigabe und Quarantäneprozess.
Nord Panels produziert Birkensperrholz in Kasachstan ausschließlich aus kasachstanischem Birkenrohstoff. Für eine projektbezogene Anfrage senden Sie Zeichnung, Dicke, Oberflächenanforderung, sichtbare Kanten, Finish, Volumen und Zielort über die Kontaktseite von Nord Panels. So kann ein passender Musterumfang festgelegt werden, ohne Norm oder Oberflächenklasse als Ersatz für den realen CNC-Versuch darzustellen.
Quellen geprüft am 17. September 2026: ISO 2426-1:2020, ISO 2426-2:2020, EN 326-1 sowie die Live-Produkt- und Kontaktseiten von Nord Panels.