




Wareneingangsprüfung für Pressholzpaletten: Checkliste zur Chargenfreigabe
Eine Pressholzpalette kann mit Spezifikation, Prüfbericht und gleichmäßiger Formgeometrie eintreffen. Trotzdem benötigt der Empfänger ein geregeltes Verfahren, um über die Freigabe der gelieferten Charge zu entscheiden. Die Wareneingangsprüfung verbindet Bestellung und sicheren Betrieb: Sie bestätigt Identität, Menge, Zustand und ausgewählte Maße, wiederholt aber kein Labor-Qualifikationsprogramm an der Rampe.
Dieser Leitfaden richtet sich an Einkauf, Lieferantenqualität, Wareneingang, Logistikplanung und Arbeitsschutz in EU, EWR, Vereinigtem Königreich, Schweiz und weiteren europäischen Märkten. Er zeigt, wie eine Palettenspezifikation in einen angemessenen Annahmeplan übersetzt wird und wie Designqualifikation, laufende Chargenprüfung und Kontrolle vor Gebrauch getrennt bleiben.
1. Designqualifikation und Chargenannahme trennen
ISO 8611-1:2025 beschreibt Prüfverfahren für neue Flachpaletten, darunter Biege-, Gabelstapler-, Druck-, Stapel-, Stoß-, Reibungs- und Gleitprüfungen. Die Norm erklärt außerdem, dass die Nennlast keine reale Nutzlast ist und dass die maximale Arbeitslast von bekannter Nutzlast, Verteilung, Stabilisierung und Auflagerung abhängt.[1] ISO 8611-2:2025 legt Leistungsanforderungen fest und unterstützt die Auswahl von Prüfungen für verschiedene Handhabungsumgebungen; ISO 8611-3 behandelt die maximale Arbeitslast bei bekannter Nutzlast.[2] [3]
Diese Normen unterstützen die Qualifikation eines Palettendesigns und den Leistungsnachweis. Die laufende Wareneingangsprüfung hat eine andere Aufgabe: Sie bestätigt, dass die Lieferung dem freigegebenen Produkt entspricht und nicht beschädigt, verunreinigt, vermischt oder ungenehmigt verändert wurde. Aus der Optik allein darf keine Tragfähigkeit abgeleitet werden; umgekehrt ersetzt ein Typprüfbericht nicht die Kontrolle der gelieferten Paletten.
| Kontrollebene | Leitfrage | Typischer Nachweis |
|---|---|---|
| Designqualifikation | Eignet sich das Palettendesign für Nutzlast und Handhabungsumgebung? | ISO-8611-Prüfbericht, Nutzlastbeschreibung, Auflagerung, Einsatzangabe |
| Lieferantenfreigabe | Kann der Lieferant das freigegebene Design gleichbleibend reproduzieren? | Freigegebene Zeichnung, Materialerklärung, Prozessangaben, Erstmuster, Änderungsvereinbarung |
| Chargenprüfung im Wareneingang | Entspricht diese Lieferung der Freigabe und ist sie in akzeptablem Zustand? | Bestellung, Lieferschein, Chargenbezug, Stichproben- und Prüfprotokoll, Entscheidung |
| Prüfung vor Gebrauch | Ist diese einzelne Palette noch sicher und für die konkrete Aufgabe geeignet? | Anwenderkontrolle, Schadensseparierung, Aussonderungsnachweis |
2. Annahmespezifikation vor Ankunft des Lkw festlegen
Der Palettenleitfaden der britischen Health and Safety Executive betont, dass eine gute Kommunikation zwischen Hersteller und Anwender wesentlich ist. Der Hersteller muss Last, Lastverteilung, Umgebung, Handhabungsgeräte, Regale, Stapelung, Transport und geplante Wiederverwendung kennen.[4] Diese Punkte sind deshalb Beschaffungsvorgaben und keine Details, die erst nach einer Fehlfunktion geklärt werden sollten.
Eine praxistaugliche Spezifikation nennt genaues Modell und Zeichnungsstand, Nennabmessungen, Höhe, Vierwege-Einfahrt, gegebenenfalls Farbe oder Oberfläche, vereinbarten Bereich des Eigengewichts, vorgesehene Nutzlast, Lastverteilung, Auflagerung, Handhabungsgeräte und zulässige Umgebung. Außerdem definiert sie die mit jeder Lieferung erwarteten Unterlagen und alle Änderungen, die einer schriftlichen Käuferfreigabe bedürfen.
| Feld der Einkaufsspezifikation | Festlegung durch den Käufer |
|---|---|
| Produktidentität | Modell, Zeichnungs-/Spezifikationsstand, Abmessungen, Höhe und Palettentyp |
| Vorgesehener Einsatz | Boden, Stapel, Fördertechnik, Handhubwagen, Stapler, Regal oder andere Auflagerung |
| Nutzlast | Masse, Verteilung, Kontaktpunkte der Packstücke, Sicherung und Schwerpunkt |
| Kritische Schnittstellen | Gabelöffnungen, Rollenbahngeometrie, Regalauflager, Freiräume automatischer Systeme |
| Zustandskriterien | Risse, Abblättern, Verschleiß, Quellung, Blasen, Verunreinigung, Verformung, blockierte Öffnungen |
| Dokumente | Lieferschein, Los-/Chargenbezug, Ursprungsunterlagen und vereinbarte technische Nachweise |
| Stichprobenplan | Losdefinition, Auswahlmethode, Fehlerklassen, Umfang, Annahme- und Rückweisungszahlen |
| Änderungslenkung | Meldepflicht bei Material, Bindemittel, Form, Geometrie, Prozess, Standort oder Prüfbericht |
Annahmekriterien müssen messbar formuliert sein. „Gute Qualität“ ist keine Prüfregel; „kein Riss durch einen tragenden Fuß“ oder „alle spezifizierten Einfahröffnungen frei“ lässt sich einheitlich anwenden.
3. Zuerst Chargenidentität und Dokumente sichern
Vor dem Öffnen eines Stapels werden Bestellung, Lieferschein, Menge, Modell und Los- oder Chargenreferenz abgeglichen. Fahrzeugzustand, Stapelzustand und Kennzeichnungen werden fotografiert, sofern das Käuferverfahren dies vorsieht. Ankunftsdatum, Lieferant, Produktionsreferenz, Prüfer und Lagerort gehören ins Protokoll.
Unterlagen werden auf Relevanz geprüft und nicht nur gesammelt. Ein Prüfbericht sollte das geprüfte Palettendesign, die verwendete Normausgabe, Datum, Prüfstelle, Nutzlast und Auflagerung erkennen lassen. Ein allgemeiner Bericht für eine andere Geometrie oder einen früheren Zeichnungsstand ist kein belastbarer Nachweis für das gelieferte Modell. Sind Ursprung oder phytosanitärer Status für die Sendung maßgeblich, müssen die Unterlagen das tatsächlich gelieferte Produkt betreffen.
Die Europäische Kommission erklärt, dass die auf ISPM 15 beruhenden EU-Regeln für Holzverpackungen nicht für Verpackungen gelten, die vollständig aus mit Leim, Hitze und Druck erzeugtem verarbeitetem Holz bestehen.[5] Auch die IPPC unterscheidet Verpackungen aus Rohholz von verarbeitetem Material, das so hergestellt wurde, dass es frei von Schädlingen ist.[6] Im Wareneingang ist deshalb zu bestätigen, dass die Lieferung dem freigegebenen einteiligen Pressholzdesign entspricht und keine nicht freigegebene Vollholzkomponente enthält. Die Ausnahme ersetzt weder Struktur-, Maß- noch Zustandsprüfung.
4. Schriftlichen Stichprobenplan statt bequemer Auswahl verwenden
Für eine fortlaufende Serie von Losen bietet ISO 2859-1:2026 AQL-indizierte Einfach-, Doppel- und Mehrfachstichproben für attributive Prüfung sowie Regeln für den Wechsel zwischen normaler, verschärfter und reduzierter Prüfung.[7] Damit lässt sich der Prüfaufwand systematisieren; eine universelle Stichprobengröße für Paletten liefert die Norm jedoch nicht. Los, Prüfniveau, AQL, Fehlerklassen und Annahme-/Rückweisungszahlen müssen für Risiko und Liefervereinbarung festgelegt werden.
AQL darf nicht als Zusage verstanden werden, dass in einer einzelnen Sendung ein bestimmter Fehleranteil „zulässig“ sei. Der Wert indiziert ein Stichprobensystem für eine fortlaufende Losfolge. Kritische Sicherheitsfehler können eine deutlich strengere Regel erfordern, gegebenenfalls Annahmezahl null in der geprüften Stichprobe, wenn Gefährdungsbeurteilung und Vertrag dies verlangen.
Die Auswahl erfolgt über die gesamte Lieferung und nicht nur aus der bequem erreichbaren obersten Lage. Eine ausgewogene Stichprobe kann verschiedene Stapel, Positionen, Verpackungseinheiten und erkennbare Produktionszeiten einschließen. Enthält die Lieferung mehrere Modelle oder sichtbar getrennte Produktionsgruppen, dürfen sie nicht zu einem künstlichen Los zusammengefasst werden.
5. Kontrollierten Prüfbereich einrichten
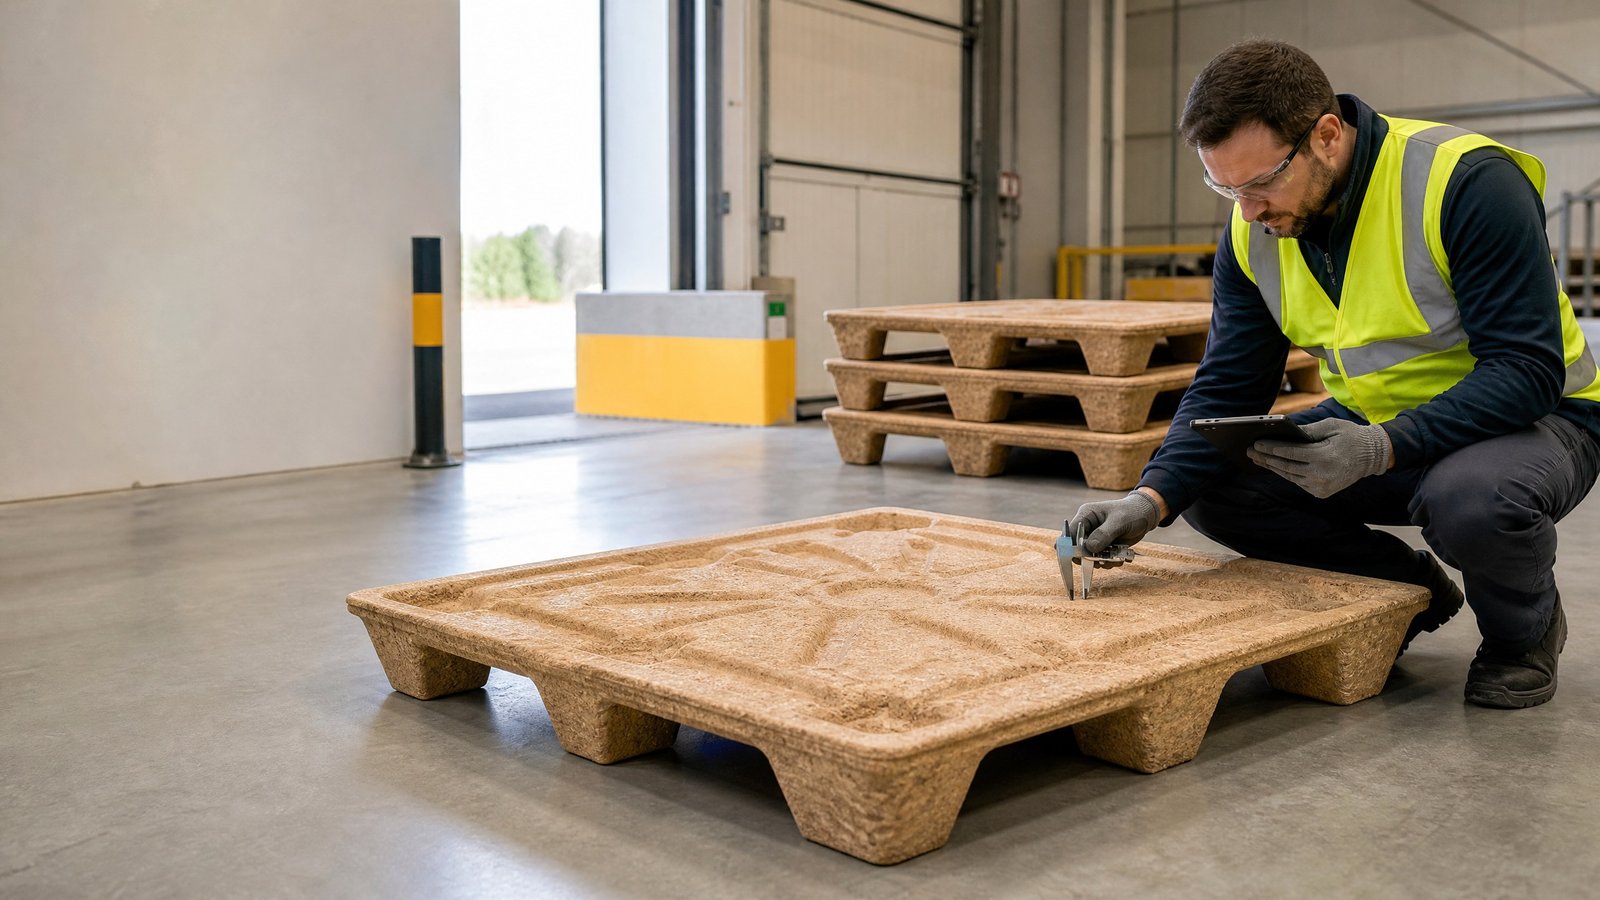
Der Prüfbereich trennt ungeprüfte Ware von freigegebenem Bestand. Er benötigt ausreichende Beleuchtung, ebenen Boden, sicheren Zugang zur Stichprobe, bei Bedarf kalibrierte Messmittel und einen klaren Weg, um zurückgewiesene Einheiten auszusondern, ohne sie wieder in nutzbaren Bestand zu bringen.
Prüfer dürfen nicht unter instabilen Stapeln arbeiten oder diese besteigen. Stapel werden mit geeigneten Geräten und geschultem Personal vereinzelt. Die HSE weist darauf hin, dass Palettenunfälle schwerwiegend sein können und unsichere Stapelung, ungeeignete Arbeitsmittel, gemischte Abmessungen sowie die weitere Nutzung beschädigter Paletten wiederkehrende Ursachen sind.[4]
| Status | Bedeutung | Steuerung |
|---|---|---|
| Gesperrt | Lieferung eingetroffen, noch nicht angenommen | Räumliche Trennung und Systemsperre |
| Freigegeben | Vorgesehene Prüfungen bestanden | Freigabebeleg und definierter Lagerort |
| Bedingte Freigabe | Schriftlich genehmigte Abweichung für klar begrenzten Einsatz | Menge, Einschränkung, Dauer und Freigebender dokumentiert |
| Quarantäne | Ergebnis unklar oder Untersuchung erforderlich | Keine Nutzung bis zur Entscheidung |
| Zurückgewiesen | Los oder Einheiten verfehlen Kriterien | Kennzeichnen, isolieren und Rückgabe/zulässige Entsorgung veranlassen |
6. Pressholztypische Schadensbilder prüfen
Die HSE nennt für Pressholzpaletten ausdrücklich Risse, Abblättern oder Verschleiß; lokale Quellung oder Blasen als Anzeichen von Wasseraufnahme; Schäden durch starke Wärme, Kälte oder Chemikalien; sowie Schmutz, Schäden oder blockierte Ablauföffnungen in hohlen Stützen.[4] Diese Punkte bilden den Kern einer visuellen Prüfung und werden um design- und anwendungsspezifische Kriterien ergänzt.
| Prüfbereich | Beobachtung | Entscheidungsfrage |
|---|---|---|
| Deck | Durchgehende Risse, Abblättern, tiefe Eindrückung oder Verformung | Beeinträchtigt der Fehler Lastauflage, Packstabilität oder Handhabung? |
| Füße/Auflager | Risse, Abplatzung tragender Kanten, Quetschung, bleibende Verformung, Materialverlust | Ist die Geometrie für Handhabung und Regaleinsatz intakt? |
| Gabeleinfahrt | Blockierung, Anfahrschaden, verringerte Öffnung | Kann das freigegebene Gerät gerade einfahren, ohne anzustoßen? |
| Oberfläche | Chemische Rückstände, Öl, Geruch, Schmutz, eingebettete Fremdkörper oder unzulässige Verschmutzung | Ist die Palette sauber und für das Produktumfeld geeignet? |
| Feuchtezeichen | Lokale Quellung, Blasen, Weichstelle, Verfärbung oder nasse Verpackung | Müssen betroffene Einheiten isoliert und untersucht werden? |
| Geometrie | Verwindung, Durchbiegung, Kippeln oder unsymmetrisches Nesting | Drohen Klemmen, instabile Last oder Schnittstellenprobleme? |
| Öffnungen/Entwässerung | Blockierung, Fremdkörper oder Beschädigung | Sind vorgesehene Öffnungen funktionsfähig und sauber? |
Fotos zeigen Fehler, Position und Größenbezug. Eine einteilige Formpalette darf nicht improvisiert verschraubt, verfüllt oder geflickt werden, sofern kein freigegebenes Herstellerverfahren dies ausdrücklich zulässt.
7. Nur anwendungsentscheidende Maße prüfen
Nicht jedes Maß muss an jeder Stichprobeneinheit gemessen werden. Ausgewählt werden Merkmale, die Kompatibilität bestimmen: Gesamtlänge, Breite und Höhe; Weite und Höhe der Einfahröffnungen; Fußlage; kritische Deckauflagen; Nesting-Teilung oder Regalauflager. Zeichnung und Toleranz müssen den Bezugspunkt festlegen.
Bei großen Mengen ist eine Gut/Schlecht-Lehre oder Mastervorrichtung oft zuverlässiger als wiederholtes Messen mit dem Bandmaß. Für Förderanlagen oder automatische Systeme kann eine Trockenprobe mit freigegebener Vorrichtung Überstände, Kippeln, blockierte Einfahrt oder Geometrieabweichung zeigen. Ein Versuch in der laufenden Anlage muss kontrolliert erfolgen und darf Personen oder Technik keiner ungeprüften Palette aussetzen.
Das Eigengewicht kann bei geeigneter Waage und vereinbarter Konditionierung ein Trendindikator sein, ersetzt jedoch keine Strukturprüfung. Eine Gewichtsverschiebung kann eine Untersuchung von Feuchte, Materialverteilung oder Prozessänderung auslösen; allein beweist sie weder Annahme noch Rückweisung.
8. Leistungsangaben an den Einsatzfall binden
ISO 8611-1 betont, dass die Nennlast keine reale Nutzlast ist. Die maximale Arbeitslast verändert sich mit Lastart, Verteilung, Stabilisierung und Auflagerung.[1] Der Wareneingang vergleicht daher Lieferung, freigegebenes Modell und zugehörigen Bericht, statt eine einzelne Kennzahl gleichermaßen für Bodenstapelung, Staplerhandling und Balkenregal anzuwenden.
Die Qualifikationsunterlage sollte angeben, ob der Einsatz Regallagerung, Stapelung oder Handhabung ohne beides umfasst. Außerdem ist zu klären, ob die Nutzlast gleichmäßig verteilt oder konzentriert ist. Ändert der Käufer Lastbild, Packstückauflage, Regalspannweite, Förderauflage oder Handhabung, beantwortet die ursprüngliche Freigabe die neue Frage möglicherweise nicht mehr.
Eine vereinbarte einfache Funktions- oder Passprobe kann Teil des Wareneingangs sein. Zerstörende Biege-, Stoß- oder Arbeitslastprüfungen gehören dagegen in ein geplantes Qualifikations- oder Verifikationsprogramm mit geeigneter Ausrüstung, fachkundigem Personal und definierten Prüfbedingungen.
9. Fehler klassifizieren, bevor über das Los entschieden wird
Fehlerklassen werden vor der Prüfung vereinbart. Ein praxistaugliches Modell trennt kritische Fehler mit unmittelbarer Sicherheits- oder Funktionsgefahr, Hauptfehler mit wesentlicher Einschränkung der vorgesehenen Verwendung und Nebenfehler, die die Nutzung nicht verhindern, aber eine vereinbarte Erscheinungs- oder Verarbeitungsgrenze überschreiten.
| Beispielklasse | Käuferdefinierte Beispiele | Mögliche Losaktion |
|---|---|---|
| Kritisch | Strukturriss im tragenden Fuß, starke Verformung, unvereinbare Gabeleinfahrt, gefährliche Verunreinigung | Stoppen, quarantänisieren, eskalieren und Vertragsregel anwenden |
| Hauptfehler | Kritisches Maß außerhalb Toleranz, deutliche Quellung, blockierte Funktionsöffnung, Modell-/Dokumentenabweichung | Vereinbarte Stichprobenentscheidung; Rückweisung oder kontrollierte Sortierung erwägen |
| Nebenfehler | Kosmetische Markierung oder kleine, nicht funktionale Oberflächenabweichung außerhalb des Limits | Dokumentieren und vereinbarten Nebenfehlerplan anwenden |
Die Beispiele sind keine universellen Klassen. Der Käufer legt sie anhand von Nutzlast, Arbeitsplatzrisiko, Kundenanforderungen und Pflichten fest. Wenn Prüfer wiederholt unterschiedlich entscheiden, benötigt der Prüfstandard bessere Fotos, Grenzwerte oder Lehren.
10. Entscheidung und Lieferantenrückmeldung dokumentieren
Das Prüfprotokoll nennt Losgröße, Stichprobenumfang, Auswahlmethode, Messwerte, Fehlerzahlen je Klasse, Fotos, Dokumentenabweichungen und Endentscheidung. Zurückgewiesene Einheiten werden gekennzeichnet und räumlich isoliert. Die HSE empfiehlt, bei Lieferung erkannte beschädigte Paletten zu markieren, zu isolieren und für Reparatur oder Entsorgung aus dem Verkehr zu ziehen.[4]
Bei Losfehlern wird festgelegt, ob vollständige Rückweisung, lieferantenbegleitete Sortierung, Ersatz, Nacharbeit nach freigegebenem Verfahren oder eine formal genehmigte Abweichung erfolgt. Eine Abweichung darf den freigegebenen Einsatz nicht stillschweigend ändern. Menge, Ziel, Nutzlast-/Handhabungsgrenze, Genehmiger und Ablaufdatum müssen feststehen.
Trenddaten erhöhen den Nutzen: Fehlerart, Los, Datum und Lieferantenreaktion werden verfolgt. Wiederkehrende Geometrieabweichung, Feuchteschaden oder Stoßschaden kann auf Formverschleiß, Verpackung, Verladung, Transport oder Entladung hindeuten und muss nicht zufällig sein.
11. Kompakte Wareneingangscheckliste
| Prüftor | Nachweis | Freigabefrage |
|---|---|---|
| Bestellidentität | Bestellung und Lieferantenbestätigung | Richtiges Modell und richtiger Stand? |
| Lieferidentität | Lieferschein und Chargenbezug | Menge und Los rückverfolgbar? |
| Dokumente | Vereinbarte Ursprungs-, Technik- und Prüfunterlagen | Für dieses Modell und diesen Einsatz relevant? |
| Stichprobe | Freigegebene Prüfanweisung | Repräsentativ gewählt und dokumentiert? |
| Sichtzustand | Prüfblatt und Fotos | Keine verbotenen Schäden, Verschmutzungen oder Feuchtezeichen? |
| Maße/Passung | Kalibrierte Mittel, Lehre oder Vorrichtung | Kritische Schnittstellen innerhalb Toleranz? |
| Leistungsnachweis | Passender ISO-8611-Bericht und Einsatzangabe | Nutzlast und Auflagerung entsprechen der Anwendung? |
| Entscheidung | Freigabe, Abweichung, Quarantäne oder Rückweisung | Genehmigt, rückverfolgbar und physisch kontrolliert? |
12. Anwendung auf Anfragen an Nord Panels
Nord Panels fertigt Pressholzpaletten in Petropawlowsk, Kasachstan, ausschließlich aus Rohstoffen aus Kasachstan. Die live geschaltete Produktseite für Pressholzpaletten beschreibt eine einteilige, nagelfreie, vierseitig einfahrbare und nestbare Konstruktion aus kasachischen Birkenspänen mit WBP-Phenolharz-Bindemittel. Dort wird außerdem angegeben, dass Produktdokumentation, Prüfberichte und Konformitätsinformationen für Zielmarkt und Anwendung auf Anfrage verfügbar sind.
Dieser Leitfaden hilft, eine Wareneingangsspezifikation aufzubauen. Die endgültigen Annahmegrenzen sind jedoch für gewähltes Modell, Nutzlast, Auflagerung und Handhabungssystem zu vereinbaren. Vor der ersten Lieferung sollten genaue Zeichnung, aktuelle technische Spezifikation, relevante Prüfnachweise, Chargenidentifikation und Änderungsmitteilung angefordert werden.
Zur Abstimmung von Anwendung, Menge, Dokumenten und Musterfreigabe dient die Kontaktseite von Nord Panels. Eine Zertifizierung darf nur angenommen werden, wenn sie in den aktuellen Unterlagen des ausgewählten Modells ausdrücklich ausgewiesen ist.
Quellen
[1] ISO 8611-1:2025 — Flachpaletten, Prüfverfahren
[2] ISO 8611-2:2025 — Leistungsanforderungen und Auswahl von Prüfungen
[3] ISO 8611-3:2011 — Maximale Arbeitslasten
[4] UK Health and Safety Executive — Pallet safety, Guidance Note PM15
[5] Europäische Kommission — Anforderungen an Holzverpackungen und Stauholz
[6] IPPC/FAO — Leitfaden zur Regulierung von Holzverpackungen
[7] ISO 2859-1:2026 — Stichprobenprüfung anhand qualitativer Merkmale