




Feuchte wird häufig erst dann besprochen, wenn Platten bereits zugeschnitten, verklebt, beschichtet oder montiert sind. Für Möbel- und Komponentenbeschaffer ist nicht entscheidend, ob ein einzelner Handmesswert plausibel aussieht. Entscheidend ist, ob Lieferlos, Messverfahren und Produktionsumgebung für eine belastbare Freigabe ausreichend beherrscht wurden.
1. Referenzverfahren und Stichprobenanzeige trennen
EN 322 beschreibt ein Verfahren zur Bestimmung des Feuchtegehalts von Probekörpern aus Holzwerkstoffplatten. Das Ergebnis kann zusammen mit EN 326-1 zur Abschätzung des Plattenfeuchtegehalts dienen. EN 326-1 behandelt Probenahme, Zuschnitt der Probekörper sowie Angabe und Darstellung der Ergebnisse.
Eine schnelle Anzeige auf einer Oberfläche ist deshalb eine orientierende Beobachtung und nicht automatisch dasselbe wie eine kontrollierte Prüfung repräsentativer Proben. Legen Sie fest, ob Lieferantenbericht, Wareneingangs-Screening, Referenzprüfung oder eine Kombination verlangt wird. Nennen Sie die Ausgabe der Norm und übernehmen Sie keine Grenzwerte aus unkontrollierten Zusammenfassungen.
2. Wareneingang und Prozessumgebung definieren
Dokumentieren Sie Lagerort des Pakets, Öffnungszeitpunkt sowie Lufttemperatur und relative Feuchte bei Ankunft und im Bearbeitungsbereich. Erfassen Sie Kondensat, nasse Verpackung oder ungewöhnliche Oberflächenanzeigen, bevor das Material mit freigegebenem Bestand vermischt wird.
Übernehmen Sie weder einen universellen Prozentwert noch eine feste Konditionierungsdauer aus einem anderen Projekt. Produkt- und Prozessverantwortliche müssen den Freigabebereich für Bearbeitung, Klebstoff, Beschichtung und Endnutzung festlegen. Gerät, Einstellungen, Messstellen und Entscheidungsregel sind vor der Prüfung schriftlich zu bestimmen.
3. Eine repräsentative Feuchtekarte erstellen
Kennzeichnen Sie das Lieferlos und wählen Sie Platten aus unterschiedlichen Paketlagen, statt nur die leicht erreichbare oberste Platte wiederholt zu messen. Verwenden Sie dieselbe Seite, denselben Randabstand und ein festes Messraster. Gerätetyp, Kalibrierstatus und Material- oder Dichteeinstellung gehören in das Protokoll.
Handmessgeräte eignen sich zum Auffinden von Unterschieden, doch ihre Anzeige hängt von Gerät, Verfahren und Einstellung ab. Liegt ein Wert nahe der Freigabegrenze oder widerspricht dem sichtbaren Zustand, ist vor Annahme oder Ablehnung das vereinbarte Referenz- oder Laborverfahren anzuwenden. Die Probe muss zu Paket und Bestellung rückverfolgbar bleiben.
4. Auf einen bestätigten Zustand konditionieren, nicht nach Uhr
Müssen sich Platten an den Bearbeitungsbereich angleichen, definieren Sie Öffnen, Unterstützen und gegebenenfalls Trennen der Pakete. Schützen Sie die Platten vor flüssigem Wasser, verschmutzten Böden, Heizgeräten und direkter Sonne. Abstandshalter können nach Vorgabe der Prozessverantwortlichen Luft an die Flächen lassen; die Platten müssen dabei eben und sicher unterstützt bleiben.
„48 Stunden warten“ ist kein allgemeines Annahmekriterium. Plattendicke, Paketaufbau, Luftbewegung und der Unterschied zwischen Lager- und Produktionsklima beeinflussen die Veränderung. Messen Sie in vereinbarten Abständen erneut und geben Sie erst frei, wenn die dokumentierten Werte die Projektregel erfüllen und für den nächsten Prozess ausreichend stabil sind.
5. Eine Freigabestufe vor der Produktion nutzen
Verknüpfen Sie das Feuchteprotokoll mit dem ersten Arbeitsgang. Vor CNC-Zuschnitt, Laminieren, Beschichten oder Montage sind Losidentität, Umgebungsdaten, Messkarte, Abweichungen und Entscheidung zu bestätigen. Bei Klebstoffen oder Beschichtungen gelten zusätzlich die aktuellen technischen Anweisungen des Prozesslieferanten und eine repräsentative Erprobung; eine Feuchtemessung allein qualifiziert keine Klebung oder Oberfläche.
Formulierungsvorschlag: „Los und Wareneingangsklima dokumentiert; Feuchteverfahren [Methode/Ausgabe]; Gerät und Einstellungen [Angaben]; Probenstellen [Plan]; Freigabebereich und Entscheidungsregel [Projektanforderung]; Konditionierung und Nachmessung [Ablauf]; Freigabeberechtigung [Funktion].“ So wird aus einer vagen Akklimatisierungsforderung eine prüfbare Entscheidung.
6. Prozessbezogen bei Nord Panels anfragen
Nord Panels produziert in Kasachstan und verwendet ausschließlich Rohstoffe aus Kasachstan. Prüfen Sie das Birkensperrholz-Sortiment und senden Sie Plattenaufbau, Dicke, Format, Menge, Zielort, geplanten Prozess und gewünschte Feuchtedokumentation an Nord Panels.
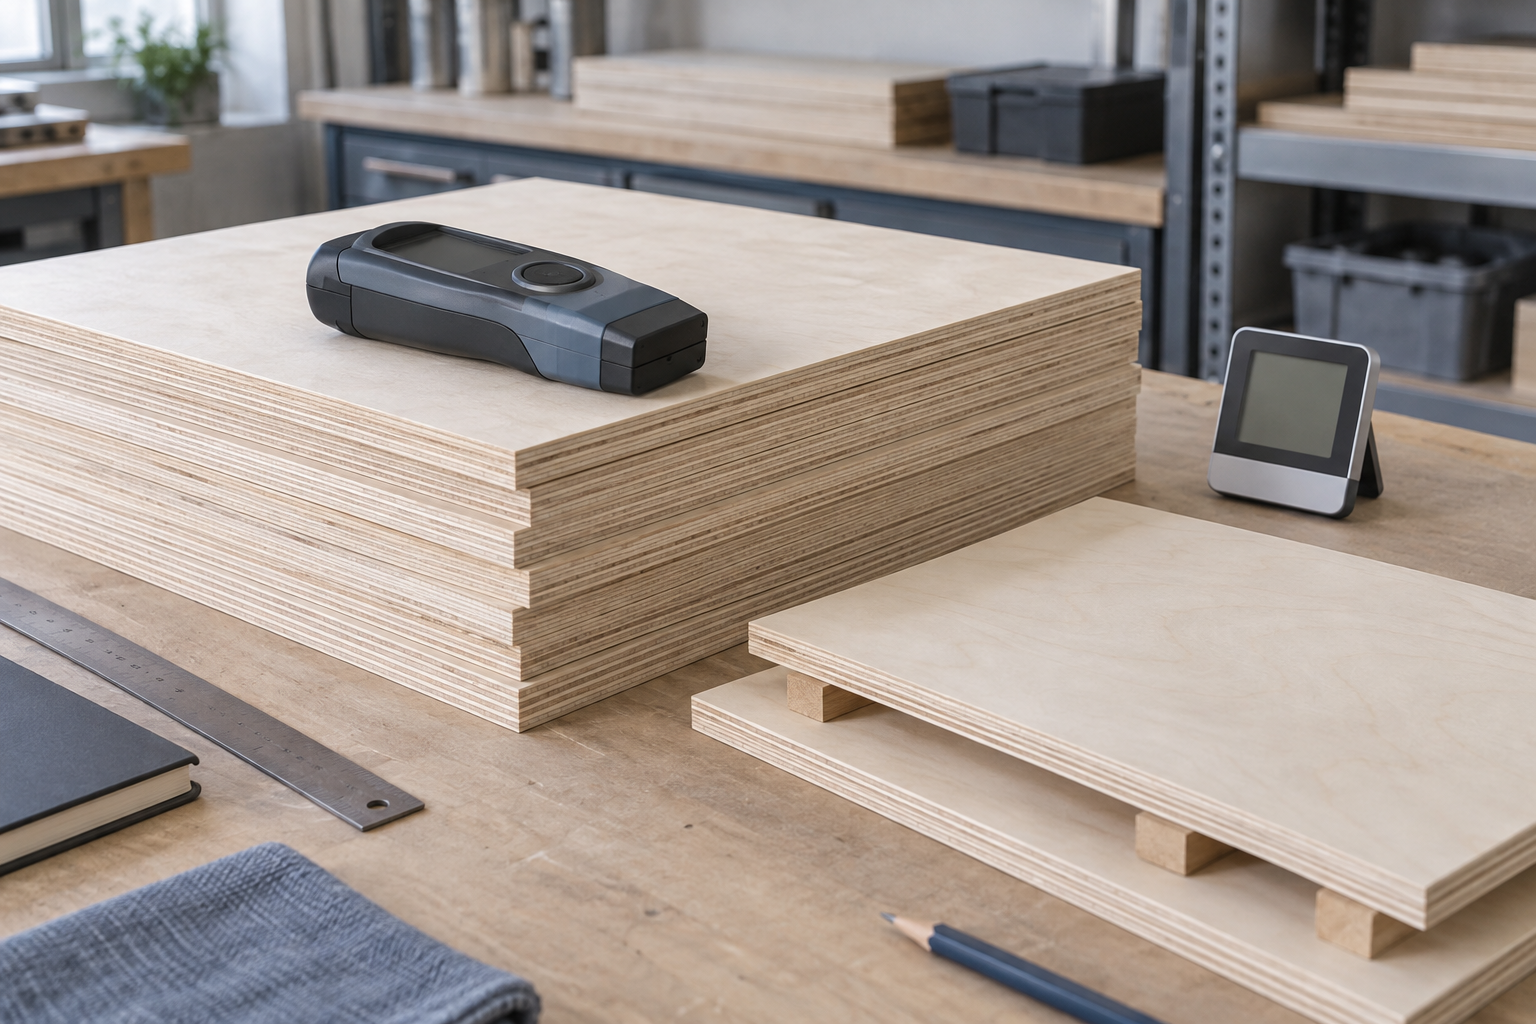
Fragen Sie nach den auftragsbezogen verfügbaren Angaben und vereinbaren Sie das Wareneingangsverfahren vor dem Versand. Das Titelbild ist eine Illustration, kein Prüfzeugnis oder Messwert. Quellen geprüft am 16. September 2026.